ເລເຊີໄຟເບີສາມາດຕັດອາລູມີນຽມໄດ້ບໍ?
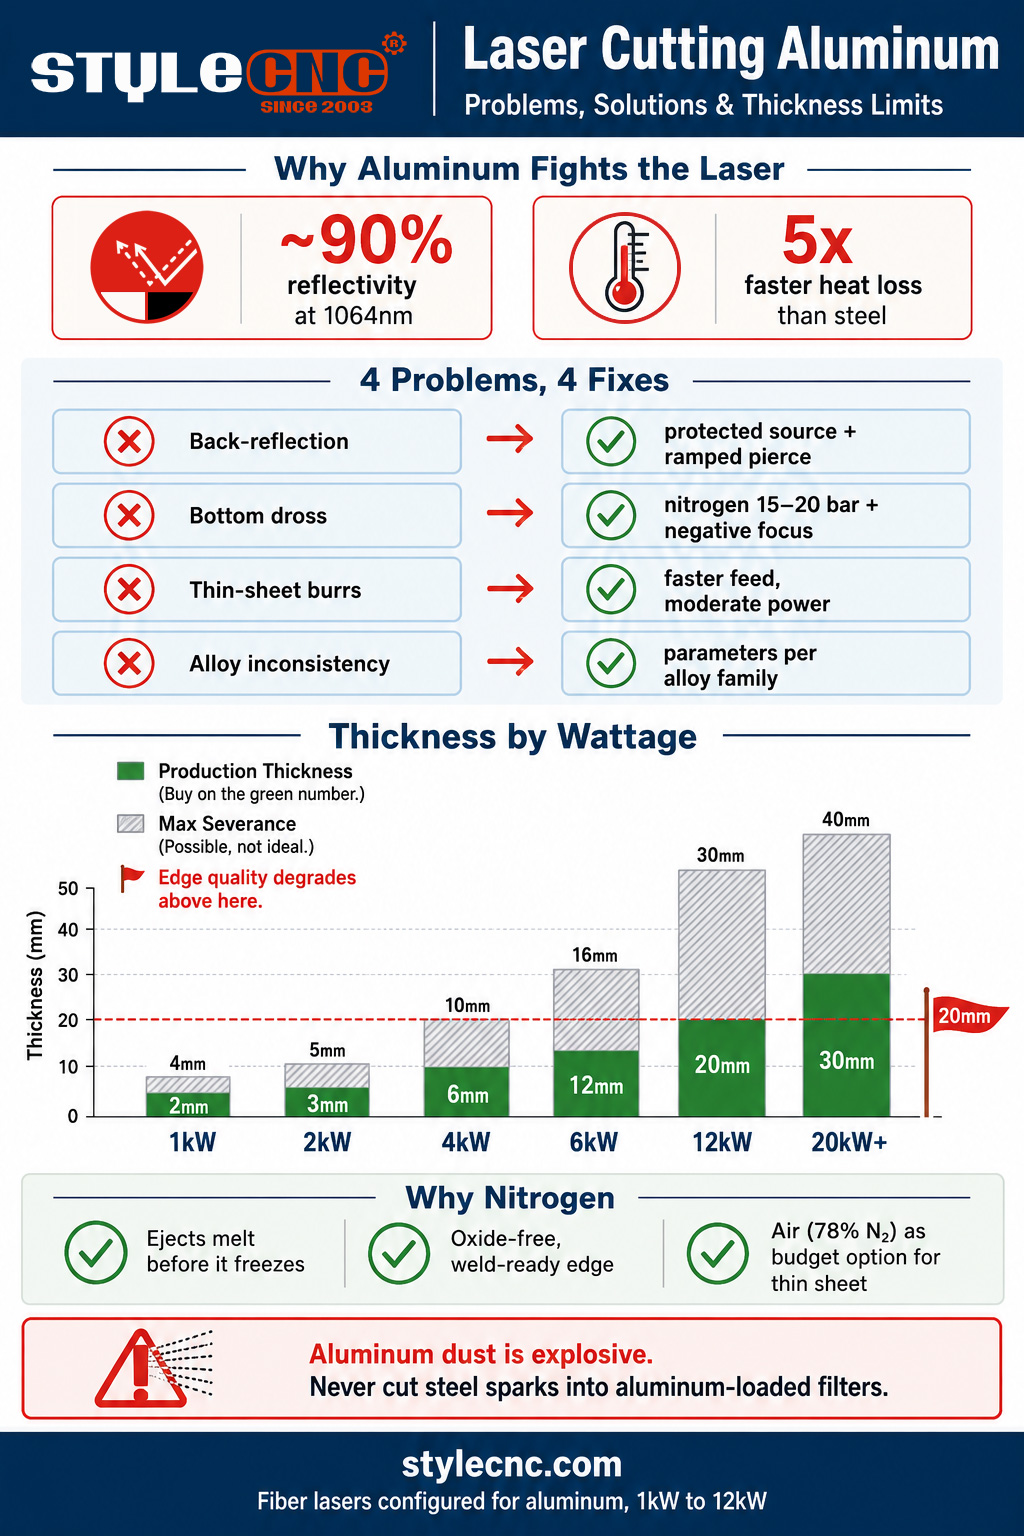
ແມ່ນແລ້ວ, ເລເຊີເສັ້ນໄຍຕັດອາລູມີນຽມໄດ້ດີ: ຄວາມຍາວຄື້ນ 1064 nm ດູດຊຶມໄດ້ດີກວ່າໃນອາລູມີນຽມກ່ວາ CO2 ເລເຊີ, ເຮັດໃຫ້ເສັ້ນໄຍເປັນທາງເລືອກມາດຕະຖານ. ເລເຊີເສັ້ນໄຍ 1.5 ຫາ 2 kW ຕັດໄດ້ເຖິງ 3 ມມ ຢ່າງສະອາດ, ເລເຊີ 3 kW ຕັດໄດ້ປະມານ 6 ຫາ 8 ມມ, ເລເຊີ 6 kW ຕັດໄດ້ເຖິງ 12 ຫາ 16 ມມ, ແລະ ເລເຊີ 12 kW ຕັດໄດ້ເຖິງ 30 ມມ, ເຖິງແມ່ນວ່າຄຸນນະພາບຂອງຂອບຈະຫຼຸດລົງຫຼາຍກວ່າປະມານ 20 ມມ. ການຊ່ວຍເຫຼືອຈາກໄນໂຕຣເຈນຄວາມດັນສູງ (15 ຫາ 20 ບາ) ແມ່ນກຸນແຈສຳຄັນໃນການເຮັດໃຫ້ຂອບບໍ່ມີຂີ້ຕົມ.
ຄຳຕອບທີ່ຊື່ສັດມີ 2 ສ່ວນ. ເລເຊີໄຟເບີຕັດອາລູມີນຽມເປັນປະຈຳ, ຕັ້ງແຕ່ຕູ້ເອເລັກໂຕຣນິກຈົນເຖິງວົງເລັບການບິນອະວະກາດຈົນເຖິງຖາດແບັດເຕີຣີລົດໄຟຟ້າ. ແລະອາລູມີນຽມຍັງລົງໂທດການຕັ້ງຄ່າທີ່ບໍ່ເປັນລະບຽບທີ່ໜັກກວ່າເຫຼັກ, ເພາະວ່າຄຸນສົມບັດຂອງວັດສະດຸ 2 ຢ່າງຂອງມັນເຮັດວຽກໂດຍກົງຕໍ່ກັບຟີຊິກຂອງການຕັດເລເຊີ.
ອັນທີ 1 ແມ່ນການສະທ້ອນແສງ: ອາລູມິນຽມສະທ້ອນປະມານ 90 ເປີເຊັນຂອງລຳແສງ 1064 nm ຂອງເລເຊີເສັ້ນໄຍຢູ່ທີ່ອຸນຫະພູມຫ້ອງ, ສະນັ້ນມີພຽງແຕ່ສ່ວນໜຶ່ງຂອງພະລັງງານທີ່ສົ່ງມອບໃນເບື້ອງຕົ້ນເທົ່ານັ້ນທີ່ເຊື່ອມຕໍ່ກັບວັດສະດຸ. ອັນທີ 2 ແມ່ນການນຳຄວາມຮ້ອນ: ທີ່ປະມານ 237 W/mK ທຽບກັບປະມານ 50 ສຳລັບເຫຼັກກ້າ, ອາລູມິນຽມລະບາຍຄວາມຮ້ອນອອກຈາກເຂດຕັດໄດ້ໄວເກືອບ 5 ເທົ່າ. ລຳແສງກຳລັງຕໍ່ສູ້ເພື່ອສ້າງສະລອຍນ້ຳລະລາຍໃນຂະນະທີ່ແຜ່ນອ້ອມຂ້າງເຮັດໃຫ້ມັນເຢັນລົງຢ່າງຫ້າວຫັນ. ທຸກຢ່າງທີ່ຍາກກ່ຽວກັບການຕັດອາລູມິນຽມດ້ວຍເລເຊີແມ່ນຍ້ອນກັບໄປຫາ 2 ຕົວເລກນັ້ນ.
ບັນຫາ 4 ຢ່າງທີ່ທຳລາຍການຕັດອາລູມີນຽມ (ແລະວິທີແກ້ໄຂຂອງມັນ)
ບັນຫາທີ 1: ການສະທ້ອນກັບທາງຫຼັງ
ເປັນຫຍັງມັນເກີດຂຶ້ນອາລູມິນຽມທີ່ບໍ່ໄດ້ຕັດເຮັດໜ້າທີ່ຄືກັບກະຈົກທີ່ 1064 nm. ໃນລະຫວ່າງການເຈາະ, ກ່ອນທີ່ກຸ່ມລະລາຍຈະເກີດຂຶ້ນ, ສ່ວນໜຶ່ງຂອງລຳແສງຈະສະທ້ອນກັບຄືນໄປທາງເສັ້ນທາງແສງໂດຍກົງ. ໃນເຄື່ອງຈັກທີ່ບໍ່ໄດ້ຮັບການປົກປ້ອງ, ສິ່ງນີ້ສາມາດທຳລາຍລະບົບແສງຂອງຫົວຕັດ ຫຼື ໃນກໍລະນີທີ່ຮ້າຍແຮງ, ແຫຼ່ງເລເຊີເອງ, ຊຶ່ງເປັນເຫດຜົນທີ່ແຫຼ່ງຂໍ້ມູນເກົ່າມີຄຳເຕືອນກ່ຽວກັບອາລູມິນຽມຢູ່ໃນຄູ່ມືຂອງພວກເຂົາ.
ການແກ້ໄຂເລເຊີເສັ້ນໄຍທີ່ທັນສະໄໝມາພ້ອມກັບການປ້ອງກັນການສະທ້ອນທາງຫຼັງ (ຕົວແຍກແສງ ແລະ ເຊັນເຊີທີ່ເຮັດໃຫ້ເກີດຂໍ້ບົກພ່ອງຂອງແຫຼ່ງກຳເນີດກ່ອນທີ່ຈະເກີດຄວາມເສຍຫາຍ). ຢືນຢັນວ່າແຫຼ່ງກຳເນີດຂອງທ່ານຖືກຈັດອັນດັບສຳລັບໂລຫະທີ່ສະທ້ອນແສງ, ຮັກສາຫົວໃຫ້ຕັ້ງສາກກັນເພື່ອບໍ່ໃຫ້ການສະທ້ອນແສງມາໂຟກັສກັບຄືນຢ່າງສະອາດ, ແລະ ໃຊ້ວິທີການເຈາະທີ່ເໝາະສົມ (ພະລັງງານທີ່ເພີ່ມຂຶ້ນ, ການໂຟກັສບໍ່ຊັດເຈນເລັກນ້ອຍ) ເພື່ອໃຫ້ໄລຍະກະຈົກຢູ່ໄດ້ເປັນເວລາມິນລິວິນາທີແທນທີ່ຈະເປັນວິນາທີ.
ບັນຫາທີ 2: ຂີ້ຕົມຢູ່ແຄມລຸ່ມ
ເປັນຫຍັງມັນເກີດຂຶ້ນຂໍ້ບົກຜ່ອງທີ່ກຳນົດໄວ້ຂອງອາລູມິນຽມ. ອາລູມິນຽມທີ່ລະລາຍມີຄວາມໜຽວ, ແລະ ຄວາມນຳໄຟຟ້າສູງຂອງແຜ່ນດັ່ງກ່າວເຮັດໃຫ້ການລະລາຍເຢັນລົງຢ່າງໄວວາຈົນມັນກາຍເປັນລື່ນກ່ອນທີ່ອາຍແກັສຊ່ວຍຈະສາມາດສີດມັນອອກໄດ້. ໂລຫະທີ່ແຂງເຄິ່ງໜຶ່ງຈະຕິດກັບດ້ານລຸ່ມຂອງຮອຍແຕກ ແລະ ແຂງຕົວເປັນລູກປັດແຂງ ແລະ ແຫຼມທີ່ຕ້ອງໄດ້ບົດອອກ. ແຜ່ນທີ່ໜາກວ່າເຮັດໃຫ້ມັນຮ້າຍແຮງຂຶ້ນ: ປະລິມານການລະລາຍຫຼາຍຂຶ້ນ, ປ່ອງຢ້ຽມອອກດຽວກັນ.
ການແກ້ໄຂ: ການສີດອອກມີພະລັງຫຼາຍກວ່າ. ໃຫ້ໃຊ້ໄນໂຕຣເຈນຄວາມດັນສູງທີ່ 15 ຫາ 20 ບາ ຜ່ານປາກຕັດທີ່ໃຫຍ່ກວ່າ, ຕັ້ງໂຟກັດລົບ (ເຂົ້າໄປໃນວັດສະດຸ) ເພື່ອໃຫ້ຮອຍແຕກຢູ່ດ້ານລຸ່ມກວ້າງ ແລະ ເຮັດໃຫ້ການລະລາຍອອກ, ແລະ ຊ້າລົງ 10 ຫາ 15 ເປີເຊັນຈາກການຕັ້ງຄ່າທີ່ທຽບເທົ່າກັບເຫຼັກ. ຖ້າຂີ້ເຫຼັກຍັງຄົງຢູ່, ໃຫ້ແກ້ໄຂແກັສ, ປາກຕັດ, ຈຸດປະທັບ, ແລະ ໂຟກັດກ່ອນທີ່ຈະໃຊ້ພະລັງງານເພີ່ມເຕີມ; ພະລັງງານເພີ່ມເຕີມໃນການຕັດທີ່ສີດອອກບໍ່ດີພຽງແຕ່ເຮັດໃຫ້ການລະລາຍຫຼາຍຂຶ້ນເພື່ອເຮັດຄວາມສະອາດ.
ບັນຫາທີ 3: ຮອຍຂູດ ແລະ ຂອບຫຍາບຢູ່ເທິງແຜ່ນບາງໆ
ເປັນຫຍັງມັນເກີດຂຶ້ນ: ໃນແຜ່ນທີ່ມີໜາຕ່ຳກວ່າ 3 ມມ ສາເຫດປົກກະຕິແມ່ນເກີດຈາກຄວາມຮ້ອນຫຼາຍເກີນໄປ, ບໍ່ແມ່ນຄວາມຮ້ອນໜ້ອຍເກີນໄປ. ພະລັງງານທີ່ເກີນ ຫຼື ການປ້ອນຊ້າໆຈະເຮັດໃຫ້ໂລຫະປະສົມອ່ອນຮ້ອນເກີນໄປ, ຂອບຂອງເຫຼັກຈະລະລາຍກັບຄືນ, ແລະ ການຕັດຈະອອກມາດ້ວຍຂອບທີ່ຍົກຂຶ້ນ ແລະ ຂອບສີເທົາທີ່ເປັນລວດໆ ແທນທີ່ຈະເປັນໜ້າຜິວທີ່ສະອາດ ແລະ ສົດໃສ.
ການແກ້ໄຂຕັດອາລູມິນຽມບາງໆດ້ວຍຄວາມໄວປານກາງ ແລະ ໄນໂຕຣເຈນທີ່ສະອາດ. ກວດສອບສະພາບຂອງຫົວສີດ ແລະ ການຕັ້ງຈຸດໃຈກາງ (ຫົວສີດທີ່ສວມໃສ່ ຫຼື ບໍ່ຕັ້ງຈຸດໃຈກາງຈະເຮັດໃຫ້ການໄຫຼຂອງອາຍແກັສໄປທາງຂ້າງ ແລະ ເຮັດໃຫ້ມີຮອຍຂຸ່ຍຢູ່ດ້ານໜຶ່ງຂອງຂອບ), ແລະ ຮັກສາຈຸດສຸມຢູ່ທີ່ ຫຼື ຢູ່ລຸ່ມໜ້າດິນເພື່ອໃຫ້ຂອບຄົມຊັດສູງສຸດ. ອາລູມິນຽມແຜ່ນບາງໆທີ່ໄດ້ຮັບການປັບແຕ່ງຢ່າງດີຄວນຈະອອກມາຈາກໂຕະ ແລະ ສົດໃສ, ບໍ່ມີຮອຍຂຸຍ, ແລະ ພ້ອມທີ່ຈະເບຣກ.
ບັນຫາທີ 4: ຜົນໄດ້ຮັບທີ່ບໍ່ສອດຄ່ອງກັນລະຫວ່າງໂລຫະປະສົມ
ເປັນຫຍັງມັນເກີດຂຶ້ນຜູ້ປະຕິບັດງານປັບພາລາມິເຕີໃນວຽກໜຶ່ງ ແລະ ໄດ້ຮັບຂີ້ເຫຍື້ອໃນວຽກຕໍ່ໄປ ເພາະວ່າອາລູມິນຽມບໍ່ແມ່ນວັດສະດຸໜຶ່ງ. ຊຸດ 1xxx ບໍລິສຸດຕັດໄດ້ງ່າຍ ແຕ່ມີຂີ້ເຫຍື້ອຫຼາຍ. ຊັ້ນ 5xxx ສຳລັບເຮືອ ຕັດໂລຫະປະສົມທົ່ວໄປທີ່ສະອາດທີ່ສຸດ. ການອັດແບບສະຖາປັດຕະຍະກຳ 6xxx ຕ້ອງການການຄວບຄຸມຄວາມໄວຢ່າງລະມັດລະວັງເພື່ອຫຼີກເວັ້ນການໄໝ້, ແລະ ແຜ່ນອາວະກາດ 7xxx ທີ່ມີຄວາມແຂງແຮງສູງແມ່ນແຜ່ນທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ພາລາມິເຕີ ແລະ ມີຮອຍແຕກຫຼາຍທີ່ສຸດ.
ການແກ້ໄຂເກັບຮັກສາພາລາມິເຕີຕໍ່ຕະກຸນໂລຫະປະສົມ, ບໍ່ແມ່ນການຕັ້ງຄ່າອາລູມີນຽມດຽວ. ເມື່ອໂລຫະປະສົມໃໝ່ ຫຼື ແມ່ນແຕ່ຊຸດໃໝ່ມາຮອດ, ໃຫ້ແລ່ນຕັດທົດສອບໄລຍະສັ້ນໆ ແລະ ປັບຄວາມໄວ ແລະ ຄວາມດັນຄືນໃໝ່ກ່ອນທີ່ຈະຕັດແຜ່ນ. ການຕັດທົດສອບ 15 ນາທີມີຄ່າໃຊ້ຈ່າຍໜ້ອຍກວ່າຮັງທີ່ຖືກທຳລາຍໜຶ່ງຮັງ.
ຕາຕະລາງຄວາມໜາຂອງການຕັດດ້ວຍເລເຊີອາລູມິນຽມຕາມວັດ
ຄວາມແຕກຕ່າງທີ່ສຳຄັນທີ່ສຸດໃນການຮຽກຮ້ອງຄວາມໜາໃດໆແມ່ນການແຕກຫັກສູງສຸດທຽບກັບຄວາມໜາຂອງການຜະລິດ. ການແຕກຫັກສູງສຸດໝາຍຄວາມວ່າລຳແສງຜ່ານໄດ້ຊ້າໆດ້ວຍຄຸນນະພາບຂອງຂອບທີ່ອາດຈະຕ້ອງການການແກ້ໄຂໃໝ່. ຄວາມໜາຂອງການຜະລິດໝາຍເຖິງຄວາມໄວທີ່ໝັ້ນຄົງ, ຂອບທີ່ສະອາດ, ແລະ ການເຮັດຊ້ຳໄດ້. ຊື້ ແລະ ສະເໜີລາຄາທຽບກັບຈຳນວນການຜະລິດ.
| ພະລັງງານເລເຊີ | ຄວາມໜາຂອງການຜະລິດ | ຄ່າຊົດເຊີຍສູງສຸດ | ອ່ືນ |
|---|---|---|---|
| 1 kW | ຂະ ໜາດ 1 ເຖິງ 2 mm | ຂະ ໜາດ 3 ເຖິງ 4 mm | ແຜ່ນບາງ, ປ້າຍ, ແລະ ຮົ້ວ. ສະອາດ ແລະ ໄວໃນປ່ອງຢ້ຽມຂອງມັນ |
| 1.5 ຫາ 2 kW | ຂະ ໜາດ 2 ເຖິງ 3 mm | ຂະ ໜາດ 4 ເຖິງ 5 mm | ຈຸດເຂົ້າສຳລັບວຽກງານຜະລິດອາລູມີນຽມທີ່ໜ້າເຊື່ອຖື |
| 3 kW | ຂະ ໜາດ 4 ເຖິງ 6 mm | ຂະ ໜາດ 8 ເຖິງ 10 mm | ຈຸດທີ່ດີສຳລັບການຜະລິດທົ່ວໄປ ແລະ ຮ້ານຂາຍວຽກ |
| 6 kW | ຂະ ໜາດ 8 ເຖິງ 12 mm | 16 mm | ກວມເອົາການນຳໃຊ້ອາລູມີນຽມສ່ວນໃຫຍ່ຢ່າງພຽງພໍ |
| 12 kW | ຂະ ໜາດ 12 ເຖິງ 20 mm | ຂະ ໜາດ 25 ເຖິງ 30 mm | ຄຸນນະພາບຂອງຂອບຫຼຸດລົງຢ່າງເຫັນໄດ້ຊັດເມື່ອທຽບໃສ່ກັບ ~20 ມມ |
| 20 kW+ | ຂະ ໜາດ 20 ເຖິງ 30 mm | 40 ມມ+ | ວຽກແຜ່ນ; ຕ້ອງການໂຟກັສລົບເລິກ (-8 ຫາ -15 ມມ) |
ບັນທຶກຟີຊິກ 2 ສະບັບອະທິບາຍວ່າເປັນຫຍັງຕາຕະລາງຈຶ່ງຮາບພຽງຢູ່ດ້ານເທິງ. ການຂະຫຍາຍພະລັງງານຕໍ່ຄວາມໜາແມ່ນເປັນເສັ້ນຊື່: ການເພີ່ມວັດສອງເທົ່າເຮັດໃຫ້ຄວາມໜາທີ່ໃຊ້ໄດ້ເພີ່ມຂຶ້ນປະມານເຄິ່ງໜຶ່ງ, ບໍ່ແມ່ນສອງເທົ່າ, ເພາະວ່າຕົວຊີ້ກຳລັງໃນຄວາມສຳພັນລະຫວ່າງພະລັງງານກັບຄວາມໜາຢູ່ທີ່ປະມານ 0.65 ສຳລັບການຕັດດ້ວຍເລເຊີ. ແລະໂດຍສະເພາະໃນອາລູມິນຽມໜາ, ຄວາມນຳໄຟຟ້າຂອງແຜ່ນຈະປ່ຽນມັນໃຫ້ເປັນຕົວລະບາຍຄວາມຮ້ອນ: ວັດເພີ່ມເຕີມແຜ່ລາມໄປທາງຂ້າງເຂົ້າໄປໃນໂລຫະອ້ອມຂ້າງ ແລະ ຂະຫຍາຍສະລອຍນ້ຳລະລາຍໄວກ່ວາມັນເຮັດໃຫ້ການຕັດເລິກລົງ, ຊຶ່ງເປັນເຫດຜົນທີ່ການຍູ້ພະລັງງານເຂົ້າໄປໃນການຕັດແຜ່ນໜາທີ່ເປື້ອນມັກຈະເຮັດໃຫ້ຂີ້ເທົ່າໜາຂຶ້ນແທນທີ່ຈະເຮັດຄວາມສະອາດມັນ.
ສຳລັບຮູບພາບໂລຫະທົ່ວໄປໃນທົ່ວເຫຼັກ, ສະແຕນເລດ, ແລະ ອາລູມິນຽມໃນແຕ່ລະລະດັບພະລັງງານ, ຄວາມໜາ, ຄວາມໄວ ແລະ ພະລັງງານອ້າງອີງຂອງການຕັດດ້ວຍເລເຊີເສັ້ນໄຍ ມີຕາຕະລາງຫຼາຍວັດສະດຸຢ່າງຄົບຖ້ວນທີ່ຕາຕະລາງສະເພາະອາລູມີນຽມນີ້ສຽບເຂົ້າໄປ.
ເປັນຫຍັງການຊ່ວຍເຫຼືອໄນໂຕຣເຈນຈຶ່ງມີຄວາມສຳຄັນຕໍ່ອາລູມີນຽມ
ອາຍແກັສຊ່ວຍເຮັດວຽກ 2 ຢ່າງໃນການຕັດດ້ວຍເລເຊີຄື: ມັນສີດໂລຫະທີ່ລະລາຍອອກຈາກ kerf, ແລະມັນຄວບຄຸມເຄມີຢູ່ໜ້າຕັດ. ສຳລັບອາລູມີນຽມ, ທັງສອງວຽກຊີ້ໄປທີ່ໄນໂຕຣເຈນ.
✓ ການສີດອອກພາຍໃຕ້ຄວາມກົດດັນ: ອາລູມິນຽມທີ່ລະລາຍເຢັນໄວຕ້ອງອອກຈາກຮອຍແຕກກ່ອນທີ່ມັນຈະປ່ຽນເປັນລື່ນ. ໄນໂຕຣເຈນທີ່ 15 ຫາ 20 ບາ ຜ່ານປາຍສີດທີ່ມີເສັ້ນຜ່າສູນກາງໃຫຍ່ກວ່າຈະໃຫ້ແຮງລະເບີດກົນຈັກທີ່ກຳຈັດສິ່ງລະລາຍໃນຊ່ອງວ່າງຂອງແຫຼວສັ້ນໆຂອງມັນ. ນີ້ແມ່ນຄັນໂຍກທີ່ໃຫຍ່ທີ່ສຸດອັນດຽວໃນຂີ້ເທົ່າ.
✓ ໃບໜ້າທີ່ບໍ່ມີປະຕິກິລິຍາອົກຊີເຈນຊ່ວຍ, ເປັນມາດຕະຖານໃນເຫຼັກກາກບອນ, ປະຕິກິລິຍາກັບອາລູມິນຽມເພື່ອສ້າງອາລູມິນຽມອອກໄຊແຂງຢູ່ໃນ ແລະ ອ້ອມຮອບຮອຍແຕກ, ເຮັດໃຫ້ຂອບຫຍາບ ແລະ ເຮັດໃຫ້ການເຊື່ອມ ຫຼື ອະໂນໄດซ์ໃນພາຍຫຼັງສັບສົນຂຶ້ນ. ໄນໂຕຣເຈນເຮັດໃຫ້ໜ້າຕັດສົດໃສ, ບໍ່ມີອົກໄຊ, ແລະ ພ້ອມທີ່ຈະເຊື່ອມໄດ້ທັນທີຈາກໂຕະ.
✓ ບໍ່ມີການຊ່ວຍເຫຼືອໃນການເຜົາໄໝ້ເລີຍອົກຊີເຈນໄດ້ຮັບຕຳແໜ່ງຂອງມັນໃນເຫຼັກກ້າຄາບອນໂດຍການປະກອບສ່ວນພະລັງງານປ່ອຍຄວາມຮ້ອນໃຫ້ກັບການຕັດ. ອາລູມິນຽມບໍ່ໄດ້ໃຫ້ໂບນັດດັ່ງກ່າວຄຸ້ມຄ່າກັບການລົງໂທດຂອງອົກໄຊ, ສະນັ້ນການຄ້າຂາຍອົກຊີເຈນຈຶ່ງເປັນຂໍ້ເສຍທັງໝົດ.
✓ ອາກາດອັດເປັນກາງງົບປະມານອາກາດມີໄນໂຕຣເຈນປະມານ 78 ເປີເຊັນ, ແລະລະບົບອາກາດຄວາມດັນສູງທີ່ທັນສະໄໝສາມາດຕັດອາລູມີນຽມບາງ ແລະ ຂະໜາດກາງໄດ້ໃນລາຄາທີ່ຍອມຮັບໄດ້ໃນລາຄາພຽງສ່ວນໜຶ່ງຂອງຄ່າໃຊ້ຈ່າຍໄນໂຕຣເຈນໃນຂວດ. ຄາດວ່າຈະມີສີຂີ້ເຖົ່າເລັກນ້ອຍຢູ່ຂອບຈາກການຜຸພັງບາງສ່ວນ. ສຳລັບປ້າຍ ແລະ ການຜະລິດທົ່ວໄປມັນຜ່ານໄດ້; ສຳລັບຊິ້ນສ່ວນການກະກຽມການເຊື່ອມ ແລະ ຊິ້ນສ່ວນທີ່ຜູກມັດກັບອາໂນໄດ, ໃຫ້ໃຊ້ໄນໂຕຣເຈນຢູ່ສະເໝີ.
ບັນທຶກຄ່າໃຊ້ຈ່າຍຕົວຈິງ: ການໃຊ້ໄນໂຕຣເຈນເພີ່ມຂຶ້ນຢ່າງໄວວາຕາມຄວາມດັນ ແລະ ຂະໜາດຂອງປາຍສີດ, ເຊິ່ງເປັນສູດອາລູມີນຽມຢ່າງແນ່ນອນ. ຮ້ານຕັດອາລູມີນຽມປະຈຳວັນມັກຈະໃຊ້ເຄື່ອງກຳເນີດໄນໂຕຣເຈນໄວກ່ວາຮ້ານທີ່ຕັດເຫຼັກເທົ່ານັ້ນ, ແລະ ຕົວເລືອກການຊ່ວຍເຫຼືອທາງອາກາດກໍ່ຄຸ້ມຄ່າທີ່ຈະເລືອກຊິ້ນສ່ວນຕົວຈິງກ່ອນທີ່ຈະສົມມຸດວ່າອາຍແກັສຂວດເປັນເສັ້ນທາງດຽວ.
ໝາຍເຫດຄວາມປອດໄພທີ່ບໍ່ຄວນຂ້າມ: ຝຸ່ນອາລູມິນຽມ
ຜົງອາລູມີນຽມລະອຽດແມ່ນລະເບີດໄດ້, ແລະ ການຕັດດ້ວຍເລເຊີກໍ່ເຮັດໃຫ້ເກີດມັນຂຶ້ນມາ. ອັນຕະລາຍບໍ່ແມ່ນຕົວຕັດເອງ ແຕ່ແມ່ນລະບົບການເກັບຝຸ່ນ: ຝຸ່ນອາລູມີນຽມທີ່ສະສົມຢູ່ໃນຕົວກອງຈະເຮັດໃຫ້ເກີດພາລະນໍ້າມັນເຊື້ອໄຟ, ແລະ ສະຖານະການອຸບັດຕິເຫດແບບຄລາສສິກແມ່ນການຕັດເຫຼັກກ້າ, ເຊິ່ງประกายໄຟຂອງມັນເຮັດໜ້າທີ່ເປັນແຫຼ່ງຕິດໄຟ, ເຂົ້າໄປໃນລະບົບສະກັດເອົາຝຸ່ນອາລູມີນຽມທີ່ບັນຈຸຢູ່ແລ້ວ.
ກົດລະບຽບການປ້ອງກັນແມ່ນງ່າຍດາຍ. ຮັກສາລະບົບຝຸ່ນໃຫ້ສະອາດຕາມຕາຕະລາງເວລາຕົວຈິງ, ຢ່າປະສົມประกายไฟເຫຼັກໃສ່ກັບຕົວກອງທີ່ບັນຈຸອາລູມີນຽມ (ແຍກວຽກ ຫຼື ເຮັດຄວາມສະອາດລະຫວ່າງການປ່ຽນແປງວັດສະດຸ), ແລະ ປະຕິບັດຕາມຄຳແນະນຳຂອງຜູ້ຜະລິດສະກັດເອົາເຄື່ອງແຍກປຽກ ຫຼື ເຄື່ອງກັກประกายໄຟບ່ອນທີ່ມີປະລິມານອາລູມີນຽມສູງ. ຮ້ານເລເຊີໄຟເບີທຸກແຫ່ງທີ່ຕັດອາລູມີນຽມໃນປະລິມານການຜະລິດຄວນປະຕິບັດຕໍ່ສິ່ງນີ້ເປັນຂັ້ນຕອນທີ່ຍັງຄົງຢູ່, ບໍ່ແມ່ນຄວາມຮູ້ຂອງຊົນເຜົ່າ.
STYLECNC ເລເຊີໄຟເບີສຳລັບອາລູມີນຽມ
STYLECNC ເຄື່ອງຕັດເລເຊີເສັ້ນໄຍມາພ້ອມກັບການຕັ້ງຄ່າຕາມຄວາມຕ້ອງການອາລູມິນຽມ: ແຫຼ່ງປ້ອງກັນການສະທ້ອນທາງຫຼັງທີ່ໄດ້ຮັບການຈັດອັນດັບສຳລັບໂລຫະສະທ້ອນ, ວົງຈອນອາຍແກັສຊ່ວຍເຫຼືອຄວາມດັນສູງສຳລັບວຽກງານໄນໂຕຣເຈນ 15 ຫາ 20 ບາ, ແລະຫ້ອງສະໝຸດຕົວກຳນົດການຕັດທີ່ມີການຕັ້ງຄ່າອາລູມິນຽມຕໍ່ໂລຫະປະສົມ. ເຄື່ອງຕັດໂລຫະເລເຊີເສັ້ນໄຍທີ່ດີທີ່ສຸດ ສາຍດັ່ງກ່າວກວມເອົາລະດັບ 1.5 ຫາ 6 kW ບ່ອນທີ່ການຜະລິດອາລູມີນຽມສ່ວນໃຫຍ່ອາໄສຢູ່, ແລະ ເຄື່ອງຕັດເລເຊີໂລຫະແຜ່ນ ການຕັ້ງຄ່າແມ່ນແນໃສ່ວຽກງານແຜ່ນບາງ ແລະ ຂະໜາດກາງທີ່ຄອບງຳການຜະລິດຕູ້, ປ້າຍໂຄສະນາ ແລະ ແຜງ.
ສຳລັບຮ້ານຄ້າທີ່ຍູ້ເຂົ້າໄປໃນຈານໜາ, ເຄື່ອງຕັດໂລຫະເລເຊີເສັ້ນໄຍພະລັງງານສູງ ຂະຫຍາຍໄປສູ່ລະດັບ 12 kW ບ່ອນທີ່ອາລູມິນຽມຜະລິດ 20 ມມ ກາຍເປັນຈິງ. ແລະ ສຳລັບການເບິ່ງຄວາມຈິງພື້ນຖານກ່ຽວກັບຄວາມສາມາດລະດັບເລີ່ມຕົ້ນ, 1000W IPG ວິດີໂອຕັດອາລູມິນຽມ 3 ມມ ດ້ວຍເລເຊີເສັ້ນໄຍ ສະແດງໃຫ້ເຫັນຢ່າງແນ່ນອນວ່າແຖວລຸ່ມສຸດຂອງຕາຕະລາງຄວາມໜາມີລັກສະນະແນວໃດຢູ່ເທິງວັດສະດຸແທ້. ຕິດຕໍ່ STYLECNC ທີມງານຂອງທ່ານພ້ອມດ້ວຍໂລຫະປະສົມ, ລະດັບຄວາມໜາ, ແລະ ປະລິມານປະຈຳເດືອນ ສຳລັບການຕັ້ງຄ່າ ແລະ ຄຳແນະນຳກ່ຽວກັບລະບົບແກັສທີ່ກົງກັບວຽກງານອາລູມີນຽມ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ເລເຊີເສັ້ນໄຍສາມາດຕັດອາລູມີນຽມໂດຍບໍ່ທຳລາຍຕົວມັນເອງໄດ້ບໍ?
ແມ່ນແລ້ວ, ໃນເຄື່ອງຈັກທີ່ທັນສະໄໝໃດກໍໄດ້. ຄວາມຢ້ານກົວທາງປະຫວັດສາດມາຈາກການສະທ້ອນແສງປະມານ 90 ເປີເຊັນຂອງອາລູມີນຽມຢູ່ທີ່ຄວາມຍາວຄື້ນຂອງເສັ້ນໄຍ: ໃນລະຫວ່າງການເຈາະ, ໜ້າດິນທີ່ບໍ່ໄດ້ຕັດຈະສະທ້ອນພະລັງງານລັງສີກັບຄືນໄປຫາເລນ, ແລະແຫຼ່ງທີ່ບໍ່ໄດ້ຮັບການປົກປ້ອງໃນຕອນຕົ້ນອາດຈະໄດ້ຮັບຄວາມເສຍຫາຍ. ແຫຼ່ງເສັ້ນໄຍໃນປະຈຸບັນມາພ້ອມກັບການແຍກການສະທ້ອນແສງທາງຫຼັງ ແລະ ເຊັນເຊີທີ່ຜິດພາດຢ່າງປອດໄພ, ຊຶ່ງເປັນເຫດຜົນທີ່ອາລູມີນຽມໃນປັດຈຸບັນເປັນວັດສະດຸຜະລິດປົກກະຕິ. ຢືນຢັນລະດັບໂລຫະສະທ້ອນແສງຂອງແຫຼ່ງກ່ອນຊື້, ຈາກນັ້ນຕັດດ້ວຍຄວາມໝັ້ນໃຈ.
ເປັນຫຍັງຈຶ່ງມີຂີ້ຕົມຢູ່ໃນການຕັດເລເຊີອາລູມີນຽມຂອງຂ້ອຍ?
ເນື່ອງຈາກວ່າອາລູມິນຽມທີ່ລະລາຍເຢັນລົງໄວເກີນໄປທີ່ຈະລະບາຍອອກ. ແຜ່ນດັ່ງກ່າວນຳຄວາມຮ້ອນອອກໄປໃນອັດຕາປະມານ 5 ເທົ່າຂອງເຫຼັກກ້າ, ດັ່ງນັ້ນໂລຫະທີ່ລະລາຍຈຶ່ງກາຍເປັນຂີ້ຕົມຢູ່ໃນ kerf ແລະແຂງຕົວຢູ່ແຄມລຸ່ມກ່ອນທີ່ອາຍແກັສຈະສີດອອກມາ. ລຳດັບການແກ້ໄຂທີ່ໃຊ້ໄດ້ຜົນ: ເພີ່ມຄວາມດັນໄນໂຕຣເຈນໄປທາງ 15 ຫາ 20 bar, ໃສ່ປາຍສີດທີ່ໃຫຍ່ກວ່າ, ຍູ້ໂຟກັດໃຫ້ເລິກລົງ (ລົບ) ເຂົ້າໄປໃນວັດສະດຸ, ແລະ ປ້ອນຊ້າໆ 10 ຫາ 15 ເປີເຊັນ. ເພີ່ມພະລັງງານພຽງແຕ່ຫຼັງຈາກການສີດອອກມາຢ່າງຖືກຕ້ອງ; ກຳລັງໄຟຫຼາຍຂຶ້ນໃນການຕັດທີ່ສີດອອກມາບໍ່ດີພຽງແຕ່ເຮັດໃຫ້ຂີ້ຕົມຫຼາຍຂຶ້ນ.
ເຄື່ອງຕັດອາລູມີນຽມດ້ວຍເລເຊີສາມາດໜາໄດ້ເທົ່າໃດ?
ຕາມຊັ້ນພະລັງງານ, ໃນແງ່ຂອງການຜະລິດ: 1 kW ຮອງຮັບແຜ່ນຕັດຂະໜາດ 1 ຫາ 2 ມມ, 3 kW ປະມານ 4 ຫາ 6 ມມ, 6 kW ປະມານ 8 ຫາ 12 ມມ, ແລະ 12 kW ຮອງຮັບແຜ່ນຕັດຂະໜາດ 12 ຫາ 20 ມມ ໂດຍມີໄລຍະຫ່າງສູງສຸດໃກ້ 30 ມມ. ສູງກວ່າປະມານ 20 ມມ, ຄຸນນະພາບຂອງຂອບຈະຫຼຸດລົງໂດຍບໍ່ຄຳນຶງເຖິງພະລັງງານ ເພາະວ່າຄວາມນຳໄຟຟ້າຂອງອາລູມິນຽມກະຈາຍພະລັງງານຂອງລຳແສງໄປທາງຂ້າງເຂົ້າໄປໃນແຜ່ນໄວກ່ວາມັນເຮັດໃຫ້ການຕັດເລິກ. ຕຳແໜ່ງງານອ້າງອີງແມ່ນກ່ຽວກັບຄວາມໜາຂອງການຜະລິດ, ບໍ່ແມ່ນຕົວເລກໄລຍະຫ່າງໃນແຜ່ນພັບ.
ຂ້ອຍຕ້ອງການໄນໂຕຣເຈນເພື່ອຕັດອາລູມີນຽມດ້ວຍເລເຊີບໍ?
ສຳລັບຂອບທີ່ສະອາດ, ພ້ອມເຊື່ອມ, ແລະພ້ອມອະໂນໄດ, ແມ່ນແລ້ວ: ໄນໂຕຣເຈນຄວາມດັນສູງຈະປ່ອຍສານລະລາຍອອກມາ ແລະຮັກສາໜ້າຕັດໃຫ້ບໍ່ມີອົກໄຊ, ແລະອົກຊີເຈນຈະທຳຮ້າຍອາລູມິນຽມຢ່າງຫ້າວຫັນໂດຍການສ້າງອົກໄຊແຂງຢູ່ຂອບໂດຍບໍ່ມີຜົນປະໂຫຍດຈາກການເຜົາໄໝ້ໃນທາງກັບກັນ. ທາງເລືອກທີ່ປະຫຍັດແມ່ນອາກາດອັດຄວາມດັນສູງ, ເຊິ່ງມີໄນໂຕຣເຈນ 78 ເປີເຊັນ ແລະຕັດອາລູມິນຽມບາງຫາປານກາງໄດ້ຢ່າງຍອມຮັບດ້ວຍຂອບສີເທົາເລັກນ້ອຍ. ປ້າຍ ແລະການຜະລິດທົ່ວໄປສາມາດໃຊ້ອາກາດໄດ້; ວຽກງານກະກຽມການເຊື່ອມ ແລະວຽກງານເສີມຄວາມງາມຄວນໃຊ້ໄນໂຕຣເຈນ.
ສາມາດ a CO2 ອາລູມິນຽມຕັດດ້ວຍເລເຊີ?
ບໍ່ດີ, ແລະມັນບໍ່ໄດ້ຖືກແນະນໍາ. ອາລູມິນຽມສະທ້ອນໃຫ້ເຫັນ CO2 ຄວາມຍາວຄື້ນ 10.6 ໄມຄຣອນຂອງເລເຊີແມ່ນແຮງກວ່າຄວາມຍາວຄື້ນຂອງເສັ້ນໄຍ, ດັ່ງນັ້ນການເຊື່ອມຕໍ່ຈຶ່ງຮ້າຍແຮງກວ່າ, ຄວາມສ່ຽງຕໍ່ການສະທ້ອນກັບຄືນແມ່ນສູງກວ່າ, ແລະປ່ອງຢ້ຽມຄວາມໜາຕົວຈິງແມ່ນບາງ. ນີ້ແມ່ນເຫດຜົນຫຼັກອັນໜຶ່ງທີ່ເຮັດໃຫ້ການຜະລິດໂລຫະຍ້າຍໄປແຫຼ່ງເສັ້ນໄຍຢ່າງເດັດຂາດ: ລຳແສງ 1064 nm ດູດຊຶມໄດ້ດີກວ່າຫຼາຍເທົ່າໃນອາລູມີນຽມ, ປ່ຽນເປັນຂອບ CO2 ຂະບວນການເຂົ້າໄປໃນເສັ້ນໄຍປົກກະຕິ.
ເປັນຫຍັງໂລຫະປະສົມອາລູມີນຽມທີ່ແຕກຕ່າງກັນຈຶ່ງຕັດແຕກຕ່າງກັນຫຼາຍ?
ເຄມີໂລຫະປະສົມປ່ຽນແປງພຶດຕິກຳການລະລາຍ. ອາລູມິນຽມຊຸດ 1xxx ບໍລິສຸດຕັດໄດ້ງ່າຍແຕ່ຜະລິດຂີ້ເທົ່າທີ່ໜັກທີ່ສຸດ. ຊັ້ນທະເລ 5xxx ແມ່ນຊັ້ນທີ່ນິຍົມໃນການຕັດທີ່ສະອາດ. ໂລຫະປະສົມສະຖາປັດຕະຍະກຳ 6xxx ຕ້ອງການການຄວບຄຸມຄວາມໄວທີ່ມີລະບຽບວິໄນເພື່ອຫຼີກເວັ້ນການເຜົາໄໝ້, ແລະແຜ່ນອາວະກາດ 7xxx ແມ່ນຊັ້ນທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ພາລາມິເຕີຫຼາຍທີ່ສຸດ ແລະ ມີຄວາມສ່ຽງຕໍ່ການແຕກ. ການປ່ຽນແປງແບບ batch-to-batch ເພີ່ມຊັ້ນອື່ນເຖິງແມ່ນວ່າພາຍໃນຊັ້ນດຽວ. ຄຳຕອບທີ່ເຮັດວຽກແມ່ນຫ້ອງສະໝຸດພາລາມິເຕີຕໍ່ຄອບຄົວໂລຫະປະສົມ ແລະ ການຕັດທົດສອບໄວທຸກຄັ້ງທີ່ວັດສະດຸໃໝ່ຕົກລົງມາ.
ສາຍທາງລຸ່ມ
ອາລູມິນຽມຕັດໄດ້ຢ່າງສວຍງາມໃນເລເຊີເສັ້ນໄຍເມື່ອການຕັ້ງຄ່າເຄົາລົບຄຸນສົມບັດ 2 ຢ່າງຂອງມັນ. ການສະທ້ອນແສງໄດ້ຮັບການແກ້ໄຂໂດຍແຫຼ່ງທີ່ທັນສະໄໝທີ່ໄດ້ຮັບການປົກປ້ອງ ແລະ ການເຈາະທີ່ມີລະບຽບວິໄນ. ການນຳໄຟຟ້າ, ຮາກເຫງົ້າຂອງຂີ້ເທົ່າ ແລະ ເພດານຄວາມໜາ, ໄດ້ຮັບການແກ້ໄຂໂດຍການສີດອອກ: ໄນໂຕຣເຈນຄວາມດັນສູງ, ຫົວສີດທີ່ຖືກຕ້ອງ, ຈຸດສຸມທາງລົບ, ແລະ ຄວາມໄວທີ່ຊື່ສັດ. ໃຫ້ຈັບຄູ່ກຳລັງໄຟຟ້າກັບຖັນຄວາມໜາຂອງການຜະລິດແທນທີ່ຈະເປັນການຮຽກຮ້ອງຄ່າຊົດເຊີຍ, ຮັກສາພາລາມິເຕີຕໍ່ໂລຫະປະສົມ, ແລະ ຮັກສາລະບົບຝຸ່ນໃຫ້ສະອາດ.
STYLECNC ການຕັ້ງຄ່າ ເຄື່ອງຕັດເລເຊີເສັ້ນໄຍ ສຳລັບວຽກງານອາລູມີນຽມຕັ້ງແຕ່ເຄື່ອງຕັດແຜ່ນ 1 kW ຈົນເຖິງລະບົບແຜ່ນ 12 kW, ດ້ວຍວົງຈອນອາຍແກັສ ແລະ ຫ້ອງສະໝຸດພາລາມິເຕີທີ່ວັດສະດຸຕ້ອງການ. ສົ່ງ STYLECNC ກວດສອບຄວາມໜາ ແລະ ໂລຫະປະສົມຂອງທ່ານໃຫ້ພ້ອມສຳລັບຄຳແນະນຳໂດຍອີງໃສ່ຕົວເລກຂ້າງເທິງ.