ເລເຊີໄຟເບີສາມາດຕັດທອງເຫລືອງ ແລະ ທອງແດງໄດ້ບໍ?
ແມ່ນແລ້ວ. ທັນສະໄຫມ lasers ເສັ້ນໄຍ ຕັດທອງເຫລືອງ ແລະ ທອງແດງເປັນປະຈຳ ເພາະວ່າຄວາມຍາວຄື້ນ 1064 nm ຂອງພວກມັນຈັບຄູ່ກັບໂລຫະເຫຼົ່ານີ້ໄດ້ດີກ່ວາ CO2 ລຳແສງເລເຊີ 10.6 ໄມຄຣອນ ແລະ ແຫຼ່ງກະແສໄຟຟ້າມາພ້ອມກັບການປ້ອງກັນການສະທ້ອນທາງຫຼັງ. ວາງແຜນພະລັງງານປະມານ 1 kW ຕໍ່ທອງແດງ 1 ມມ, ອົກຊີເຈນຄວາມດັນສູງສຳລັບທອງແດງ, ໄນໂຕຣເຈນສຳລັບທອງເຫຼືອງ, ແລະ 2 kW ຂຶ້ນໄປສຳລັບວຽກງານການຜະລິດທີ່ໜ້າເຊື່ອຖື.
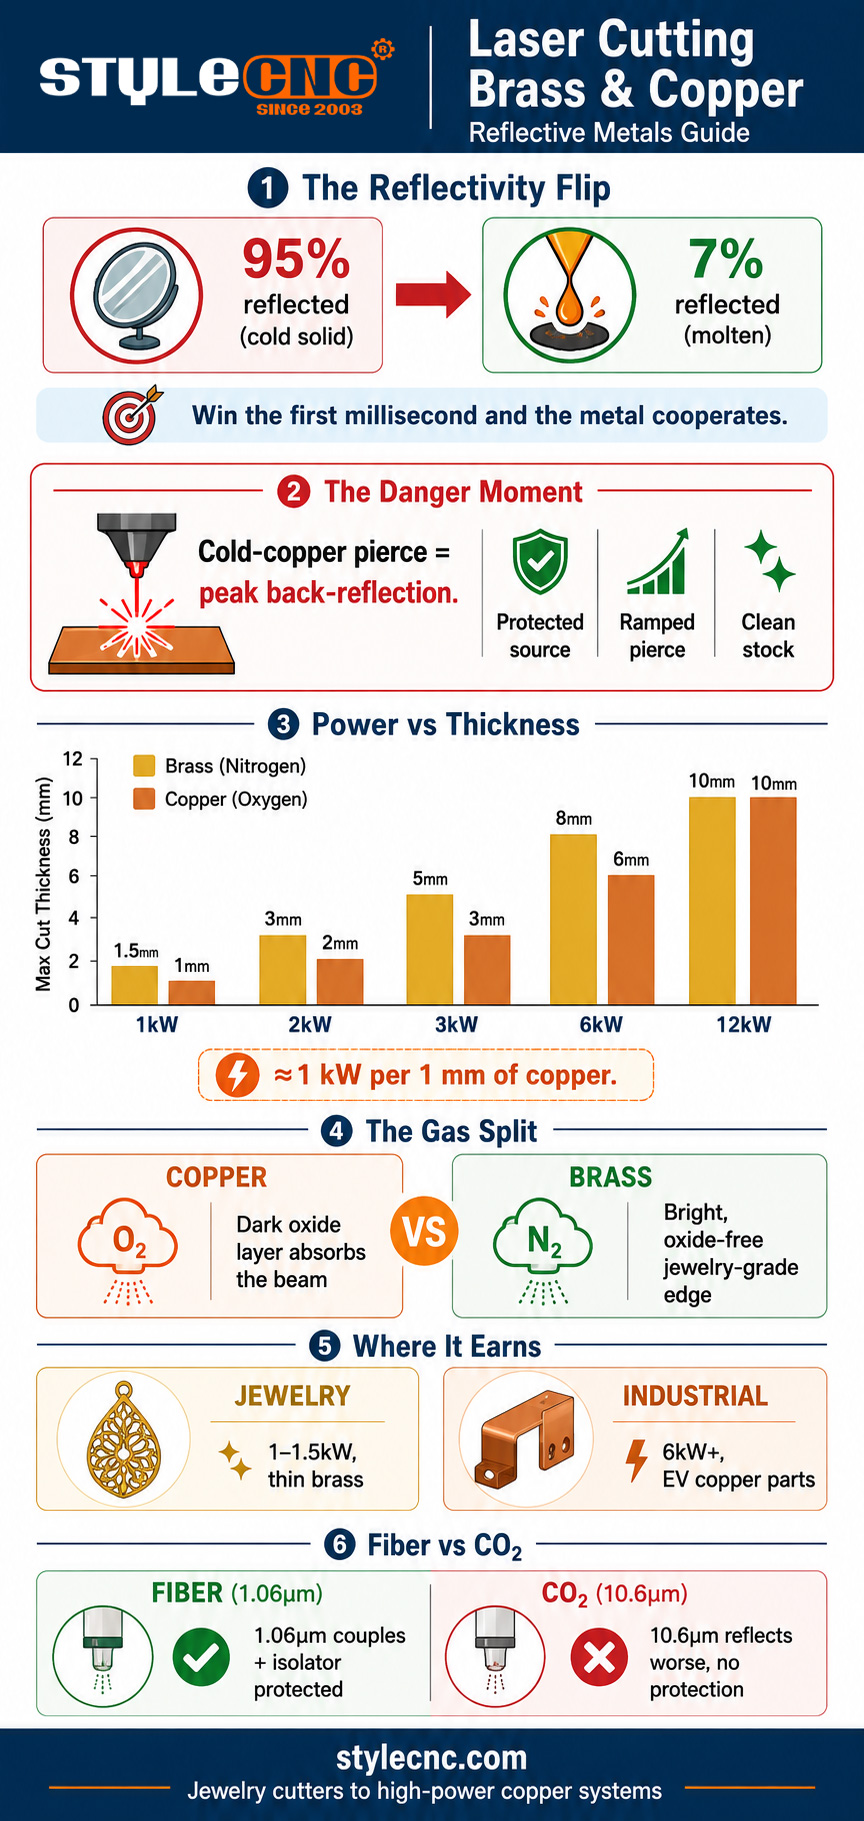
ຟີຊິກທີ່ເຮັດໃຫ້ມັນເປັນໄປໄດ້ແມ່ນເຄັດລັບອຸນຫະພູມ. ການສະທ້ອນແສງຂອງທອງແດງແມ່ນປະມານ 95 ເປີເຊັນເມື່ອເຢັນແລະແຂງ, ແຕ່ມັນຈະພັງທະລາຍລົງເຫຼືອປະມານ 7 ເປີເຊັນເມື່ອໂລຫະລະລາຍ. ເລເຊີເສັ້ນໄຍຊະນະໂດຍການບັງຄັບໃຫ້ມີການປ່ຽນແປງນັ້ນ: ຄວາມໜາແໜ້ນຂອງພະລັງງານສູງສຸດໃນຈຸດນ້ອຍໆລະລາຍພື້ນຜິວພາຍໃນມິນລິວິນາທີ, ແລະຈາກເວລານັ້ນໂລຫະຈະດູດຊຶມລຳແສງເກືອບໝົດ ແລະ ການຕັດດຳເນີນໄປຕາມປົກກະຕິ. ສິ່ງທ້າທາຍທັງໝົດຂອງໂລຫະທີ່ສະທ້ອນແສງຈະຖືກບີບອັດໃນຊ່ວງເວລາກ່ອນທີ່ສະລອຍນ້ຳລະລາຍຈະມີຢູ່.
ການສະທ້ອນກັບຫຼັງ: ບ່ອນທີ່ຄວາມສ່ຽງທີ່ແທ້ຈິງອາໄສຢູ່
ຊ່ວງເວລາກ່ອນການລະລາຍນັ້ນແມ່ນການເຈາະ, ແລະມັນເປັນເຫດການທີ່ມີຄວາມສ່ຽງສູງສຸດໃນລຳດັບການຕັດທັງໝົດ. ການເຈາະຕໍ່ເນື່ອງດ້ວຍພະລັງງານເຕັມທີ່ເຂົ້າໄປໃນທອງແດງເຢັນທີ່ສະຫວ່າງຄືກັບກະຈົກສົ່ງພະລັງງານສະທ້ອນສູງສຸດທີ່ເປັນໄປໄດ້ກັບຄືນສູ່ເສັ້ນທາງລຳແສງໃນເວລາສ່ວນໜຶ່ງຂອງວິນາທີທຳອິດ. ໃນແຫຼ່ງທີ່ເກົ່າແກ່ ແລະ ບໍ່ໄດ້ຮັບການປົກປ້ອງ, ແສງທີ່ສົ່ງກັບຄືນມານັ້ນອາດຈະທຳລາຍເສັ້ນໄຍສົ່ງ ຫຼື ໂມດູນເລເຊີເອງ, ເຊິ່ງເປັນບ່ອນທີ່ຄວາມຮູ້ທົ່ວໄປກ່ຽວກັບເລເຊີ ແລະ ທອງແດງມາຈາກ.
ມີ 3 ສິ່ງທີ່ເຮັດໃຫ້ນິທານພື້ນເມືອງນັ້ນໝົດໄປ. ແຫຼ່ງເສັ້ນໄຍທີ່ທັນສະໄໝມາພ້ອມກັບການແຍກການສະທ້ອນທາງຫຼັງ ແລະ ເຊັນເຊີທີ່ເຮັດໃຫ້ເກີດຂໍ້ບົກພ່ອງຕໍ່ເລເຊີກ່ອນທີ່ຈະເກີດຄວາມເສຍຫາຍ, ເຊິ່ງມັກຈະໄດ້ຮັບການສະໜັບສະໜູນຈາກເຫດຜົນການປິດການຕິດຕາມການສະທ້ອນ. ວິທີການເຈາະໄດ້ປ່ຽນໄປ: ການເຈາະແບບ ramped ຫຼື pulsed ຈະຮັກສາໄລຍະກະຈົກໃຫ້ຢູ່ທີ່ມິນລິວິນາທີແທນທີ່ຈະໃຊ້ພະລັງງານເຕັມທີ່ໃນໂລຫະເຢັນ. ແລະ ການກະກຽມພື້ນຜິວໄດ້ກາຍເປັນມາດຕະຖານ, ເພາະວ່ານ້ຳມັນ, ຟິມອົກໄຊ, ແລະ ຄວາມຊຸ່ມຊື່ນທັງໝົດເພີ່ມການສະທ້ອນ.
ການຊື້ແມ່ນງ່າຍດາຍ: ສຳລັບວຽກງານທອງເຫລືອງ ແລະ ທອງແດງ, ໃຫ້ຢືນຢັນເປັນລາຍລັກອັກສອນວ່າແຫຼ່ງກຳເນີດ, ຫົວຕັດ, ແລະ ລະບົບປ້ອງກັນໄດ້ຮັບການຈັດອັນດັບສຳລັບໂລຫະທີ່ສະທ້ອນແສງຕາມຄວາມໜາຂອງທ່ານ. ຊິ້ນສ່ວນຕ່າງໆສາມາດເບິ່ງໄດ້ດີໃນຂະນະທີ່ເຄື່ອງຈັກທີ່ບໍ່ໄດ້ຮັບການຈັດອັນດັບດູດຊຶມແສງທີ່ສົ່ງກັບຄືນມາທີ່ເປັນອັນຕະລາຍຢ່າງງຽບໆ.
ເປັນຫຍັງ Fiber ຈຶ່ງດີກວ່າ CO2 ກ່ຽວກັບໂລຫະທີ່ສະທ້ອນແສງ
ຊ່ອງຫວ່າງຄວາມຍາວຄື້ນຈະຕັດສິນເລື່ອງນີ້ກ່ອນທີ່ຈະມີຄວາມສຳຄັນກັບສະເປັກອື່ນໆ. ທອງແດງ ແລະ ທອງເຫຼືອງສະທ້ອນເຖິງ CO2 ລຳແສງ 10.6 ໄມຄຣອນຂອງເລເຊີແມ່ນແຮງກວ່າລຳແສງ 1.06 ໄມຄຣອນຂອງເລເຊີເສັ້ນໄຍ, ສະນັ້ນ CO2 ເຄື່ອງຈັກເລີ່ມຕົ້ນການຕໍ່ສູ້ດ້ວຍການເຊື່ອມຕໍ່ພະລັງງານໜ້ອຍລົງຫຼາຍເທົ່າ ແລະ ບັນຫາການສະທ້ອນກັບທີ່ຮ້າຍແຮງກວ່າເກົ່າ, ໂດຍບໍ່ມີເຕັກໂນໂລຊີປ້ອງກັນເພື່ອຊົດເຊີຍ. CO2 ລະບົບຕ່າງໆຍັງຄົງຮັກສາຕຳແໜ່ງຂອງມັນໄວ້ໃນໂລຫະທີ່ບໍ່ແມ່ນໂລຫະ ແລະ ບາງ niches ແຜ່ນໜາ, ແຕ່ສຳລັບທອງເຫລືອງ ແລະ ທອງແດງ ຄຳຕັດສິນຂອງອຸດສາຫະກຳແມ່ນຖືກຕ້ອງແລ້ວ: ເສັ້ນໄຍ ຫຼື ບໍ່ມີຫຍັງເລີຍ.
ຂໍ້ໄດ້ປຽບຂອງຄວາມຍາວຄື້ນດຽວກັນແມ່ນພື້ນຖານຂອງປະເພດເສັ້ນໄຍທັງໝົດ, ເຊິ່ງກວມເອົາຢ່າງເລິກເຊິ່ງໃນ ຄູ່ມືເຕັກໂນໂລຊີເລເຊີເສັ້ນໄຍສຳລັບໂລຫະທີ່ສະທ້ອນແສງ, ມັນຈະປ່ຽນໂດຍກົງເປັນພະລັງງານຕໍ່າສຸດທີ່ຕ່ຳກວ່າ, ເຈາະໄດ້ໄວຂຶ້ນ, ແລະ ເສັ້ນທາງແສງທີ່ປອດໄພກວ່າ.
ຂີດຈຳກັດພະລັງງານ ແລະ ຄວາມໜາຂັ້ນຕ່ຳ
ກົດລະບຽບການເຮັດວຽກຂອງທອງແດງແມ່ນປະມານ 1,000 ວັດຂອງພະລັງງານຕໍ່ມິນລີແມັດຂອງຄວາມໜາ, ໂດຍທອງເຫລືອງຈະໃຫ້ພະລັງງານຫຼາຍກວ່າເລັກນ້ອຍເພາະວ່າມີສັງກະສີດູດຊຶມໄດ້ດີກວ່າ. ຕາຕະລາງຂ້າງລຸ່ມນີ້ແປສິ່ງນັ້ນເປັນປ່ອງຢ້ຽມທີ່ໃຊ້ໄດ້ຈິງ.
| ພະລັງງານເລເຊີ | ທອງເຫລືອງ (ການຜະລິດ) | ທອງແດງ (ການຜະລິດ) | ການເຮັດວຽກປົກກະຕິ |
|---|---|---|---|
| 1 kW | ສູງສຸດ 1.5 ມມ | ສູງສຸດ 1 ມມ | ເຄື່ອງປະດັບ, ປ້າຍ, ແຜ່ນບາງໆ |
| 2 kW | ຂະ ໜາດ 2 ເຖິງ 3 mm | ຂະ ໜາດ 1.5 ເຖິງ 2 mm | ປ້າຍ, ແຜງຕົກແຕ່ງ |
| 3 kW | ຂະ ໜາດ 4 ເຖິງ 5 mm | 3 mm | ການຜະລິດທົ່ວໄປ |
| 6 kW | ຂະ ໜາດ 6 ເຖິງ 8 mm | ຂະ ໜາດ 5 ເຖິງ 6 mm | ແຖບລົດເມ, ຊິ້ນສ່ວນໄຟຟ້າ |
| 12 kW+ | 10 ມມ+ | 8 ຫາ 10 ມມ+ | ການຜະລິດແຜ່ນທອງແດງ/ທອງເຫລືອງ |
2 ນິໄສຂອງພາລາມິເຕີຮັກສາການຕັດພາຍໃນປ່ອງຢ້ຽມທີ່ປອດໄພ. ໃຫ້ໃຊ້ພະລັງງານສູງສຸດທີ່ແຫຼ່ງອະນຸຍາດ, ເພາະວ່າຄວາມໜາແໜ້ນຂອງພະລັງງານແມ່ນສິ່ງທີ່ເຮັດໃຫ້ໄລຍະການສະທ້ອນສັ້ນລົງ, ຈາກນັ້ນຫຼຸດອັດຕາການປ້ອນລົງ 10 ຫາ 15 ເປີເຊັນຈາກສູງສຸດທີ່ຕັດ, ຊື້ຂອບເຂດຂອງຂະບວນການ. ແລະຮັກສາຈຸດສຸມຢູ່ທີ່ ຫຼື ໃກ້ກັບພື້ນຜິວວັດສະດຸຫຼາຍສຳລັບທັງການເຈາະ ແລະ ການຕັດ; ໂລຫະທີ່ສະທ້ອນຈະເຮັດໃຫ້ການມົວໄວກວ່າເຫຼັກກ້າ.
ຍຸດທະສາດອາຍແກັສທີ່ແຍກທອງເຫລືອງອອກຈາກທອງແດງ
ນີ້ແມ່ນສ່ວນທີ່ກົງກັນຂ້າມກັບສະຕິປັນຍາ: ໂລຫະ 2 ຊະນິດຕ້ອງການອາຍແກັສທີ່ແຕກຕ່າງກັນ, ແລະຄຳຕອບຂອງທອງແດງລະເມີດກົດລະບຽບການຕັດທີ່ສະອາດຕາມປົກກະຕິ.
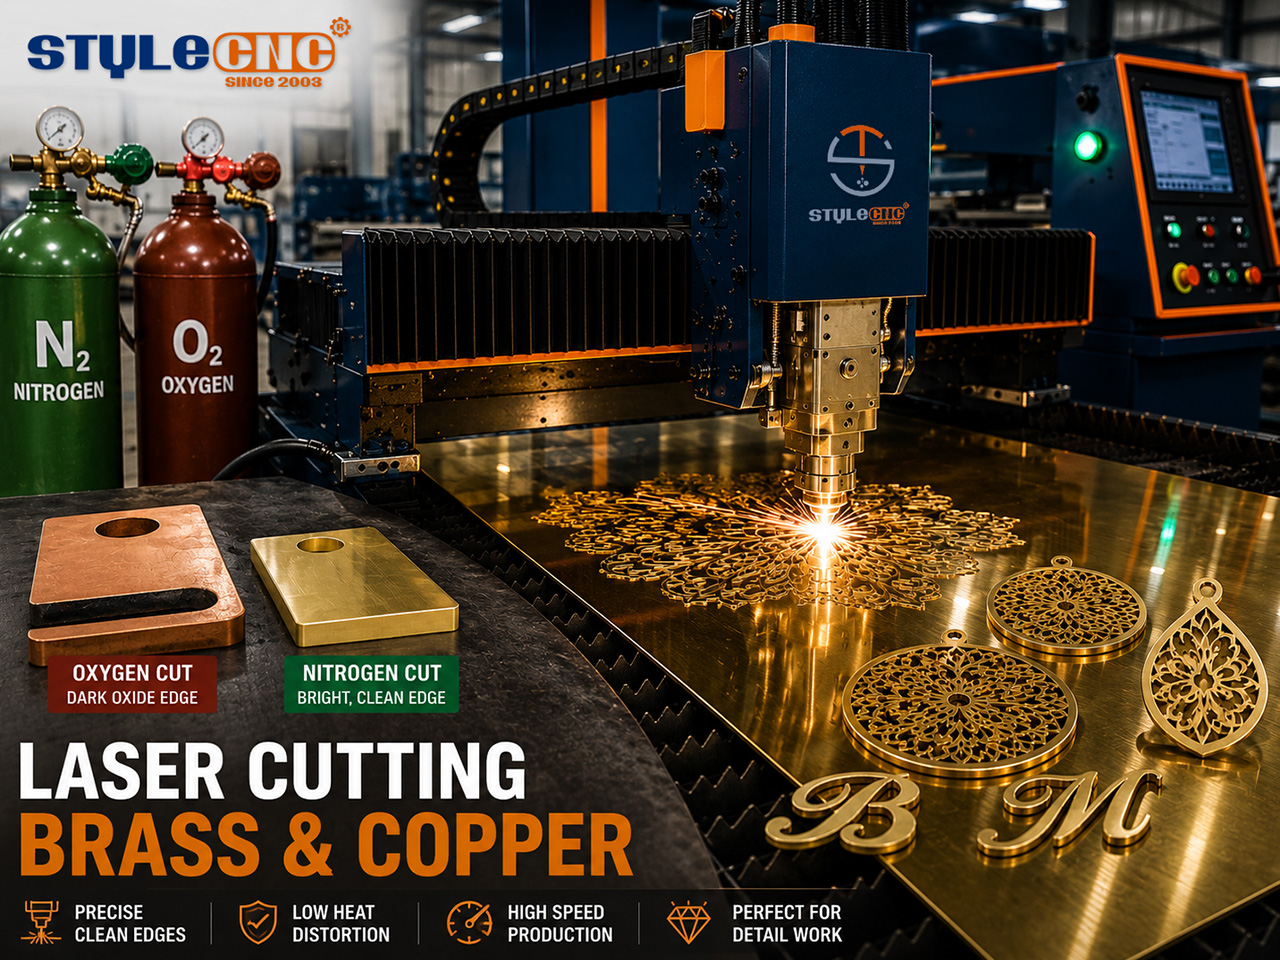
✓ ທອງແດງ: ອົກຊີເຈນທີ່ມີຄວາມດັນສູງ. ອົກຊີເຈນຈະປະຕິກິລິຍາກັບໜ້າດິນທອງແດງເພື່ອສ້າງຊັ້ນອົກໄຊດ໌ສີເຂັ້ມ, ແລະຈຸດສຳຄັນຄື: ທອງແດງອົກໄຊດ໌ດູດຊຶມລຳແສງໄດ້ດີກ່ວາທອງແດງທີ່ສະຫວ່າງສະທ້ອນມັນ. ຈາກປະມານ 2 ມມ ຂຶ້ນໄປ, ການຕັດທອງແດງທີ່ມີໄນໂຕຣເຈນເທົ່ານັ້ນຈະຢຸດຊະງັກ ແລະ ອົກຊີເຈນຈະກາຍເປັນສິ່ງຈຳເປັນສຳລັບການເຈາະ ແລະ ຕັດທີ່ໜ້າເຊື່ອຖື.
✓ ທອງເຫລືອງ: ໄນໂຕຣເຈນ. ທອງເຫລືອງມີລັກສະນະຄ້າຍຄືກັບໂລຫະທຳມະດາຍ້ອນປະລິມານສັງກະສີຂອງມັນ, ດັ່ງນັ້ນໄນໂຕຣເຈນຈຶ່ງໃຫ້ສິ່ງທີ່ມັນໃຫ້ໄດ້ສະເໝີ: ຂອບທີ່ບໍ່ມີອົກໄຊ, ສົດໃສ, ແລະສະອາດ ເຊິ່ງເໝາະສົມກັບວຽກງານຕົກແຕ່ງ ແລະ ເຄື່ອງປະດັບໂດຍກົງຈາກໂຕະ. ສ່ວນປະກອບຂອງໂລຫະປະສົມປ່ຽນພຶດຕິກຳ, ສະນັ້ນ ໃຫ້ທົດສອບພາລາມິເຕີຂອງທອງເຫລືອງແຕ່ລະຊັ້ນໃໝ່.
✓ ທັງສອງຢ່າງ: ທຳຄວາມສະອາດສະຕັອກກ່ອນ. ນ້ຳມັນ, ຟິມອົກຊີເດຊັນ, ສານເຄືອບ, ແລະ ຄວາມຊຸ່ມຊື່ນ ລ້ວນແຕ່ເຮັດໃຫ້ການສະທ້ອນຂອງໜ້າດິນເພີ່ມຂຶ້ນ. ການເຊັດສະຕັອກລົງກ່ອນຕັດແມ່ນການປ້ອງກັນການສະທ້ອນທາງຫຼັງທີ່ລາຄາຖືກທີ່ສຸດ.
ບ່ອນທີ່ການຕັດທອງເຫລືອງ ແລະ ທອງແດງຫາເງິນໄດ້
ເຄື່ອງປະດັບ ແລະ ວຽກງານຕົກແຕ່ງຂະໜາດນ້ອຍແມ່ນຈຸດເຂົ້າທີ່ເປັນທຳມະຊາດ: ແຜ່ນທອງເຫລືອງທີ່ມີຂະໜາດນ້ອຍກວ່າ 1.5 ມມ ຕັດໄດ້ຢ່າງສະອາດໃນເຄື່ອງຈັກຂະໜາດກະທັດຮັດ 1 ຫາ 1.5 kW, ແລະ ເຄື່ອງຕັດເຄື່ອງປະດັບໂລຫະດ້ວຍເລເຊີ ຖືກຕັ້ງຄ່າໄວ້ຢ່າງແນ່ນອນສຳລັບວຽກງານປະເພດນັ້ນ, ດ້ວຍຄວາມແມ່ນຍຳທີ່ລະອຽດອ່ອນຄືກັບສາຍຈี้, ຕຸ້ມຫູ, ແລະ ຊິ້ນສ່ວນລວດລາຍທີ່ຕ້ອງການ. ປ້າຍແມ່ນຄວາມເໝາະສົມທີ່ເປັນທຳມະຊາດອັນດັບ 2: ຕົວອັກສອນທອງເຫລືອງ, ແຜ່ນໂລໂກ້, ແລະ ການຄ້າຕົບແຕ່ງສະຖາປັດຕະຍະກຳຢູ່ເທິງຂອບທີ່ຕັດດ້ວຍໄນໂຕຣເຈນທີ່ສົດໃສ ເຊິ່ງບໍ່ຈຳເປັນຕ້ອງເຮັດໃໝ່ກ່ອນທີ່ຈະຂັດ ຫຼື ເປັນຮອຍດ່າງ.
ໃນຕອນທ້າຍອຸດສາຫະກໍາ, ແຖບທອງແດງ, ຊິ້ນສ່ວນໝໍ້ແປງໄຟຟ້າ, ແລະຕົວເຊື່ອມຕໍ່ໄຟຟ້າແມ່ນວຽກງານເລເຊີປະລິມານຫຼາຍ, ແລະການຜະລິດແບັດເຕີຣີ EV ໄດ້ເພີ່ມຄວາມຕ້ອງການຂຶ້ນຫຼາຍເທົ່າ. ນັ້ນແມ່ນອານາເຂດ 6 kW ຂຶ້ນໄປ, ບ່ອນທີ່ ເຄື່ອງຕັດໂລຫະເລເຊີເສັ້ນໄຍພະລັງງານສູງ ຊັ້ນຮຽນມີຄວາມໜາແໜ້ນຂອງພະລັງງານ ແລະ ການສົ່ງອາຍແກັສທີ່ທອງແດງໃນການຜະລິດຕ້ອງການ. ສຳລັບຫຼັກຖານໃນລະດັບກາງ, STYLECNC's ການສາທິດການຕັດທອງແດງດ້ວຍເລເຊີໄຟເບີ 2000 ວັດ ສະແດງໃຫ້ເຫັນຂະບວນການທີ່ດຳເນີນຢູ່ໃນວັດສະດຸທີ່ແທ້ຈິງ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ການຕັດທອງແດງຈະທໍາລາຍເລເຊີເສັ້ນໄຍຂອງຂ້ອຍບໍ?
ບໍ່ໄດ້ຢູ່ໃນເຄື່ອງຈັກທີ່ທັນສະໄໝ ແລະ ມີການຕັ້ງຄ່າຢ່າງຖືກຕ້ອງ. ປ່ອງຢ້ຽມຄວາມສ່ຽງແມ່ນການເຈາະເຂົ້າໄປໃນທອງແດງເຢັນ, ເມື່ອການສະທ້ອນແສງຢູ່ໃກ້ກັບ 95 ເປີເຊັນ ແລະ ສົ່ງຄືນຈຸດສູງສຸດຂອງແສງ. ແຫຼ່ງກະແສໄຟຟ້າສົ່ງມາພ້ອມກັບການແຍກການສະທ້ອນກັບຄືນ ແລະ ຕິດຕາມກວດກາຄວາມຜິດພາດນັ້ນຢ່າງປອດໄພ, ແລະ ການເຈາະແບບ ramped ຮັກສາໄລຍະກະຈົກໃຫ້ຢູ່ທີ່ມິນລິວິນາທີ. ຂໍ້ຄວນລະວັງ: ໄດ້ຮັບການຢືນຢັນເປັນລາຍລັກອັກສອນວ່າແຫຼ່ງ ແລະ ຫົວຂອງທ່ານໄດ້ຮັບການຈັດອັນດັບສຳລັບທອງແດງຕາມຄວາມໜາຂອງທ່ານ.
ເປັນຫຍັງອົກຊີເຈນຈຶ່ງໃຊ້ສຳລັບທອງແດງ ແຕ່ໄນໂຕຣເຈນໃຊ້ສຳລັບທອງເຫຼືອງ?
ເນື່ອງຈາກບັນຫາຂອງທອງແດງແມ່ນການສະທ້ອນ ແລະ ອົກຊີເຈນແກ້ໄຂມັນທາງເຄມີ: ຊັ້ນອົກໄຊທີ່ມັນສ້າງຂຶ້ນມີສີເຂັ້ມ ແລະ ດູດຊຶມລຳແສງໄດ້ດີກ່ວາທອງແດງທີ່ສະຫວ່າງ. ຕໍ່າກວ່າປະມານ 1 ມມ, ໄນໂຕຣເຈນສາມາດຈັດການໄດ້; ຈາກປະມານ 2 ມມ, ອົກຊີເຈນຈະກາຍເປັນສິ່ງຈຳເປັນ. ທອງເຫລືອງ, ໂດຍໄດ້ຮັບການຊ່ວຍເຫຼືອຈາກປະລິມານສັງກະສີຂອງມັນ, ດູດຊຶມໄດ້ດີພໍທີ່ຜົນປະໂຫຍດປົກກະຕິຂອງໄນໂຕຣເຈນຈະຊະນະແທນ: ຂອບທີ່ສົດໃສ, ບໍ່ມີອົກໄຊທີ່ພ້ອມທີ່ຈະຂັດເງົາ, ເຊິ່ງແມ່ນສິ່ງທີ່ວຽກງານຕົກແຕ່ງ ແລະ ເຄື່ອງປະດັບຕ້ອງການ.
ຂ້ອຍຕ້ອງການພະລັງງານເທົ່າໃດເພື່ອຕັດແຜ່ນທອງເຫລືອງ?
ສຳລັບເຄື່ອງປະດັບ ແລະ ທອງເຫລືອງຕົກແຕ່ງບາງໆທີ່ມີໜາປະມານ 1.5 ມມ, 1 kW ແມ່ນພຽງພໍ ແລະ ຕັດໄດ້ຢ່າງສະອາດ. ທອງເຫລືອງຂະໜາດ 2 ຫາ 3 ມມ ຕ້ອງການ 2 kW. ການຜະລິດທົ່ວໄປທີ່ມີໜາ 4 ຫາ 5 ມມ ຕັ້ງຢູ່ໃນອານາເຂດ 3 kW, ແລະ ແຜ່ນທອງເຫລືອງໜາຈະເຄື່ອນຍ້າຍໄປສູ່ 6 kW ແລະ ສູງກວ່າ. ທອງເຫລືອງໜາກວ່າທອງແດງເລັກນ້ອຍໃນທຸກລະດັບພະລັງງານ ເພາະມັນດູດຊຶມຄວາມຍາວຄື້ນຂອງເສັ້ນໄຍໄດ້ດີກວ່າ.
ສາມາດ a CO2 ທອງເຫລືອງ ຫຼື ທອງແດງຕັດດ້ວຍເລເຊີ?
ຕົວຈິງແລ້ວບໍ່ແມ່ນ, ແລະບໍ່ຄວນທົດລອງໃຊ້ກັບເຄື່ອງຈັກທີ່ບໍ່ມີການປ້ອງກັນໂລຫະສະທ້ອນແສງ. ໂລຫະທັງສອງສະທ້ອນແສງໄດ້ 10.6 ໄມຄຣອນ CO2 ຄວາມຍາວຄື້ນແຮງກວ່າຄວາມຍາວຄື້ນເສັ້ນໄຍຫຼາຍກວ່າເກົ່າ, ດັ່ງນັ້ນການເຊື່ອມຕໍ່ຈຶ່ງຮ້າຍແຮງກວ່າ ແລະ ຄວາມສ່ຽງຕໍ່ການສະທ້ອນກັບຄືນສູງຂຶ້ນ, ໂດຍບໍ່ມີເຕັກໂນໂລຊີ isolator ໃນເສັ້ນທາງ optical. ນີ້ແມ່ນໜຶ່ງໃນກໍລະນີທີ່ຊັດເຈນທີ່ສຸດໃນການຕັດໂລຫະທີ່ເລເຊີເສັ້ນໄຍບໍ່ພຽງແຕ່ດີກວ່າເທົ່ານັ້ນ ແຕ່ຍັງເປັນເຄື່ອງມືທີ່ເໝາະສົມອີກດ້ວຍ.
ເປັນຫຍັງການຕັດທອງເຫລືອງຂອງຂ້ອຍຈຶ່ງແຕກຕ່າງກັນລະຫວ່າງຊຸດວັດສະດຸ?
ທອງເຫລືອງແມ່ນຄອບຄົວຂອງໂລຫະປະສົມທອງແດງ-ສັງກະສີ, ບໍ່ແມ່ນວັດສະດຸດຽວ, ແລະສ່ວນປະກອບສັງກະສີທີ່ຊ່ວຍໃຫ້ການດູດຊຶມແຕກຕ່າງກັນໄປຕາມລະດັບ. ໂລຫະປະສົມສັງກະສີທີ່ສູງກວ່າຈະຕັດໄດ້ງ່າຍກວ່າ; ລະດັບການປຸງແຕ່ງທີ່ບໍ່ມີສານຕະກົ່ວມີພຶດຕິກຳແຕກຕ່າງກັນອີກ. ສະພາບພື້ນຜິວເພີ່ມຕົວແປທີ 2, ເນື່ອງຈາກການຜຸພັງ ແລະ ຟິມປ່ຽນການສະທ້ອນ. ການແກ້ໄຂການເຮັດວຽກແມ່ນຄືກັນກັບໂລຫະປະສົມອາລູມິນຽມ: ຮັກສາພາລາມິເຕີຕໍ່ລະດັບ ແລະ ດຳເນີນການຕັດທົດສອບສັ້ນໆເມື່ອມີການຜະລິດຄັ້ງໃໝ່.
ສາຍທາງລຸ່ມ
ທອງເຫລືອງ ແລະ ທອງແດງ ຢຸດເຊົາການເປັນໂລຫະຫ້າມໃນມື້ທີ່ແຫຼ່ງເສັ້ນໄຍໄດ້ຮັບການປ້ອງກັນການສະທ້ອນກັບຄືນ ແລະ ຜູ້ປະຕິບັດງານໄດ້ຮຽນຮູ້ທີ່ຈະເຄົາລົບການເຈາະ. ສູດແມ່ນສອດຄ່ອງ: ຄວາມໜາແໜ້ນຂອງພະລັງງານສູງສຸດທີ່ຈະພັດຜ່ານໄລຍະສະທ້ອນ, ສຸມໃສ່ໃຫ້ແໜ້ນກັບໜ້າດິນ, ອົກຊີເຈນສຳລັບທອງແດງ ແລະ ໄນໂຕຣເຈນສຳລັບທອງເຫລືອງ, ນ້ຳໜັກທີ່ສະອາດ, ແລະ ປະມານໜຶ່ງກິໂລວັດຕໍ່ມິນລິແມັດຂອງທອງແດງເປັນກົດລະບຽບການປັບຂະໜາດ.
STYLECNC ກຳນົດຄ່າເລເຊີເສັ້ນໄຍໃນທົ່ວທຸກລະດັບນັ້ນ, ຈາກ ເຄື່ອງຕັດໂລຫະຊັ້ນເຄື່ອງປະດັບ ສຳລັບວຽກງານທອງເຫລືອງບາງໆ ລະບົບພະລັງງານສູງ ສຳລັບການຜະລິດທອງແດງ. ສົ່ງ STYLECNC ຈັບຄູ່ໂລຫະ, ຄວາມໜາ ແລະ ປະລິມານຂອງທ່ານສຳລັບການຕັ້ງຄ່າທີ່ມີລະດັບການສະທ້ອນໂລຫະ ແລະ ຄຳແນະນຳກ່ຽວກັບອາຍແກັສ.