ອາຍແກັສຊ່ວຍແມ່ນໜຶ່ງໃນລາຍການທີ່ໃຫຍ່ທີ່ສຸດໃນການໃຊ້ເລເຊີເສັ້ນໄຍ, ແລະ ສຳລັບຮ້ານຫຼາຍແຫ່ງມັນໃຊ້ໄຟຟ້າຫຼາຍກວ່າໄຟຟ້າທີ່ໃຫ້ພະລັງງານແກ່ລຳແສງຢ່າງງຽບໆ. ນັ້ນແມ່ນເຫດຜົນທີ່ຄຳຖາມໄດ້ປ່ຽນຈາກການຕັດດ້ວຍອາກາດເຮັດວຽກຫຼືບໍ່ ໄປສູ່ວິທີການຕັ້ງຄ່າມັນຢ່າງຖືກຕ້ອງ. ຄູ່ມືນີ້ຍັງຄົງສຸມໃສ່ດ້ານອາກາດຂອງການຕັດສິນໃຈ: ວິທີການທີ່ການຊ່ວຍເຫຼືອດ້ວຍອາກາດເຮັດວຽກຢູ່ໃນ kerf, ວິທີການປັບຂະໜາດ ແລະ ປະຕິບັດຕໍ່ອາກາດທີ່ຖືກບີບອັດ, ສິ່ງທີ່ມັນເຮັດເພື່ອຄຸນນະພາບຂອງຂອບ, ແລະ ລາຄາຕໍ່ຊົ່ວໂມງຂອງມັນແທ້ໆ.

ວິທີການເຮັດວຽກຂອງ Air Assist ໃນ Kerf
ການຕັດດ້ວຍເສັ້ນໃຍເລເຊີທຸກໆຄັ້ງຕ້ອງການການສີດອາຍແກັສ. ລຳແສງຈະລະລາຍຊ່ອງທາງແຄບໆຜ່ານແຜ່ນ, ແລະກະແສອາຍແກັສຮ່ວມທີ່ອອກຈາກປາຍຕັດຈະພັດໂລຫະທີ່ລະລາຍອອກຈາກດ້ານລຸ່ມຂອງຮອຍຕັດກ່ອນທີ່ມັນຈະແຂງຕົວຄືນ. ຖ້າບໍ່ມີແຮງສີດນັ້ນ, ການຕັດຈະເຕັມໄປທາງຫຼັງລຳແສງ.
ອາກາດມີປະມານ 78 ເປີເຊັນຂອງໄນໂຕຣເຈນ ແລະ 21 ເປີເຊັນຂອງອົກຊີເຈນ, ສະນັ້ນມັນຈຶ່ງເຮັດໜ້າທີ່ເປັນສ່ວນປະສົມຂອງອາຍແກັສຄລາສສິກ 2 ຊະນິດ. ສ່ວນປະກອບຂອງໄນໂຕຣເຈນເຮັດວຽກສ່ວນໃຫຍ່ຂອງການສີດອອກທາງກົນຈັກ, ໃນຂະນະທີ່ສ່ວນແບ່ງອົກຊີເຈນທີ່ນ້ອຍເພີ່ມພະລັງງານຄາຍຄວາມຮ້ອນເລັກນ້ອຍ ແລະ ປະໄວ້ຊັ້ນອົກໄຊເບົາໆຢູ່ເທິງໜ້າຕັດ. ເທິງເຫຼັກອ່ອນ ແລະ ແຜ່ນສັງກະສີ ອົກໄຊນັ້ນມັກຈະເປັນສີທີ່ພ້ອມໃຊ້ສຳລັບທາສີ; ເທິງສະແຕນເລດ ມັນຈະສະແດງເປັນສີອ່ອນໆ.
2 ສິ່ງທີ່ເຮັດໃຫ້ອາກາດໃຊ້ໄດ້ຈິງໃນຂະໜາດການຜະລິດ. ແຫຼ່ງພະລັງງານສູງສົ່ງພະລັງງານເຂົ້າໄປໃນຊ່ອງຫວ່າງພຽງພໍທີ່ຈະຕັດໄດ້ໄວດ້ວຍອາຍແກັສທີ່ມີປະຕິກິລິຍາໜ້ອຍກວ່າ, ແລະຮ້ານຄ້າໄດ້ຄົ້ນພົບວ່າເຄື່ອງອັດອາກາດທີ່ພວກເຂົາຕິດຕັ້ງແມ່ນການຊື້ຄັ້ງດຽວແທນທີ່ຈະເປັນໃບແຈ້ງໜີ້ລາຍເດືອນ. ຜູ້ຜະລິດທີ່ເປີດໃຊ້ງານ ເຄື່ອງຕັດໂລຫະເລເຊີເສັ້ນໄຍພະລັງງານສູງ ມັກຈະລາຍງານການປະຫຍັດອາຍແກັສທີ່ໜ້າປະທັບໃຈທີ່ສຸດ, ເພາະວ່າພະລັງງານທີ່ສູງຂຶ້ນໝາຍເຖິງການຕັດໄວຂຶ້ນ ແລະ ອາຍແກັສຕໍ່ແມັດໜ້ອຍລົງ.
ວັດສະດຸໃດຕັດໄດ້ດີກັບອາກາດ
⦿ ເຫຼັກກ້າອ່ອນ, ປະມານ 1 ຫາ 6 ມມ: ເປັນປ່ອງຢ້ຽມອາກາດທົ່ວໄປ, ໂດຍປົກກະຕິແລ້ວເລີ່ມຕົ້ນປະມານ 8 ຫາ 12 ບາ ແລະ ປັບໃຫ້ມີຄວາມດັນຕໍ່າສຸດທີ່ຍຶດຂອບ.
⦿ ແຜ່ນສັງກະສີ: ຕັດໄດ້ສະອາດດ້ວຍອາກາດ ແລະ ເປັນໜຶ່ງໃນກໍລະນີການນຳໃຊ້ທີ່ເຂັ້ມແຂງທີ່ສຸດສຳລັບວຽກງານ HVAC ແລະ ການປິດລ້ອມ.
⦿ ອາລູມິນຽມບາງ: ອາກາດມັກຈະມີປະສິດທິພາບດີເທົ່າກັບໄນໂຕຣເຈນ, ແລະຮ້ານຄ້າຫຼາຍແຫ່ງລາຍງານວ່າຂອບອາລູມິນຽມສະອາດກວ່າຫຼັງຈາກປ່ຽນ.
⦿ ເຫຼັກສະແຕນເລດ: ຕັດໄວດ້ວຍລົມ, ແຕ່ຄາດວ່າຈະມີສີອອກໄຊ; ສາມາດຍອມຮັບໄດ້ສຳລັບຊິ້ນສ່ວນທີ່ເຊື່ອງໄວ້ ຫຼື ຊິ້ນສ່ວນທີ່ທາສີ, ບໍ່ແມ່ນສຳລັບການຂັດເງົາທີ່ເຫັນໄດ້ຊັດເຈນ.
ຜູ້ປະຕິບັດງານມັກຈະຖາມມັນຢ່າງຈະແຈ້ງວ່າ: ແຜງສັງກະສີ 3 ມມ ຂອງຂ້ອຍຈະອອກມາຈາກໂຕະທີ່ສະອາດຄືກັບການໃຊ້ໄນໂຕຣເຈນບໍ? ສຳລັບຊິ້ນສ່ວນປິດລ້ອມ ແລະ ທໍ່ລະບາຍອາກາດສ່ວນໃຫຍ່, ຄຳຕອບແມ່ນແມ່ນ. ຊິ້ນສ່ວນທີ່ສົມເຫດສົມຜົນທີ່ຈະໃຊ້ໄນໂຕຣເຈນແມ່ນຊິ້ນສ່ວນທີ່ລູກຄ້າຈະເຫັນ, ເຊື່ອມໂດຍບໍ່ຕ້ອງກຽມຕົວ, ຫຼື ກວດສອບພາຍໃຕ້ແສງສະຫວ່າງທີ່ສະຫວ່າງ. ຄວາມໜາ ແລະ ຄວາມໄວໂດຍສະເລ່ຍຕາມແຫຼ່ງພະລັງງານແມ່ນຖືກສະແດງຢູ່ໃນ ຄູ່ມືຄວາມໜາ, ຄວາມໄວ ແລະ ພະລັງງານຂອງໂລຫະຕັດດ້ວຍເລເຊີເສັ້ນໄຍ, ເຊິ່ງຊ່ວຍກຳນົດຄວາມຄາດຫວັງທີ່ເປັນຈິງກ່ອນທີ່ຈະປັບຕົວກໍານົດການທາງອາກາດ.
ການປັບຂະໜາດຂອງເຄື່ອງອັດອາກາດ: ຄວາມດັນ, ການໄຫຼ, ແລະ ການອົບແຫ້ງ
ຊຸດເຄື່ອງອັດອາກາດຈະຕັດສິນວ່າການຕັດດ້ວຍອາກາດສຳເລັດຫຼືບໍ່. ເຄື່ອງອັດອາກາດມາດຕະຖານທີ່ໃຊ້ຄວາມດັນ 7 ຫາ 8 ບາແມ່ນສ້າງຂຶ້ນສຳລັບເຄື່ອງມື, ບໍ່ແມ່ນສຳລັບຫົວຕັດ, ແລະລະບົບທີ່ມີຂະໜາດນ້ອຍກວ່າປົກກະຕິຈະປາກົດເປັນຂີ້ເຫຍື້ອ ແລະ ຂອບທີ່ບໍ່ສະໝໍ່າສະເໝີດົນນານກ່ອນທີ່ໃຜຈະສົງໃສວ່າການສະໜອງອາກາດ.
| ຄວາມຕ້ອງການ | ເປົ້າໝາຍປົກກະຕິ | ເປັນຫຍັງມັນຈຶ່ງ ສຳ ຄັນ | ການວັດແທກ |
|---|---|---|---|
| ຄວາມກົດດັນການຈັດສົ່ງ | ສູງສຸດ 16 ບາ ຢູ່ທີ່ເຄື່ອງຈັກ, 8 ຫາ 12 ບາ ທົ່ວໄປຢູ່ທີ່ປາຍສີດສຳລັບເຫຼັກອ່ອນບາງ | ຄວາມດັນຊ່ວຍກຳຈັດໂລຫະທີ່ລະລາຍອອກຈາກຮອຍແຕກ; ການຫຼຸດລົງເຮັດໃຫ້ເກີດຂີ້ຕົມ | ວັດແທກຄວາມດັນຢູ່ທີ່ຫົວຕັດໃນລະຫວ່າງການລະເບີດຂອງປາຍສີດເຕັມຮູບແບບ |
| ການຈັດສົ່ງທາງອາກາດຟຣີ | ກົງກັບຫົວສີດ ແລະ ພະລັງງານ; ການບໍລິໂພກປະມານ 0.5 ມ³/ນາທີ ສຳລັບວຽກງານພະລັງງານປານກາງ | ກະແສນ້ຳຂະໜາດນ້ອຍເກີນໄປເຮັດໃຫ້ການຕັດຍາວ ແລະ ຫົວສີດໃຫຍ່ຂາດແຄນ | ການບໍລິໂພກທີ່ວັດແທກທຽບກັບການຈັດສົ່ງທີ່ໄດ້ຮັບການຈັດອັນດັບຢູ່ທີ່ຄວາມກົດດັນໃນການເຮັດວຽກ |
| ຄວາມແຫ້ງ | ຈຸດນ້ຳຄ້າງຄວາມດັນລົບ 40 ຫາລົບ 60°C | ຄວາມຊຸ່ມຊື່ນເຮັດໃຫ້ເລນປ້ອງກັນມົວ ແລະ ແຕກ | ການອ່ານຈຸດນ້ຳຄ້າງຢູ່ທາງລຸ່ມຂອງເຄື່ອງອົບແຫ້ງ |
| ນ້ຳມັນ ແລະ ອະນຸພາກ | ບໍ່ມີນໍ້າມັນ ຫຼື ນໍ້າມັນຖືກກຳຈັດອອກໂດຍການລວມຕົວ ແລະ ການກັ່ນຕອງດ້ວຍຄາບອນ | ໄອນ້ຳມັນໄໝ້ໃສ່ເລນຕາ ແລະ ປົນເປື້ອນຂອບ | ຄວາມດັນຄວາມແຕກຕ່າງຂອງຕົວກອງ ແລະ ໄລຍະເວລາກວດກາເລນ |
| ການເກັບຮັກສາ Buffer | ຖັງຮັບຂະໜາດເພື່ອຮອງຮັບຄວາມຕ້ອງການທີ່ເພີ່ມຂຶ້ນ | ຕົວຄວບຄຸມເລເຊີບໍ່ມັກການປ່ຽນແປງຂອງຄວາມກົດດັນ | ການປ່ຽນແປງຂອງຄວາມກົດດັນໃນລະຫວ່າງການເຈາະ ແລະ ການປ່ຽນແປງຮູບຮ່າງຢ່າງໄວວາ |
ຄວາມກົດດັນແລະການໄຫຼ
ລະບຸເຄື່ອງອັດອາກາດຕາມຄວາມດັນທີ່ຫົວສີດຕ້ອງການບວກກັບການສູນເສຍຜ່ານເຄື່ອງອົບແຫ້ງ, ຕົວກອງ, ແລະທໍ່. ການໄຫຼມາຈາກເສັ້ນຜ່າສູນກາງຂອງຫົວສີດ ແລະຈຳນວນນາທີຕໍ່ຊົ່ວໂມງທີ່ລຳແສງເປີດຢູ່. ໃນຖານະເປັນຈຸດອ້າງອີງ, ການຕັ້ງຄ່າທີ່ເຜີຍແຜ່ໜຶ່ງຈັບຄູ່ເຄື່ອງອັດອາກາດ 16 ບາທີ່ສົ່ງປະມານ 1.27 m³/ນາທີ ຈາກພະລັງງານປ້ອນເຂົ້າ 13.4 kW ກັບການບໍລິໂພກການຕັດຕົວຈິງໃກ້ກັບ 0.5 m³/ນາທີ, ເຊິ່ງເຮັດໃຫ້ມີພື້ນທີ່ຫວ່າງສຳລັບການເຈາະ ແລະຫົວສີດທີ່ໃຫຍ່ກວ່າ.
ການອົບແຫ້ງ ແລະ ການກັ່ນຕອງ
ນີ້ແມ່ນຂັ້ນຕອນທີ່ຮ້ານຄ້າຕ້ອງຂ້າມ ແລະ ຕໍ່ມາຈະເສຍໃຈ. ອາກາດທີ່ຖືກບີບອັດຈະນຳເອົາຄວາມຊຸ່ມຊື່ນ ແລະ ອາຍນ້ຳມັນ, ແລະ ທັງສອງຈະໄປຕົກໃສ່ເລນປ້ອງກັນໃນຫົວຕັດ. ເລນທີ່ມີໝອກ ຫຼື ປົນເປື້ອນຈະເຮັດໃຫ້ລຳແສງກະຈາຍ, ເຮັດໃຫ້ການຕັດອ່ອນແອລົງ, ແລະ ສາມາດແຕກໄດ້ພາຍໃຕ້ຄວາມຮ້ອນ. ຜູ້ສະໜອງການປິ່ນປົວອາກາດມັກຈະລະບຸຈຸດນ້ຳຄ້າງຄວາມດັນລະຫວ່າງ -40 ແລະ -60 °C, ຊຶ່ງໝາຍເຖິງເຄື່ອງດູດຄວາມຊຸ່ມ ຫຼື ເຄື່ອງອົບແຫ້ງປະສິດທິພາບສູງຫຼັງຈາກເຄື່ອງອັດ, ຕາມດ້ວຍຕົວກອງທີ່ລວມຕົວກັນ ແລະ ຖ່ານທີ່ເປີດໃຊ້ງານ. ການເຂົ້າໃຈບ່ອນທີ່ເລນປ້ອງກັນຢູ່ໃນຫົວຕັດ, ເຊິ່ງໄດ້ກວມເອົາໃນຄູ່ມື ຊິ້ນສ່ວນຫຼັກຂອງເຄື່ອງຕັດເລເຊີເສັ້ນໄຍ, ເຮັດໃຫ້ມັນຊັດເຈນວ່າເປັນຫຍັງຄຸນນະພາບອາກາດຈຶ່ງປົກປ້ອງສິ່ງຂອງທີ່ແພງທີ່ສຸດໃນລະບົບ.
ການວາງທໍ່, ການວາງ ແລະ ການບຳລຸງຮັກສາ
ວາງເຄື່ອງອັດອາກາດໄວ້ໃກ້ກັບເລເຊີເພື່ອໃຫ້ການໄຫຼຂອງຄວາມດັນສູງສັ້ນລົງ, ແລະໃຊ້ທໍ່ທີ່ໄດ້ຮັບການຈັດອັນດັບສຳລັບຄວາມດັນເຮັດວຽກເຕັມທີ່ແທນທີ່ຈະເປັນທໍ່ຕັດທຳມະດາ. ທຸກໆຂໍ້ສອກ, ຕົວເຊື່ອມຕໍ່ໄວ, ແລະທໍ່ຍາວໆຕ້ອງໃຊ້ຄວາມດັນຢູ່ທີ່ປາຍຕັດ, ຊຶ່ງເປັນເຫດຜົນທີ່ການຕິດຕັ້ງຫຼາຍຄັ້ງອຸທິດທໍ່ຄວາມດັນສູງແຍກຕ່າງຫາກໃຫ້ກັບຫົວຕັດ ໃນຂະນະທີ່ຕົວຄວບຄຸມສົ່ງອາກາດຄວາມດັນຕ່ຳໄປຫາສ່ວນທີ່ເຫຼືອຂອງໂຮງງານ.
ໃຫ້ປະຕິບັດຕໍ່ຊຸດອາກາດຄືກັບສ່ວນໜຶ່ງຂອງເລເຊີ, ບໍ່ແມ່ນການບໍລິການກໍ່ສ້າງ. ລະບາຍອາກາດຂອງເຄື່ອງຮັບ ແລະ ກວດສອບທໍ່ລະບາຍອາກາດອັດຕະໂນມັດທຸກໆມື້, ບັນທຶກຈຸດນ້ຳຄ້າງທຸກໆອາທິດ, ແລະ ປ່ຽນອົງປະກອບຕົວກອງດ້ວຍຄວາມກົດດັນທີ່ແຕກຕ່າງກັນແທນທີ່ຈະຄາດເດົາ. ຕອນເຊົ້າທີ່ປຽກພຽງເຊົ້າມື້ດຽວຫຼັງຈາກທໍ່ລະບາຍອາກາດຂ້າມສາມາດມີລາຄາແພງກວ່າໃນເລນປ້ອງກັນກ່ວາອົງປະກອບຕົວກອງເປັນເວລາໜຶ່ງປີ.
ການແລກປ່ຽນຄຸນນະພາບຂອບ
ການຕັດດ້ວຍອາກາດບໍ່ແມ່ນການແລກປ່ຽນໂດຍບໍ່ເສຍຄ່າ; ມັນເປັນການແລກປ່ຽນໂດຍເຈດຕະນາລະຫວ່າງຄ່າໃຊ້ຈ່າຍອາຍແກັສ ແລະ ຮູບລັກສະນະຂອງຂອບ. ບົດລາຍງານກໍລະນີຂອງອຸດສາຫະກໍາວາງຄຸນນະພາບຂອງຂອບຕັດດ້ວຍອາກາດໃຫ້ໃກ້ຄຽງກັບອົກຊີເຈນ ຫຼື ໄນໂຕຣເຈນໃນຫຼາຍພາກສ່ວນ, ແຕ່ຄວາມແຕກຕ່າງທີ່ຍັງຄົງຢູ່ແມ່ນສາມາດຄາດເດົາໄດ້:
⦿ ເຫຼັກກ້າອ່ອນ: ຈະມີອົກໄຊດ໌ເບົາໆຢູ່ເທິງໜ້າຕັດ, ໂດຍປົກກະຕິແລ້ວຈະດີສຳລັບການທາສີ ແລະ ເຄືອບຜົງຫຼັງຈາກການປຸງແຕ່ງລ່ວງໜ້າຕາມປົກກະຕິ.
⦿ ສະແຕນເລດ: ມີສີເຫຼືອງອ່ອນໆຫາສີເທົາ ແລະ ໜ້າຜິວມີຄວາມສະຫວ່າງໜ້ອຍກວ່າໄນໂຕຣເຈນ; ອາດຈະຕ້ອງໄດ້ທຳຄວາມສະອາດກ່ອນການເຊື່ອມ ຫຼື ຂັດເງົາ.
⦿ ອາລູມິນຽມ: ມັກຈະເທົ່າກັບ ຫຼື ດີກວ່າໄນໂຕຣເຈນໃນແຜ່ນບາງໆ, ມີຂີ້ເທົ່າຕ່ຳເມື່ອຄວາມດັນຖືກປັບ.
⦿ ພາກສ່ວນທີ່ໜາກວ່າ: ຄວາມສ່ຽງຂອງຂີ້ເຫຍື້ອເພີ່ມຂຶ້ນເມື່ອຄວາມໜາເພີ່ມຂຶ້ນ, ເຊິ່ງເປັນບ່ອນທີ່ໄນໂຕຣເຈນ ຫຼື ອົກຊີເຈນມັກຈະກັບຄືນສູ່ໂຄງການ.
ການເຈາະຄວນມີຊື່ສຽງໃນຕົວມັນເອງ. ການຕັ້ງຄ່າອາກາດຫຼາຍອັນເຈາະດ້ວຍຄວາມກົດດັນຕ່ຳກວ່າ ແລະ ຫຼັງຈາກນັ້ນກໍ່ກ້າວຂຶ້ນເພື່ອຕັດ, ເພາະວ່າການລະເບີດດ້ວຍຄວາມກົດດັນເຕັມທີ່ໃນລະຫວ່າງການເຈາະສາມາດເຮັດໃຫ້ໂລຫະທີ່ລະລາຍກະຈາຍກັບຄືນໄປຫາປາຍສີດໄດ້. ໃຫ້ຜູ້ຄວບຄຸມຈັດການສະວິດຄວາມດັນນັ້ນແທນທີ່ຈະໃຊ້ຄ່າຄົງທີ່ດຽວຜ່ານຮູບຮ່າງທັງໝົດ.
ກົດລະບຽບທີ່ໃຊ້ໄດ້ຈິງແມ່ນການຈັດຮຽງປື້ມສັ່ງຊື້ຕາມສິ່ງທີ່ລູກຄ້າເຫັນ. ວົງເລັບທີ່ເຊື່ອງໄວ້, ແຜງທີ່ທາສີ, ແລະ ຊິ້ນສ່ວນຜະລິດເຫຼັກກ້າ ຜູກມັດສຳລັບການເຄືອບແມ່ນຕົວເລືອກອາກາດທີ່ເໝາະສົມ. ຊິ້ນສ່ວນສະແຕນເລດແບບສະຖາປັດຕະຍະກຳ ແລະ ຊິ້ນສ່ວນຊັ້ນອາຫານໂດຍທົ່ວໄປແລ້ວຈະຢູ່ກັບໄນໂຕຣເຈນ, ແລະຮັກສາອາຍແກັສທັງສອງທໍ່ໄປຫາ ເຄື່ອງຕັດເລເຊີ ໃຫ້ໂປຣແກຣມຕັດເລືອກວຽກຕໍ່ໜຶ່ງໄດ້.
ການປ່ຽນໂດຍປົກກະຕິແລ້ວໝາຍເຖິງການປັບແຕ່ງຄືນໃໝ່, ບໍ່ພຽງແຕ່ການປ່ຽນທໍ່ອາຍແກັສເທົ່ານັ້ນ. ຄາດວ່າຈະປັບຂະໜາດຂອງປາຍສີດ, ຕຳແໜ່ງໂຟກັດ, ແລະ ຄວາມດັນຂອງແຕ່ລະວັດສະດຸ ແລະ ຄວາມໜາ, ຈາກນັ້ນບັນທຶກພາລາມິເຕີອາກາດເປັນຫ້ອງສະໝຸດການຕັດຂອງຕົນເອງ. ຮ້ານຄ້າສ່ວນໃຫຍ່ມີຄູປອງທົດສອບເປັນເວລາໜຶ່ງອາທິດສຳລັບເສດເຫຼັກກ່ອນທີ່ຈະຍ້າຍວຽກຕົວຈິງໄປທົ່ວ, ແລະ ອາທິດນັ້ນມັກຈະຕອບຄຳຖາມກ່ຽວກັບຄຸນນະພາບຂອງຂອບໄດ້ດີກ່ວາເອກະສານສະເພາະໃດໆ.
ຄ່າໃຊ້ຈ່າຍຕໍ່ຊົ່ວໂມງເມື່ອທຽບກັບໄນໂຕຣເຈນ
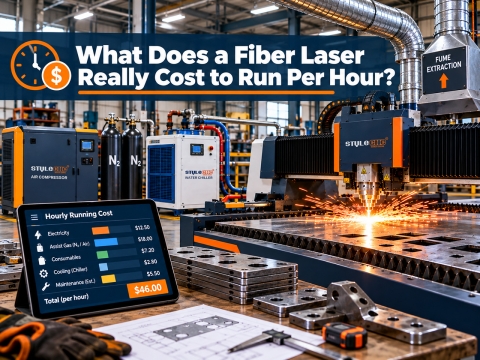
ຄ່າໃຊ້ຈ່າຍຂອງອາຍແກັສເພີ່ມຂຶ້ນຕາມເວລາທີ່ເປີດເຄື່ອງ, ຂະໜາດຂອງປາຍສີດ, ແລະ ຄວາມດັນ, ແລະ ຄ່າໃຊ້ຈ່າຍຂອງໄນໂຕຣເຈນເພີ່ມຂຶ້ນຢ່າງໄວວາກັບທຸກໆແຖບເພີ່ມເຕີມ. ອາກາດປ່ຽນແປງໂຄງສ້າງຂອງໃບບິນ: ແທນທີ່ຈະຈ່າຍຕໍ່ແມັດກ້ອນທີ່ສົ່ງມາ, ຮ້ານຈະຈ່າຍຄັ້ງດຽວສຳລັບເຄື່ອງອັດອາກາດ ແລະ ສ່ວນໃຫຍ່ແມ່ນຄ່າໄຟຟ້າເພື່ອໃຊ້ມັນ. ໃນການດຳເນີນງານ 2 ກະ, ຄວາມແຕກຕ່າງນັ້ນເພີ່ມຂຶ້ນຢ່າງໄວວາ.
| Factor | Compressed Air | ໄນໂຕຣເຈນ | ການວັດແທກ |
|---|---|---|---|
| ຄ່າໃຊ້ຈ່າຍອາຍແກັສຕໍ່ນາທີຕັດ | ປະມານ 0.01 ຫາ 0.03 ໂດລາ, ສ່ວນໃຫຍ່ແມ່ນໄຟຟ້າ | ປະມານ 0.20 ໂດລາ ຫາ 0.40 ໂດລາ, ສູງກວ່າທີ່ຄວາມກົດດັນສູງ | ການໃຊ້ອາຍແກັສຫານດ້ວຍນາທີທີ່ເປີດໄຟ |
| ຄ່າໃຊ້ຈ່າຍຕໍ່ແມັດກ້ອນ | ພື້ນຖານ | ຢ່າງໜ້ອຍ 3 ເທື່ອທາງອາກາດ, ສູງກວ່າສິບເທື່ອໃນບາງພາກພື້ນ | ລາຄາສົ່ງຕໍ່ແມັດກ້ອນ ລວມທັງຄ່າເຊົ່າ ແລະ ຄ່າຈັດສົ່ງ |
| ການຂົນສົ່ງການສະໜອງ | ຜະລິດຢູ່ໃນເວັບໄຊທ໌, ຕາມຄວາມຕ້ອງການ | ຂວດ, ຖັງນໍ້າ, ຫຼື ຖັງຂະໜາດໃຫຍ່ທີ່ມີການສູນເສຍນໍ້າໜັກຈາກການຕົ້ມ | ຊົ່ວໂມງຢຸດເຮັດວຽກລໍຖ້າການຈັດສົ່ງອາຍແກັສ |
| ການລົງທຶນລ່ວງໜ້າ | ເຄື່ອງອັດຄວາມດັນສູງ, ເຄື່ອງອົບແຫ້ງ, ຕົວກອງ, ຕົວຮັບ | ການເຊົ່າຖັງ ຫຼື ເຄື່ອງກຳເນີດໄຟຟ້າ, ບວກກັບອາຍແກັສທີ່ຍັງໃຊ້ຢູ່ | ເດືອນຄືນເງິນໃນແພັກເກດອອກອາກາດ |
| ຜົນໄດ້ຮັບຂອບເທິງສະແຕນເລດ | ມີສີອອກໄຊດ໌ເລັກນ້ອຍຢູ່ແຄມ | ຂອບສົດໃສ, ບໍ່ມີອົກໄຊດ໌ | ບໍ່ວ່າຊິ້ນສ່ວນຕ້ອງການເຮັດຄວາມສະອາດຫຼັງການຕັດຫຼືບໍ່ |
ການສຶກສາກໍລະນີເຮັດໃຫ້ຕົວເລກເປັນຮູບປະທຳ:
⦿ ຜູ້ຜະລິດອົດສະຕຣາລີຄົນໜຶ່ງໃຊ້ຈ່າຍຫຼາຍກວ່າ $9,000 ຕໍ່ເດືອນ ສຳລັບໄນໂຕຣເຈນບັນຈຸຂວດທີ່ຕິດຕັ້ງຊຸດເຄື່ອງອັດອາກາດ 22 kW, 16 bar ແລະລາຍງານກ່ຽວກັບ $9ປະຫຍັດໄດ້ 6,000 ຕໍ່ປີ, ເຖິງແມ່ນວ່າຫຼັງຈາກຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານ ແລະ ການບໍລິການແລ້ວກໍຕາມ.
⦿ ຜູ້ຜະລິດຖາດໄດ້ລາຍງານປະມານ $4ປະຫຍັດໄດ້ 2,000 ຕໍ່ປີ, ໂດຍລະບົບອາກາດອັດຈະຈ່າຍຄືນໃຫ້ຕົວມັນເອງພາຍໃນໜຶ່ງປີ.
⦿ ຜູ້ຜະລິດຕາມສັນຍາຂອງສະຫະລັດໄດ້ນຳເອົາຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານເລເຊີເສັ້ນໄຍມາຕໍ່າກວ່າ $4 ຕໍ່ຊົ່ວໂມງ, ປະມານ 90 ເປີເຊັນລາຄາຖືກກວ່າຄ່າໄນໂຕຣເຈນພື້ນຖານ, ໃນຂະນະທີ່ຕັດວຽກງານສະແຕນເລດສ່ວນໃຫຍ່ໃນອາກາດຂອງຮ້ານ.
ການຄິດໄລ່ຜົນຕອບແທນຂອງທ່ານເອງຕ້ອງການ 3 ຕົວເລກຄື: ຄ່າໃຊ້ຈ່າຍໄນໂຕຣເຈນປະຈຳເດືອນໃນປະຈຸບັນ, ຈຳນວນຊົ່ວໂມງເປີດເຄື່ອງຕໍ່ເດືອນ, ແລະ ລາຄາຕິດຕັ້ງຂອງເຄື່ອງອັດອາກາດ ແລະ ຊຸດບຳບັດທີ່ມີຂະໜາດທີ່ຖືກຕ້ອງ. ຫັກຄ່າໄຟຟ້າ ແລະ ຄ່າບໍລິການຂອງເຄື່ອງອັດອາກາດອອກຈາກໃບບິນຄ່າໄນໂຕຣເຈນ, ແລະ ຕົວເລກທີ່ເຫຼືອບອກທ່ານວ່າຊຸດດັ່ງກ່າວໃຊ້ເວລາຈັກເດືອນເພື່ອຈ່າຍເອງ. ຮ້ານຄ້າຕັດສ່ວນຫຼາຍແມ່ນເຫຼັກອ່ອນທີ່ເຄືອບດ້ວຍເຫຼັກ ແລະ ຊິ້ນສ່ວນອະລູມິນຽມ ມັກຈະເຫັນຜົນຕອບແທນທີ່ໄວທີ່ສຸດ, ເພາະວ່າການແລກປ່ຽນອົກໄຊດ໌ບໍ່ໄດ້ເສຍຄ່າໃຊ້ຈ່າຍຫຍັງເລີຍ.

ລາຍການກວດສອບກ່ອນການປ່ຽນ
✔ ດຶງໃບແຈ້ງໜີ້ໄນໂຕຣເຈນສິບສອງເດືອນ, ລວມທັງຄ່າເຊົ່າຖັງ ແລະ ຄ່າຈັດສົ່ງ.
✔ ຈັດຮຽງສ່ວນປະສົມເປັນເຫຼັກສະແຕນເລດ, ເຫຼັກເຄືອບ, ເຫຼັກສັງກະສີ, ແລະ ເຫຼັກອາລູມິນຽມທີ່ເຫັນໄດ້ຊັດເຈນ, ແລະ ປະເມີນອັດຕາສ່ວນອາກາດທີ່ສາມາດຮັບໄດ້.
✔ ລະບຸເຄື່ອງອັດອາກາດສຳລັບຄວາມດັນຂອງປາຍສີດບວກກັບການສູນເສຍຂອງທໍ່, ໂດຍມີການໄຫຼທີ່ກົງກັບປາຍສີດທີ່ໃຫຍ່ທີ່ສຸດຂອງທ່ານ.
✔ ຈັດສັນງົບປະມານສຳລັບເຄື່ອງອົບແຫ້ງ, ຕົວກອງລວມຕົວ ແລະ ຕົວກອງຄາບອນ, ແລະ ຖັງຮັບເປັນສ່ວນໜຶ່ງຂອງຊຸດ, ບໍ່ແມ່ນສິ່ງເພີ່ມເຕີມ.
✔ ຮັກສາໄນໂຕຣເຈນໄວ້ໃຫ້ພ້ອມສຳລັບຊິ້ນສ່ວນສະແຕນເລດທີ່ເຫັນໄດ້ຊັດເຈນ ແລະ ໜາ, ແລະ ໃຫ້ໂປຣແກຣມຕັດເລືອກອາຍແກັສຕໍ່ວຽກ.
ຕັ້ງຄ່າເລເຊີໄຟເບີຂອງທ່ານສຳລັບການຕັດອາກາດ
ປຽບທຽບລະດັບພະລັງງານ ແລະ ຂະໜາດຕຽງນອນໃນທົ່ວທຸກລະດັບ ເຄື່ອງຕັດເລເຊີເສັ້ນໄຍ, ແລະ ຂໍໃບສະເໜີລາຄາຟຣີ ເຊິ່ງປະກອບມີຊຸດເຄື່ອງອັດຄວາມດັນສູງ ແລະ ຊຸດບຳບັດອາກາດທີ່ກົງກັນສຳລັບວັດສະດຸຂອງທ່ານ.