ທ່ານຄວນໃຊ້ແກັສຊ່ວຍໃດ?
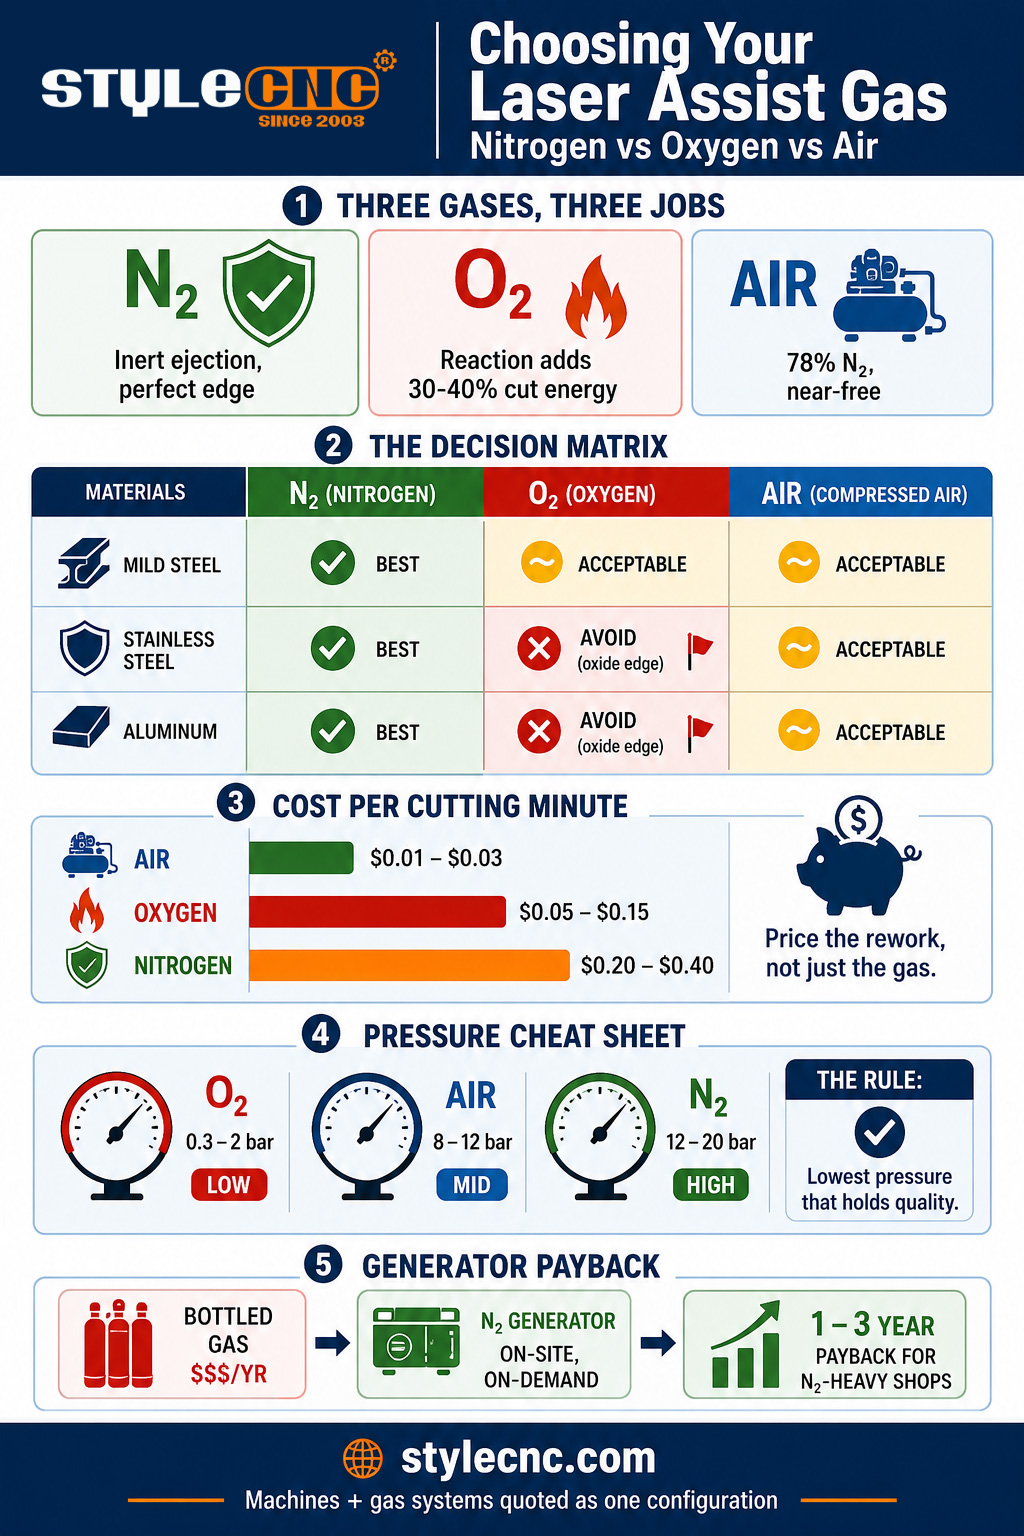
ໃຊ້ອົກຊີເຈນສຳລັບເຫຼັກກາກບອນທີ່ມີຂະໜາດຫຼາຍກວ່າ 6 ມມ, ບ່ອນທີ່ປະຕິກິລິຍາປ່ອຍຄວາມຮ້ອນເພີ່ມພະລັງງານຕັດທີ່ຄວາມດັນຕ່ຳ ແລະ ຄ່າໃຊ້ຈ່າຍຕ່ຳ. ໃຊ້ໄນໂຕຣເຈນສຳລັບເຫຼັກສະແຕນເລດ, ອາລູມິນຽມ, ແລະ ຂອບໃດໆທີ່ຕ້ອງບໍ່ມີອົກໄຊ ແລະ ພ້ອມທີ່ຈະເຊື່ອມ, ທີ່ຄວາມດັນ 12 ຫາ 20 ບາ. ໃຊ້ອາກາດບີບອັດແຫ້ງທີ່ບໍ່ມີນ້ຳມັນສຳລັບເຫຼັກອ່ອນບາງຫາປານກາງ ແລະ ວຽກທີ່ບໍ່ແມ່ນເຄື່ອງສຳອາງ, ບ່ອນທີ່ຄ່າໃຊ້ຈ່າຍເກືອບສູນຂອງມັນສູງກວ່າຂອບທີ່ຖືກອົກຊີເຈນເລັກນ້ອຍ.
ອາຍແກັສຊ່ວຍເຮັດວຽກ 2 ຢ່າງ. ໃນທາງກົນຈັກ, ມັນຈະສີດໂລຫະທີ່ລະລາຍອອກຈາກ kerf ກ່ອນທີ່ມັນຈະແຂງຕົວຄືນ, ເຊິ່ງສ່ວນໃຫຍ່ແມ່ນຂຶ້ນກັບຄຸນນະພາບຂອງຂອບ. ໃນທາງເຄມີ, ມັນຈະປ້ອນການຕັດ ຫຼື ປົກປ້ອງມັນ: ອົກຊີເຈນມີປະຕິກິລິຍາກັບເຫຼັກຮ້ອນ ແລະ ປະກອບສ່ວນປະມານ 30 ຫາ 40 ເປີເຊັນຂອງພະລັງງານຕັດທັງໝົດໃນເຫຼັກກາກບອນ, ໃນຂະນະທີ່ໄນໂຕຣເຈນຍັງຄົງຢູ່เฉื่อยชา ແລະ ອອກຈາກໜ້າຕັດຄືກັນກັບທີ່ຄານເຮັດມັນ. ອາກາດ, ໂດຍມີໄນໂຕຣເຈນ 78 ເປີເຊັນ ແລະ ອົກຊີເຈນ 21 ເປີເຊັນ, ເຮັດໃຫ້ມີທັງສອງແບບທີ່ເຈືອຈາງໃນເວລາດຽວກັນ. ທຸກໆການຕັດສິນໃຈເລືອກແມ່ນການແລກປ່ຽນລະຫວ່າງສານເຄມີເຫຼົ່ານັ້ນ ແລະ ຄ່າໃຊ້ຈ່າຍທີ່ແຕກຕ່າງກັນຫຼາຍ.
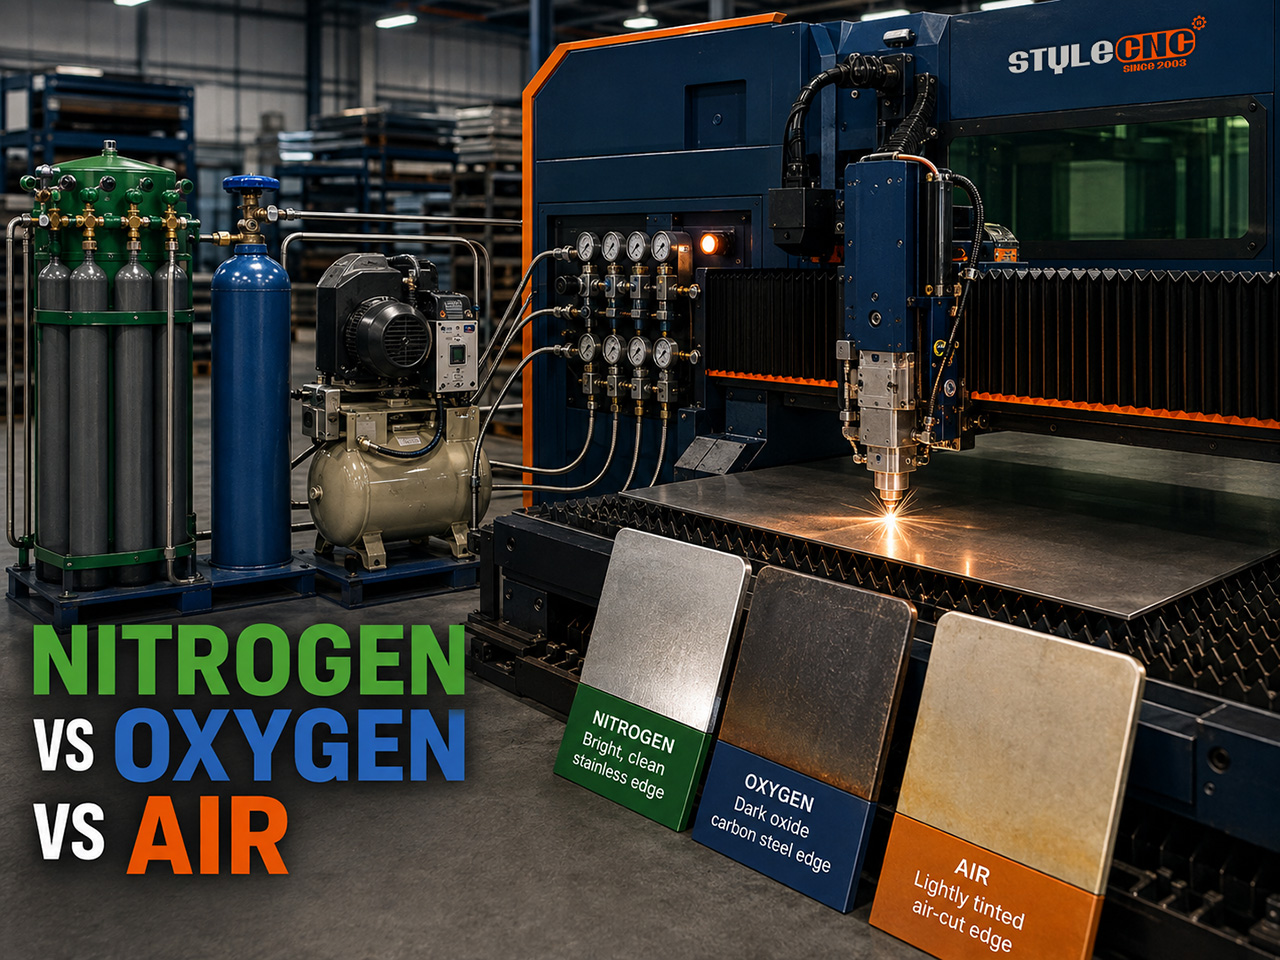
ການປຽບທຽບ: ຄຸນນະພາບຂອງຂອບ, ຄວາມໄວ, ຄວາມດັນ, ແລະ ຄ່າໃຊ້ຈ່າຍ
ຕາຕະລາງຂ້າງລຸ່ມນີ້ປຽບທຽບອາຍແກັສ 3 ຊະນິດໃນຫຼາຍປັດໃຈທີ່ຕັດສິນໃຈຊື້ ແລະ ສະເໜີລາຄາຕົວຈິງ. ແຖວການວັດແທກລະບຸພື້ນຖານດັ່ງນັ້ນຕົວເລກຈຶ່ງສາມາດປຽບທຽບກັນໄດ້ແທນທີ່ຈະເປັນຂໍ້ມູນທີ່ບໍ່ຊັດເຈນ.
| Factor | ໄນໂຕຣເຈນ | ອົກຊີເຈນ | Compressed Air |
|---|---|---|---|
| ການວັດແທກ | ເສັ້ນໄຍປົກກະຕິ 1 ຫາ 6 kW, ແຜ່ນ 1 ຫາ 12 ມມ, ການຕັ້ງຄ່າການຜະລິດ | ພື້ນຖານດຽວກັນ, ຈຸດສຸມເຫຼັກກາກບອນ | ພື້ນຖານດຽວກັນ, ອາກາດແຫ້ງທີ່ບໍ່ມີນໍ້າມັນ |
| ກົນໄກຕັດ | ການສີດອອກດ້ວຍສານລະລາຍທີ່ບໍ່ມີປະຕິກິລິຍາເທົ່ານັ້ນ | ປະຕິກິລິຍາຄາຍຄວາມຮ້ອນເພີ່ມ 30 ໃຫ້ກັບ 40% ຂອງພະລັງງານຕັດ | ເຈືອຈາງທັງສອງ (78% N2, 21% O2) |
| ຄວາມກົດດັນປະຕິບັດການ | 12 ເຖິງ 20 ບາ | 0.3 ເຖິງ 2 ບາ | 8 ຫາ 12 ບາ (ເພີ່ມຂຶ້ນເປັນ ~17) |
| ກະແສອາຍແກັສ | 300 ຫາ 500+ ລິດ/ນາທີ | 20 ຫາ 60 ລິດ/ນາທີ | ສະໜອງໂດຍເຄື່ອງອັດອາກາດ, ປະລິມານສູງ |
| ຄ່າໃຊ້ຈ່າຍຕໍ່ນາທີຕັດ | 0.20 ຫາ 0.40 ໂດລາສະຫະລັດ (0.60+ ຄວາມດັນສູງ) | $0.05 ເຖິງ 0.15 | 0.01 ຫາ 0.03 ໂດລາສະຫະລັດ (ໄຟຟ້າ) |
| ຂອບເຫຼັກອ່ອນ | ສົດໃສ, ບໍ່ມີອົກໄຊ, ພ້ອມເຊື່ອມ | ຕັດໄວ, ຊັ້ນອອກໄຊດ໌ສີເຂັ້ມ | ສີອອກໄຊອ່ອນໆ, ເໝາະກັບລາຄາຂອງມັນ |
| ຂອບສະແຕນເລດ | ສົດໃສ, ພ້ອມທາສີ ແລະ ເຊື່ອມ (ມາດຕະຖານ) | ຂອບໂຄຣມຽມອອກໄຊທີ່ປົນເປື້ອນ; ຫຼີກລ່ຽງ | ມີສີເຫຼືອງເລັກນ້ອຍ; ຍອມຮັບໄດ້ທີ່ບໍ່ແມ່ນເຄື່ອງສຳອາງ |
| ຂອບອາລູມິນຽມ | ສະອາດ, ພ້ອມອະໂນໄດซ์ (ມາດຕະຖານ) | ອົກໄຊແຂງ, ຂອບຫຍາບ; ຫຼີກລ່ຽງ | ແຜ່ນບາງໆທີ່ຍອມຮັບໄດ້ທີ່ມີສີເທົາ |
| ຕົວລະຄອນຄວາມໄວ | ໄວທີ່ສຸດສຳລັບແຜ່ນບາງ, ຈຳກັດພະລັງງານສຳລັບແຜ່ນໜາ | ໄວທີ່ສຸດເທິງເຫຼັກກາກບອນໜາ | ເກືອບໄນໂຕຣເຈນໃນເຄື່ອງວັດບາງໆ |
| ທີ່ດີທີ່ສຸດສໍາລັບ | ວຽກງານສະແຕນເລດ, ອາລູມິນຽມ, ເຄື່ອງສຳອາງ ແລະ ການກະກຽມການເຊື່ອມ | ເຫຼັກກາກບອນ 6 ມມ ຂຶ້ນໄປ | ເຫຼັກກ້າອ່ອນບາງຫາປານກາງ, ວຽກງານງົບປະມານສູງ |
ແຖວເຫຼັກສະແຕນເລດສົມຄວນໄດ້ຮັບຄຳເຕືອນຂອງມັນເອງ. ໃນອຸນຫະພູມການຕັດ, ແມ່ນແຕ່ອົກຊີເຈນທີ່ມີປະລິມານໜ້ອຍກໍ່ມີປະຕິກິລິຍາກັບໂຄຣມຽມໃນເຫຼັກສະແຕນເລດ ແລະ ປະໄວ້ຂອບອົກໄຊທີ່ປົນເປື້ອນເຊິ່ງປະຕິເສດສີ ແລະ ເຮັດໃຫ້ຮອຍເຊື່ອມເສຍຫາຍ. ນັ້ນແມ່ນເຫດຜົນທີ່ວ່າໄນໂຕຣເຈນບໍ່ແມ່ນສິ່ງທີ່ມັກກວ່າເຫຼັກສະແຕນເລດ ແຕ່ເປັນມາດຕະຖານ, ແລະ ເປັນຫຍັງການປຽບທຽບຄ່າໃຊ້ຈ່າຍທີ່ຊື່ສັດຈຶ່ງປະກອບມີການເຮັດວຽກຄືນໃໝ່: ໄນໂຕຣເຈນທີ່ມີລາຄາແພງແມ່ນລາຄາຖືກກວ່າຜູ້ຜະລິດທີ່ກຳລັງຂັດອົກຊີເດຊັນອອກຈາກວົງເລັບຫຼາຍພັນອັນ.
ຄະນິດສາດຄ່າໃຊ້ຈ່າຍຕໍ່ສ່ວນ
ເຮັດວຽກຕົວເລກໃສ່ຊິ້ນສ່ວນຊີມັງ: ວົງເລັບທີ່ມີເວລາຕັດ 60 ວິນາທີໃນແຜ່ນ 2 ມມ, ອ້າງອີງທີ່ 1,000 ຊິ້ນ.
✓ ອົກຊີເຈນໃນລາຄາ 0.05 ຫາ 0.15 ໂດລາສະຫະລັດຕໍ່ນາທີຕັດ, ອາຍແກັສເພີ່ມປະມານ 0.05 ຫາ 0.15 ໂດລາສະຫະລັດຕໍ່ຊິ້ນສ່ວນ, ຫຼື 50 ຫາ 150 ໂດລາສະຫະລັດຕະຫຼອດການຕັດ. ຂອບມີຊັ້ນອົກໄຊດ໌ທີ່ຕ້ອງໄດ້ທຳຄວາມສະອາດກ່ອນການເຊື່ອມ ຫຼື ເຄືອບດ້ວຍຜົງ.
✓ ໄນໂຕຣເຈນໃນລາຄາ 0.20 ຫາ 0.40 ໂດລາສະຫະລັດຕໍ່ນາທີ, ອາຍແກັສເພີ່ມ 0.20 ຫາ 0.40 ໂດລາສະຫະລັດຕໍ່ຊິ້ນສ່ວນ, 200 ຫາ 400 ໂດລາສະຫະລັດຕໍ່ຮອບ. ຂອບສຳເລັດຮູບຕາມທີ່ຕັດແລ້ວ: ບໍ່ມີຂັ້ນຕອນການຫຼຸດຄວາມເປິະເປື້ອນ ແລະ ກຳຈັດໄຂມັນ, ເຊື່ອມ ຫຼື ເຄືອບໂດຍກົງ. ຖ້າການກຳຈັດອົກໄຊດ໌ຈະຕ້ອງໃຊ້ແຮງງານເຖິງ 20 ວິນາທີຕໍ່ຊິ້ນສ່ວນ, ໄນໂຕຣເຈນຈະຊະນະການຄິດໄລ່ທັງໝົດເຖິງວ່າທໍ່ອາຍແກັສຈະສູງກວ່າ.
✓ ອາກາດອັດແຫນ້ນດ້ວຍອັດຕາ 0.01 ຫາ 0.03 ໂດລາສະຫະລັດຕໍ່ນາທີຂອງໄຟຟ້າຈາກເຄື່ອງອັດອາກາດ, ອາຍແກັສເພີ່ມ 0.01 ຫາ 0.03 ໂດລາສະຫະລັດຕໍ່ຊິ້ນສ່ວນ, 10 ຫາ 30 ໂດລາສະຫະລັດຕໍ່ການແລ່ນ, ຫຼັງຈາກການລົງທຶນຄັ້ງດຽວ 5,000 ຫາ 20,000 ໂດລາສະຫະລັດໃນເຄື່ອງອັດອາກາດ, ເຄື່ອງອົບແຫ້ງ, ແລະ ລະບົບກອງທີ່ບໍ່ມີນ້ຳມັນ. ສຳລັບຊິ້ນສ່ວນເຫຼັກອ່ອນທີ່ຖືກທາສີຢູ່ແລ້ວ, ນີ້ແມ່ນລາຄາພື້ນຖານຂອງອຸດສາຫະກຳ.
ຂະໜາດປ່ຽນແປງຄຳຕອບອີກຄັ້ງ. ການເຮັດວຽກ 2 ກະເຮັດວຽກທີ່ຕັດວຽກງານທີ່ມີໄນໂຕຣເຈນຫຼາຍສາມາດເຜົາໄໝ້ໄດ້ 6 ຕົວເລກຕໍ່ປີໃນອາຍແກັສຂວດ ຫຼື ອາຍແກັສຂະໜາດໃຫຍ່, ເຊິ່ງເປັນເຫດຜົນແບບຄລາສສິກສຳລັບເຄື່ອງກຳເນີດໄນໂຕຣເຈນຢູ່ໃນສະຖານທີ່; ການຄືນເງິນມັກຈະເກີດຂຶ້ນໃນ 1 ຫາ 3 ປີເມື່ອການບໍລິໂພກນັ້ນ. ແລະ ຫຼີກລ່ຽງກັບດັກຄວາມບໍລິສຸດໃນຂະນະທີ່ທ່ານເຮັດມັນ: ອາຍແກັສຊ່ວຍເຫຼືອບໍ່ຕ້ອງການຄວາມບໍລິສຸດ 5-nines ໃນຫ້ອງທົດລອງສຳລັບວຽກງານເຫຼັກກ້າອ່ອນ, ແລະ ການຈ່າຍຄ່າມັນແມ່ນເງິນທີ່ລະບາຍອອກຜ່ານປາຍສີດ.
ຄວາມກົດດັນຂອງອາຍແກັສຊ່ວຍຕາມຄວາມໜາ
ການຕັ້ງຄ່າຄວາມດັນແມ່ນປະຕິບັດຕາມວັດສະດຸ ແລະ ອາຍແກັສ, ເພີ່ມຂຶ້ນຕາມຄວາມໜາຂອງໄນໂຕຣເຈນ ແລະ ຫຼຸດລົງຕາມຄວາມໜາຂອງອົກຊີເຈນ. ໜ້າຕ່າງເລີ່ມຕົ້ນສຳລັບວຽກງານເລເຊີເສັ້ນໄຍ:
| ວັດສະດຸແລະຄວາມຫນາ | ອາຍແກັສ | ຄວາມກົດດັນເລີ່ມຕົ້ນ |
|---|---|---|
| ເຫຼັກອ່ອນ 1 ຫາ 6 ມມ | ອາກາດ ຫຼື ໄນໂຕຣເຈນ | 8 ຫາ 12 ບາ (ອາກາດ) / 10 ຫາ 14 ບາ (N2) |
| ເຫຼັກອ່ອນ 6 ຫາ 20 ມມ | ອົກຊີເຈນ | 0.5 ຫາ 2 ບາ, ຫຼຸດລົງເມື່ອຄວາມໜາເພີ່ມຂຶ້ນ |
| ສະແຕນເລດ 1 ຫາ 6 ມມ | ໄນໂຕຣເຈນ | 10 ເຖິງ 16 ບາ |
| ສະແຕນເລດ 6 ຫາ 12 ມມ | ໄນໂຕຣເຈນ | 16 ຫາ 20 ບາ, ຫົວສີດໃຫຍ່ກວ່າ |
| ອາລູມິນຽມ 1 ຫາ 6 ມມ | ໄນໂຕຣເຈນ (ຫຼື ອາກາດ, ບາງໆ) | 12 ເຖິງ 16 ບາ |
| ອາລູມິນຽມ 6 ຫາ 12 ມມ | ໄນໂຕຣເຈນ | 16 ຫາ 20 ບາ, ໂຟກັສລົບ |
2 ນິໄສການບໍລິໂພກປົກປ້ອງງົບປະມານ. ໃຊ້ຄວາມດັນຕໍ່າສຸດທີ່ຮັກສາຄຸນນະພາບຂອງຂອບ, ເພາະວ່າການໄຫຼ ແລະ ຄ່າໃຊ້ຈ່າຍເພີ່ມຂຶ້ນຢ່າງໄວວາຕາມຄວາມດັນ ແລະ ເສັ້ນຜ່າສູນກາງຂອງປາຍສີດ. ແລະ ຮັກສາປາຍສີດໃຫ້ຢູ່ກາງ ແລະ ກົງກັບຄວາມໜາ: ປາຍສີດທີ່ບໍ່ສອດຄ່ອງ ຫຼື ມີຂະໜາດໃຫຍ່ເກີນໄປສາມາດລະບາຍອາກາດໄດ້ສອງຕົວເລກຕໍ່ຊົ່ວໂມງໂດຍບໍ່ປັບປຸງການຕັດເລີຍ.
ອາຍແກັສແມ່ນວັດສະດຸປ້ອນໜຶ່ງໃນບັນດາສິ່ງຫຼາຍຢ່າງທີ່ກຳນົດຄຸນນະພາບການຕັດສຸດທ້າຍ; ຄູ່ມືປັດໄຈປະສິດທິພາບຂອງເລເຊີເສັ້ນໄຍ ກວມເອົາວິທີທີ່ຄວາມດັນພົວພັນກັບໂຟກັສ, ການປະເຊີນໜ້າຂອງຫົວສີດ, ແລະຄວາມໄວ, ແລະ CO2 ເອກະສານອ້າງອີງພາລາມິເຕີການຕັດເລເຊີ ມີລາຍລະອຽດລະດັບການຕັ້ງຄ່າສຳລັບ CO2 ແພລດຟອມ, ບ່ອນທີ່ມີອາຍແກັສ 3 ຊະນິດດຽວກັນນຳໃຊ້.
ການຈັບຄູ່ລະບົບແກັສກັບເຄື່ອງຈັກ
ຍຸດທະສາດອາຍແກັສແມ່ນການຕັດສິນໃຈກ່ຽວກັບການຕັ້ງຄ່າ, ບໍ່ແມ່ນຄວາມຄິດທີ່ຄິດພາຍຫຼັງ. ວຽກງານສະແຕນເລດທີ່ມີໄນໂຕຣເຈນຫຼາຍຕ້ອງການວົງຈອນອາຍແກັສຄວາມດັນສູງ, ວາວທີ່ມີອັດຕາສ່ວນ, ແລະຫ້ອງສະໝຸດປາຍສີດທີ່ ເຄື່ອງຕັດເລເຊີສະແຕນເລດ ການຕັ້ງຄ່າແມ່ນສ້າງຂຶ້ນມາ. ຮ້ານເຄື່ອງປັບອາກາດຫຼັກຕ້ອງການເຄື່ອງອັດອາກາດ, ເຄື່ອງອົບແຫ້ງ, ແລະ ຕົວກອງທີ່ລະບຸໄວ້ກັບເຄື່ອງຈັກແທນທີ່ຈະຕິດຕັ້ງສະກູໃນພາຍຫຼັງ. ບອກ STYLECNC ປະກອບສ່ວນປະສົມວັດສະດຸ ແລະ ຊົ່ວໂມງຕັດປະຈຳເດືອນຂອງທ່ານ, ແລະ ລະບົບອາຍແກັສ, ຄຳແນະນຳລະຫວ່າງເຄື່ອງກຳເນີດໄຟຟ້າ ແລະ ເຄື່ອງຈັກທີ່ບັນຈຸຂວດ, ແລະ ການຕັ້ງຄ່າເຄື່ອງຈັກ ຈະກັບມາເປັນໃບສະເໜີລາຄາທີ່ກົງກັນອັນດຽວ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ຄວາມແຕກຕ່າງລະຫວ່າງໄນໂຕຣເຈນ ແລະ ອົກຊີເຈນໃນການຕັດເລເຊີແມ່ນຫຍັງ?
ອົກຊີເຈນມີສ່ວນຮ່ວມໃນການຕັດ: ມັນມີປະຕິກິລິຍາຄາຍຄວາມຮ້ອນກັບເຫຼັກຮ້ອນ, ປະກອບສ່ວນ 30 ຫາ 40 ເປີເຊັນຂອງພະລັງງານຕັດໃນເຫຼັກກາກບອນ, ຊຶ່ງເປັນເຫດຜົນທີ່ມັນຕັດເຫຼັກອ່ອນໜາໄດ້ໄວພຽງແຕ່ 0.3 ຫາ 2 ບາ. ລາຄາແມ່ນຊັ້ນອອກໄຊດ໌ສີເຂັ້ມຢູ່ແຄມ. ໄນໂຕຣເຈນບໍ່ມີປະຕິກິລິຍາ ແລະ ເຮັດວຽກໂດຍການສີດອອກຊິເດຊັນທີ່ລະລາຍຢູ່ທີ່ 12 ຫາ 20 ບາ, ເຮັດໃຫ້ຂອບທີ່ສົດໃສ, ບໍ່ມີອອກໄຊດ໌, ພ້ອມເຊື່ອມໄດ້ຫຼາຍເທົ່າຂອງລາຄາອາຍແກັສ. ອົກຊີເຈນຊື້ຄວາມໄວໃນເຫຼັກກາກບອນ; ໄນໂຕຣເຈນຊື້ຄຸນນະພາບຂອງຂອບໄດ້ທຸກບ່ອນ.
ເຈົ້າສາມາດຕັດດ້ວຍເລເຊີດ້ວຍອາກາດອັດໄດ້ບໍ?
ແມ່ນແລ້ວ, ແລະຮ້ານຄ້າທີ່ທັນສະໄໝກໍ່ເຮັດແບບນັ້ນເພີ່ມຂຶ້ນເລື້ອຍໆ. ອາກາດອັດແຫ້ງທີ່ບໍ່ມີນ້ຳມັນທີ່ຄວາມດັນ 8 ຫາ 12 ບາ (ມັກຈະເພີ່ມຂຶ້ນເປັນ 17 ບາ) ຕັດເຫຼັກອ່ອນບາງຫາປານກາງ, ເຫຼັກສັງກະສີ, ແລະອາລູມິນຽມບາງໆໃນລາຄາປະມານ 0.01 ຫາ 0.03 ໂດລາສະຫະລັດຕໍ່ນາທີຕັດໃນໄຟຟ້າ, ທຽບກັບ 0.20 ຫາ 0.40 ໂດລາສະຫະລັດສຳລັບໄນໂຕຣເຈນ. ເນື່ອງຈາກມີອົກຊີເຈນ 21 ເປີເຊັນ, ອາກາດຈຶ່ງເຮັດໃຫ້ມີສີອອກໄຊອ່ອນໆ, ສະນັ້ນມັນຈຶ່ງເໝາະສົມກັບຊິ້ນສ່ວນທີ່ທາສີ ແລະ ຊິ້ນສ່ວນທີ່ບໍ່ແມ່ນເຄື່ອງສຳອາງ ແທນທີ່ຈະເປັນສະແຕນເລດທີ່ກຽມໄວ້ກ່ອນເຊື່ອມ. ປີ້ເຂົ້າຊົມແມ່ນເຄື່ອງອັດ, ເຄື່ອງອົບແຫ້ງ, ແລະ ທໍ່ກອງທີ່ລະບຸໄວ້ຢ່າງຖືກຕ້ອງ, ໂດຍປົກກະຕິແມ່ນ 5,000 ຫາ 20,000 ໂດລາສະຫະລັດ.
ເປັນຫຍັງຕ້ອງໃຊ້ໄນໂຕຣເຈນສຳລັບເຫຼັກສະແຕນເລດ?
ເນື່ອງຈາກວ່າອົກຊີເຈນປົນເປື້ອນຂອບທາງເຄມີ. ໃນອຸນຫະພູມການຕັດ, ແມ່ນແຕ່ອົກຊີເຈນທີ່ມີປະລິມານໜ້ອຍກໍ່ມີປະຕິກິລິຍາກັບໂຄຣມຽມໃນສະແຕນເລດ ແລະ ປະໄວ້ຊັ້ນອົກໄຊທີ່ປະຕິເສດສີ ແລະ ທຳລາຍຄວາມສົມບູນຂອງຮອຍເຊື່ອມ, ເຮັດໃຫ້ທຸກຊິ້ນສ່ວນກາຍເປັນວຽກບົດ. ໄນໂຕຣເຈນເຮັດໃຫ້ໜ້າຕັດບໍ່ເຮັດວຽກ ແລະ ສົດໃສ, ສຳເລັດຮູບຕາມການຕັດ. ທໍ່ອາຍແກັສທີ່ສູງກວ່າເກືອບສະເໝີມີລາຄາຖືກກວ່າທໍ່ແກ້ໄຂທີ່ມັນຖືກກຳຈັດອອກ, ຊຶ່ງເປັນເຫດຜົນທີ່ໄນໂຕຣເຈນເປັນມາດຕະຖານອຸດສາຫະກຳໃນສະແຕນເລດແທນທີ່ຈະເປັນຕົວເລືອກລະດັບພຣີມຽມ.
ຂ້ອຍຄວນໃຊ້ຄວາມດັນອາຍແກັສຊ່ວຍເຫຼືອແບບໃດ?
ຕາມວັດສະດຸ ແລະ ອາຍແກັສ: ອົກຊີເຈນໃນເຫຼັກກາກບອນມີຄ່າຕໍ່າ, 0.3 ຫາ 2 ບາ, ຫຼຸດລົງເມື່ອຄວາມໜາເພີ່ມຂຶ້ນເພາະວ່າປະຕິກິລິຍາເຮັດວຽກ. ໄນໂຕຣເຈນມີຄ່າສູງ ແລະ ເພີ່ມຂຶ້ນດ້ວຍຄວາມໜາ, ປະມານ 10 ຫາ 16 ບາ ສຳລັບເຫຼັກສະແຕນເລດ ແລະ ອາລູມິນຽມບາງໆ, ສູງເຖິງ 16 ຫາ 20 ບາ ດ້ວຍປາຍສີດຂະໜາດໃຫຍ່ກວ່າ 6 ມມ ຂຶ້ນໄປ. ອາກາດຢູ່ທີ່ 8 ຫາ 12 ບາ ສຳລັບເຫຼັກອ່ອນເບົາ. ເລີ່ມຕົ້ນໃນປ່ອງຢ້ຽມ, ຈາກນັ້ນປັບໃຫ້ມີຄວາມດັນຕໍ່າສຸດທີ່ຮັກສາຄຸນນະພາບຂອງຂອບ, ເພາະວ່າການບໍລິໂພກ ແລະ ຄ່າໃຊ້ຈ່າຍເພີ່ມຂຶ້ນຢ່າງໄວວາກັບທຸກໆແຖບເພີ່ມເຕີມ.
ເຄື່ອງກຳເນີດໄນໂຕຣເຈນຈະຈ່າຍຄືນເມື່ອໃດ?
ເມື່ອການບໍລິໂພກມີຄວາມໝັ້ນຄົງ ແລະ ສູງ. ໄນໂຕຣເຈນທີ່ບັນຈຸໃນຂວດ ແລະ ຂະໜາດໃຫຍ່ມີຄ່າໃຊ້ຈ່າຍຕໍ່ປະລິມານບວກກັບຄ່າເຊົ່າຖັງ, ການຈັດສົ່ງ, ແລະ ການສູນເສຍຈາກການຕົ້ມ; ການຕັດໄນໂຕຣເຈນ 2 ຮອບຢ່າງໜັກສາມາດເກີນ 6 ຕົວເລກຕໍ່ປີໃນອາຍແກັສພຽງຢ່າງດຽວ. ເຄື່ອງກຳເນີດໄຟຟ້າເຍື່ອ ຫຼື PSA ຢູ່ໃນສະຖານທີ່ແລກປ່ຽນສິ່ງນັ້ນກັບການຊື້ທຶນ ແລະ ໄຟຟ້າ, ໂດຍມີການຄືນເງິນທີ່ກຳນົດໄວ້ໃນ 1 ຫາ 3 ປີສຳລັບຮ້ານຄ້າທີ່ໃຊ້ໄນໂຕຣເຈນເປັນອາຍແກັສຫຼັກ. ຮ້ານຄ້າທີ່ໃຊ້ອາຍແກັສຫຼັກ ຫຼື ອົກຊີເຈນແບບດຽວມັກຈະໃຊ້ອາຍແກັສທີ່ສົ່ງໃຫ້.
ສາຍທາງລຸ່ມ
ການເລືອກອາຍແກັສຊ່ວຍຫຼຸດລົງເຫຼືອ 3 ປະໂຫຍກ. ອົກຊີເຈນສຳລັບເຫຼັກກາກບອນໜາ, ບ່ອນທີ່ປະຕິກິລິຍາແມ່ນພະລັງງານຕັດຟຣີ ແລະ ຂອບອົກໄຊແມ່ນຍອມຮັບໄດ້. ໄນໂຕຣເຈນຢູ່ບ່ອນໃດກໍຕາມທີ່ຂອບຕ້ອງໄດ້ຮັບການສຳເລັດຮູບຕາມການຕັດ: ສະແຕນເລດ, ອາລູມິນຽມ, ການກະກຽມການເຊື່ອມ, ແລະ ວຽກງານເສີມຄວາມງາມ. ອາກາດຢູ່ບ່ອນໃດກໍຕາມທີ່ຊິ້ນສ່ວນໃຫ້ອະໄພສີອອກໄຊທີ່ຈືດໆ ແລະ ປະລິມານໃຫ້ລາງວັນອາຍແກັສທີ່ລາຄາຖືກທີ່ສຸດໃນຮ້ານ. ກຳນົດລາຄາການເຮັດວຽກຄືນໃໝ່, ບໍ່ພຽງແຕ່ອາຍແກັສ, ແລະ ຄຳຕອບທີ່ຖືກຕ້ອງມັກຈະຕົກຢູ່ໃນລາຍຊື່ຊິ້ນສ່ວນ.
STYLECNC ການຕັ້ງຄ່າ ເຄື່ອງຕັດເລເຊີເສັ້ນໄຍ ດ້ວຍວົງຈອນອາຍແກັສທີ່ກົງກັບວຽກງານ, ຕັ້ງແຕ່ເຄື່ອງຕັດແຜ່ນແບບອາກາດປະຖົມຈົນເຖິງໄນໂຕຣເຈນຄວາມດັນສູງ ລະບົບຕັດເຫຼັກສະແຕນເລດສົ່ງສ່ວນປະສົມວັດສະດຸ ແລະ ປະລິມານຂອງທ່ານສຳລັບຄຳແນະນຳກ່ຽວກັບເຄື່ອງຈັກບວກກັບອາຍແກັສທີ່ສ້າງຂຶ້ນຕາມຄະນິດສາດຂ້າງເທິງ.