ເປັນເວລາຫຼາຍທົດສະວັດທີ່ການໂຕ້ວາທີໄດ້ຖືກວາງໄວ້ເປັນການແຂ່ງຂັນ: 3D ການພິມທຽບກັບເຄື່ອງຈັກ CNC, ການບວກທຽບກັບການລົບ, ຊັ້ນຕໍ່ຊັ້ນທຽບກັບຊິບຕໍ່ຊິບ. ອຸດສາຫະກຳທີ່ຍ້າຍວັດສະດຸຫຼາຍທີ່ສຸດ, ລວມທັງການບິນອະວະກາດ, ພະລັງງານ, ແລະການແພດ, ສ່ວນໃຫຍ່ໄດ້ແກ້ໄຂການໂຕ້ວາທີນັ້ນໂດຍການລວມທັງສອງຢ່າງເຂົ້າກັນ. ການຜະລິດແບບປະສົມໝາຍເຖິງການໃຊ້ຂະບວນການເພີ່ມເຕີມ ແລະ ການລົບຮ່ວມກັນ, ບາງຄັ້ງພາຍໃນເຄື່ອງຈັກດຽວ, ເພື່ອຜະລິດຊິ້ນສ່ວນທີ່ຂະບວນການທັງສອງບໍ່ສາມາດຜະລິດໄດ້ດ້ວຍຕົວມັນເອງ. ຄູ່ມືນີ້ກວມເອົາສິ່ງທີ່ການຜະລິດແບບປະສົມຕົວຈິງແມ່ນຫຍັງ, ມັນປຽບທຽບກັບຂະບວນການເພີ່ມເຕີມ ແລະ ການລົບບໍລິສຸດແນວໃດ, ແນວຕັ້ງທີ່ມັນໄດ້ຮັບຄວາມເຂັ້ມແຂງທີ່ສຸດ, ແລະບ່ອນທີ່ STYLECNC ຄວາມສາມາດໃນການເຈາະແມ່ພິມພໍດີ. ສຳລັບພື້ນຖານ 3D ການພິມທຽບກັບ primer ແກະສະຫຼັກ CNC, ເບິ່ງ 3D ເຄື່ອງພິມ vs 3D ການປຽບທຽບເຣົາເຕີ CNC.
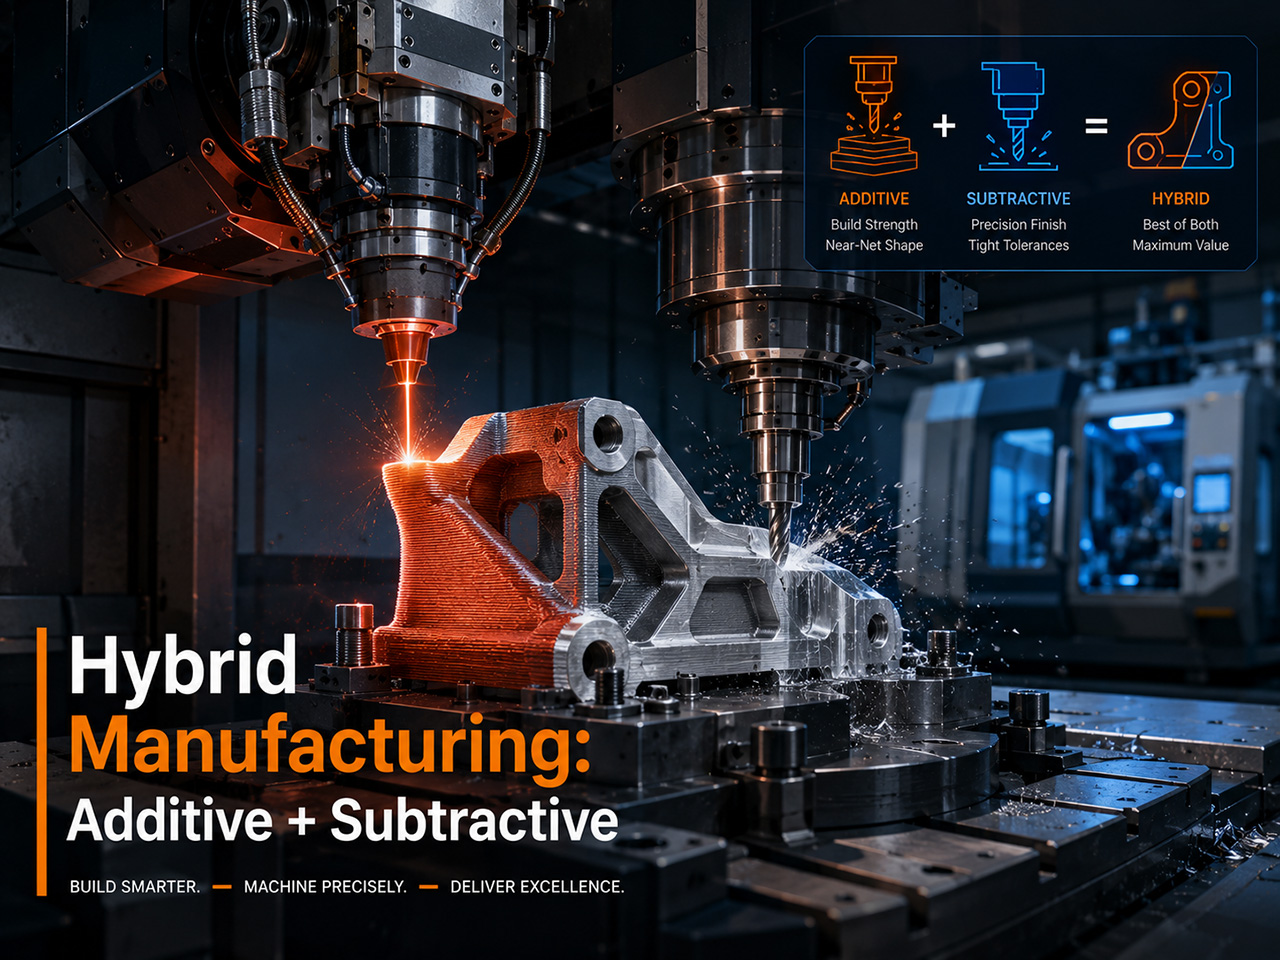
ການຜະລິດແບບປະສົມແມ່ນຫຍັງ?
ການຜະລິດແບບປະສົມປະສົມປະສານສານເຕີມແຕ່ງ (3D ການພິມ ຫຼື ການວາງໂລຫະ) ແລະ ຂະບວນການຫັກລົບ (ການເຄື່ອງຈັກ CNC) ເຂົ້າໄປໃນຂະບວນການເຮັດວຽກດຽວ ຫຼື ເຄື່ອງຈັກດຽວ. ຂັ້ນຕອນການເພີ່ມເຕີມສ້າງຮູບຮ່າງທີ່ໃກ້ກັບຕາໜ່າງຈາກຜົງໂລຫະ ຫຼື ລວດ, ແລະ ຂັ້ນຕອນການຫັກລົບຈະສຳເລັດໜ້າຜິວທີ່ສຳຄັນ, ລັກສະນະພາຍໃນ, ແລະ ຂະໜາດຄວາມທົນທານທີ່ແໜ້ນໜາໃນການຕັ້ງຄ່າດຽວກັນ.
ການຜະລິດແບບປະສົມມີ 2 ຮູບແບບຫຼັກ. ຮູບແບບທຳອິດແມ່ນແບບປະສົມເຄື່ອງຈັກດຽວ, ເຊິ່ງຫົວຕັດແບບເຕີມ ແລະ ແກນເຄື່ອງຕັດ CNC ມີໂຄງສ້າງດຽວກັນ, ແກນດຽວກັນ, ແລະ ໂຄງສ້າງວຽກດຽວກັນ. DMG MORI Lasertec 65 3D, Mazak Integrex i-400AM, ແລະ Okuma LASER EX ແມ່ນຕົວຢ່າງທີ່ຖືກອ້າງອີງຫຼາຍທີ່ສຸດ. ຕົວຢ່າງທີ 2 ແມ່ນລະບົບປະສົມປະສານການເຮັດວຽກ, ບ່ອນທີ່ 3D ເຄື່ອງພິມສ້າງຊິ້ນສ່ວນ ແລະ ເຄື່ອງ CNC ແຍກຕ່າງຫາກສຳເລັດມັນ, ໂດຍທັງສອງຂະບວນການຖືກຈັດການເປັນທໍ່ສົ່ງຕໍ່ເນື່ອງ. ທັງສອງຮູບແບບມີຄຸນສົມບັດເປັນການຜະລິດແບບປະສົມໃນເອກະສານອຸດສາຫະກຳ.
ລັກສະນະທີ່ໂດດເດັ່ນແມ່ນເຈດຕະນາ. ຮ້ານຄ້າທີ່ດຳເນີນການ 3D ເຄື່ອງພິມຢູ່ແຈໜຶ່ງ ແລະ ໂຮງງານຢູ່ອີກແຈໜຶ່ງບໍ່ໄດ້ໝາຍຄວາມວ່າຈະຜະລິດແບບປະສົມ. ຮ້ານຄ້າທີ່ອອກແບບຊິ້ນສ່ວນໂດຍຮູ້ວ່າບາງລັກສະນະຈະຖືກພິມອອກມາໃກ້ກັບຮູບຮ່າງສຸດທິ ແລະ ບາງອັນຈະຖືກເຄື່ອງຈັກໃຫ້ໄດ້ມາດຕະຖານ ກຳລັງຜະລິດແບບປະສົມ ໂດຍບໍ່ຄຳນຶງເຖິງວ່າຂະບວນການທັງ 2 ຈະໃຊ້ເຄື່ອງດຽວກັນຫຼືບໍ່.
ການບວກ vs ການລົບ vs ການປະສົມ: ການປຽບທຽບທີ່ແນ່ນອນ
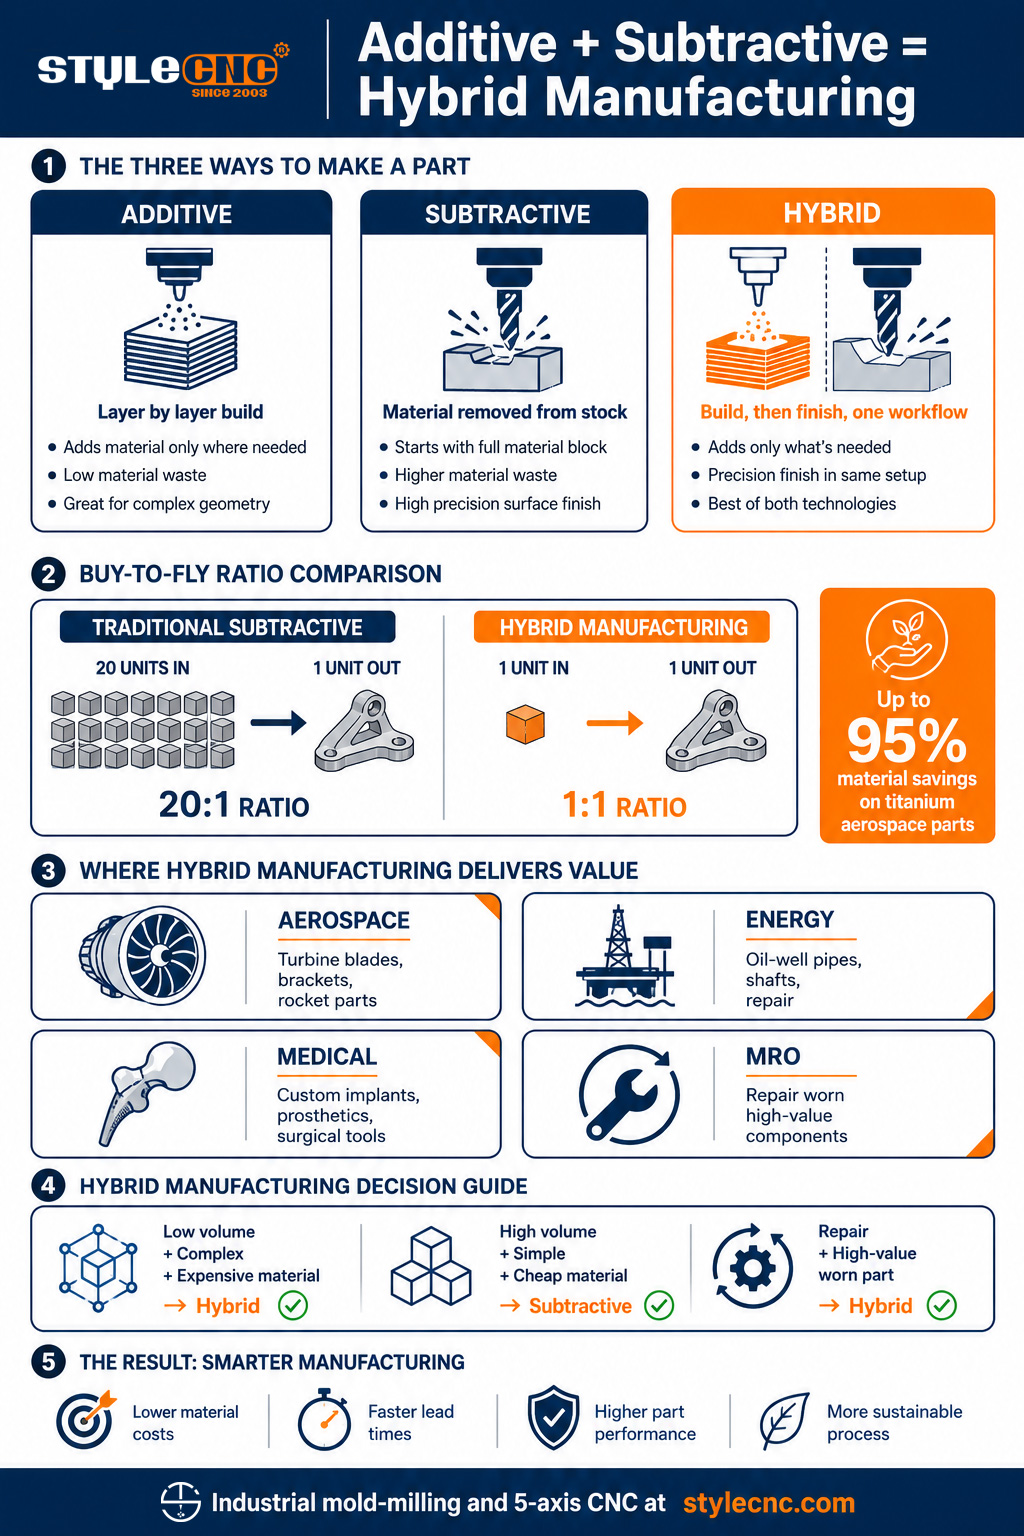
ຕາຕະລາງຂ້າງລຸ່ມນີ້ປຽບທຽບ 3 ວິທີການໃນທົ່ວປັດໃຈຕ່າງໆທີ່ຊຸກຍູ້ການເລືອກຂະບວນການໃນສະພາບແວດລ້ອມການຜະລິດ. ການປຽບທຽບແມ່ນສ້າງຂຶ້ນເປັນເປົ້າໝາຍທີ່ໂດດເດັ່ນສຳລັບຜູ້ຊື້ທີ່ຄົ້ນຄວ້າທາງເລືອກຂອງເຂົາເຈົ້າ.
| Factor | ສານເຕີມແຕ່ງ (3D ການພິມ) | ການຫັກລົບ (CNC) | ລູກປະສົມ |
|---|---|---|---|
| ວິທີການສ້າງ | ການວາງຊັ້ນຂອງໂລຫະ ຫຼື ໂພລີເມີແບບຊັ້ນຕໍ່ຊັ້ນ | ການເອົາວັດສະດຸອອກຈາກທ່ອນໄມ້ແຂງ | ການວາງຊັ້ນຮູບຮ່າງໃກ້ກັບຕາໜ່າງບວກກັບເຄື່ອງຈັກສຳເລັດຮູບ |
| ອິດສະລະພາບເລຂາຄະນິດ | ສູງທີ່ສຸດ, ລວມທັງຕາຂ່າຍໄຟຟ້າພາຍໃນ ແລະ ຊ່ອງທາງຕ່າງໆ | ຈຳກັດໂດຍການເຂົ້າເຖິງເຄື່ອງມື ແລະ ຮູບຮ່າງຂອງຫຼັກຊັບ | ປະສົມປະສານເສລີພາບໃນການວາງຊັ້ນເຂົ້າກັບຄວາມແມ່ນຍໍາຂອງເຄື່ອງຈັກ |
| ເສດເຫຼືອວັດສະດຸ (ຊື້ເພື່ອຂາຍ) | ໃກ້ກັບ 1:1 ສຳລັບສ່ວນຫຼາຍ | ສູງສຸດ 20:1 ສຳລັບຊິ້ນສ່ວນການບິນອະວະກາດທີ່ສັບສົນ | ວິທີການ 1:1 ແມ່ນແຕ່ໃນໂລຫະປະສົມການບິນອະວະກາດ |
| Surface finish | ໂດຍປົກກະຕິແລ້ວຕ້ອງມີການປະມວນຜົນຫຼັງການປະມວນຜົນ | Ra 1.6 ຫາ 3.2 ໂດຍກົງຈາກເຄື່ອງຈັກ | ການສຳເລັດຮູບດ້ວຍເຄື່ອງຈັກໃນພື້ນຜິວທີ່ສຳຄັນ |
| ຈຸດດີຂອງປະລິມານການຜະລິດ | 1 ຫາ 50 ຊິ້ນສ່ວນຕໍ່ການອອກແບບ | 100+ ຊິ້ນສ່ວນທີ່ເຄື່ອງມືຖືກຕັດລາຄາ | ຊິ້ນສ່ວນທີ່ມີປະລິມານຕໍ່າ, ຊັບຊ້ອນ, ແລະ ມີມູນຄ່າສູງ |
| ຄ່າໃຊ້ຈ່າຍເຄື່ອງມື | ບໍ່ມີ | ຄ່າໃຊ້ຈ່າຍສູງສຳລັບອຸປະກອນ ແລະ ເຄື່ອງມື | ປານກາງ, ຍັງຕ້ອງການອຸປະກອນເສີມ |
| ເວລາຮອບວຽນຕໍ່ສ່ວນ | 5 ຫາ 15 ຊົ່ວໂມງໂດຍປົກກະຕິສຳລັບໂລຫະ | 30 ຫາ 90 ນາທີ ໂດຍປົກກະຕິສຳລັບໂລຫະ | ໄວກວ່າສານເຕີມແຕ່ງບໍລິສຸດໃນຊິ້ນສ່ວນສຳເລັດຮູບ |
| ການລົງທືນລົງທືນ | 10 ຫາ 1 ລ້ານໂດລາສະຫະລັດ ຂຶ້ນກັບເທັກໂນໂລຢີ | 30 ຫາ 500 ໂດລາສະຫະລັດ ສຳລັບເຄື່ອງ CNC ອຸດສາຫະກຳ | 1 ລ້ານຫາ 2 ລ້ານໂດລາສະຫະລັດ ສຳລັບລະບົບປະສົມເຄື່ອງຈັກດຽວ |
| ເຫມາະທີ່ສຸດ | ຕົ້ນແບບ, ຮູບຮ່າງເລຂາຄະນິດທີ່ສັບສົນ, ການແພດທີ່ກຳນົດເອງ | ການຜະລິດດຳເນີນໄປ, ຄວາມທົນທານທີ່ເຄັ່ງຄັດ, ໂລຫະແຂງ | ການບິນອະວະກາດ, ພະລັງງານ, MRO, ການເຮັດໃຫ້ເຢັນຕາມຮູບແບບຂອງແມ່ພິມ |
ຄວາມແຕກຕ່າງທີ່ໜ້າປະທັບໃຈທີ່ສຸດແມ່ນອັດຕາສ່ວນການຊື້ຕໍ່ການບິນ. ການເຄື່ອງຈັກແບບຫັກລົບແບບດັ້ງເດີມຂອງວົງເລັບການບິນໄທທານຽມມັກຈະເອົາຊິ້ນສ່ວນເລີ່ມຕົ້ນອອກ 95 ເປີເຊັນເປັນຊິບ, ເຊິ່ງນຳໄປສູ່ອັດຕາສ່ວນສູງເຖິງ 20:1. ການຜະລິດແບບປະສົມສ້າງຮູບແບບຮູບຮ່າງໃກ້ກັບຕາໜ່າງກ່ອນ, ຈາກນັ້ນເຄື່ອງຈັກພຽງແຕ່ພື້ນຜິວທີ່ສຳຄັນ, ເຮັດໃຫ້ອັດຕາສ່ວນໃກ້ຄຽງກັບ 1:1. ສຳລັບໂລຫະປະສົມນິກເກີນ ແລະ ໄທທານຽມທີ່ມີລາຄາຫຼາຍຮ້ອຍໂດລາຕໍ່ກິໂລກຣາມ, ການປະຫຍັດວັດສະດຸນີ້ຢ່າງດຽວກໍ່ເປັນເຫດຜົນໃນການລົງທຶນສຳລັບຜູ້ຜະລິດການບິນ ແລະ ພະລັງງານຫຼາຍຄົນ.
ວິທີການເຮັດວຽກຂອງການຜະລິດແບບປະສົມ
ການຜະລິດແບບປະສົມລວມເອົາ 3 ເຕັກໂນໂລຊີຫຼັກຄື: ລະບົບການວາງຊັ້ນ, ລະບົບເຄື່ອງຈັກ CNC, ແລະ ຊອບແວ CAD/CAM ປະສົມປະສານທີ່ຂຽນໂປຣແກຣມທັງສອງຂະບວນການທຽບກັບຮູບແບບຊິ້ນສ່ວນດຽວກັນ.
ການວາງພະລັງງານໂດຍກົງບວກກັບການເຈາະ 5 ແກນ
ຮູບແບບອຸດສາຫະກໍາທີ່ໂດດເດັ່ນແມ່ນການວາງພະລັງງານໂດຍກົງ (DED) ລວມກັບການເຈາະ 5 ແກນ. ເລເຊີ ຫຼື ລັງສີເອເລັກຕຣອນຈະລະລາຍຜົງໂລຫະ ຫຼື ລວດ ເມື່ອມັນຖືກປ້ອນຜ່ານຫົວສີດຮ່ວມ, ສ້າງລັກສະນະຮູບຮ່າງໃກ້ກັບຕາໜ່າງເປັນຊັ້ນໆ. ຫຼັງຈາກນັ້ນ, ເຄື່ອງຈັກດຽວກັນຈະປ່ຽນຈາກຫົວວາງໄປຫາແກນເຄື່ອງເຈາະ ແລະ ສຳເລັດໜ້າຜິວທີ່ສຳຄັນຕາມຄວາມທົນທານ. DMG MORI Lasertec 65 3D ແລະ Mazak Integrex i-400AM ແມ່ນການຈັດຕັ້ງປະຕິບັດອ້າງອີງ. ອີງຕາມການຄຸ້ມຄອງຂອງອຸດສາຫະກໍາ, Lasertec 65 3D ຈັດການກັບຊິ້ນສ່ວນທີ່ມີເສັ້ນຜ່າສູນກາງສູງເຖິງ 500 ມມ ແລະ ປະສົມປະສານການວາງວັດສະດຸ 5 ແກນກັບການເຈາະ 5 ແກນເຕັມຮູບແບບໃນຕູ້ດຽວ.
ການປະສົມຜົງບວກກັບການສຳເລັດຮູບແບບລົບ
ຮູບແບບທີ 2 ໃຊ້ການປະສົມຜົງ (PBF) ເພື່ອພິມຊິ້ນສ່ວນໃນເຄື່ອງດຽວ, ຈາກນັ້ນໂອນມັນໄປຫາ ໂຮງງານ CNC ສຳລັບການສຳເລັດຮູບ. ຂັ້ນຕອນການເຮັດວຽກນີ້ແມ່ນພົບເລື້ອຍໃນການຮັບຮອງເອົາຮ້ານຄ້າຂະໜາດນ້ອຍ ເພາະມັນຫຼີກລ່ຽງຕົ້ນທຶນທຶນຂອງເຄື່ອງຈັກປະສົມປະສານ. ການແລກປ່ຽນແມ່ນການຈັດການຊິ້ນສ່ວນ ແລະ ການຕິດຕັ້ງຄືນໃໝ່ລະຫວ່າງຂະບວນການຕ່າງໆ. ແພລດຟອມ Matsuura Lumex ແລະ Sodick OPM ບີບອັດຂັ້ນຕອນການເຮັດວຽກນີ້ໃຫ້ເປັນເຄື່ອງດຽວສຳລັບຊິ້ນສ່ວນຂະໜາດນ້ອຍ ແລະ ສັບສົນຫຼາຍຂຶ້ນ.
ສານເຄມີເສີມລວດບວກກັບເຄື່ອງกัด CNC
ການຜະລິດແບບເພີ່ມເຕີມດ້ວຍລວດ (WAAM) ໃຊ້ຫົວແບບເຊື່ອມເພື່ອວາງວັດສະດຸໃນອັດຕາທີ່ສູງກວ່າວິທີການທີ່ໃຊ້ຜົງ, ເຊິ່ງມັກຈະລວມກັບການເຈາະ 5 ແກນເພື່ອການສຳເລັດຮູບ. Mazak Variaxis j-600AM ໃຊ້ວິທີການນີ້. WAAM ເປັນທີ່ນິຍົມສຳລັບໂຄງສ້າງຂະໜາດໃຫຍ່ໃນການບິນອະວະກາດ ແລະ ພະລັງງານບ່ອນທີ່ຄວາມໄວໃນການວາງມີຄວາມສຳຄັນຫຼາຍກວ່າຄວາມລະອຽດທີ່ລະອຽດ. ແຕ່ລະຮູບແບບມີປັດຊະຍາການອອກແບບພື້ນຖານດຽວກັນ: ສ້າງຮູບຮ່າງໃກ້ກັບຕາໜ່າງຢ່າງມີປະສິດທິພາບ, ຈາກນັ້ນເຄື່ອງຈັກເພື່ອຄວາມແມ່ນຍຳ.
ການເລືອກລະຫວ່າງຮູບແບບທັງ 3 ແມ່ນຂຶ້ນກັບຂະໜາດຂອງຊິ້ນສ່ວນ, ວັດສະດຸ ແລະ ຄວາມຕ້ອງການຄວາມແມ່ນຍຳ. DED ທີ່ມີການເຈາະ 5 ແກນ ຄອບງຳອົງປະກອບການບິນ ແລະ ພະລັງງານຂະໜາດໃຫຍ່ທີ່ມີເສັ້ນຜ່າສູນກາງຂອງຊິ້ນສ່ວນເກີນ 200 ມມ ແລະ ມີການນຳສະເໜີໂລຫະປະສົມໄທທານຽມ ຫຼື ນິກເກີນ. PBF ທີ່ມີການສຳເລັດຮູບແບບຫັກລົບສາມາດຈັດການຊິ້ນສ່ວນທີ່ສັບສົນຂະໜາດນ້ອຍກວ່າທີ່ມີຂະໜາດຕໍ່າກວ່າ 200 ມມ ບ່ອນທີ່ລາຍລະອຽດຂອງພື້ນຜິວມີຄວາມສຳຄັນຫຼາຍກວ່າອັດຕາການສ້າງ. WAAM ທີ່ມີການເຈາະ CNC ເປັນເຈົ້າຂອງວຽກງານໂຄງສ້າງຂະໜາດໃຫຍ່ຫຼາຍບ່ອນທີ່ຄວາມໄວໃນການວາງຊັ້ນແມ່ນປັດໄຈການເຊື່ອມ ແລະ ຄວາມຕ້ອງການການສຳເລັດຮູບພື້ນຜິວແມ່ນປານກາງ. ຮ້ານປະສົມລະດັບການຜະລິດສ່ວນໃຫຍ່ໃນທີ່ສຸດຈະນຳໃຊ້ຮູບແບບເຫຼົ່ານີ້ຫຼາຍກວ່າໜຶ່ງຮູບແບບ, ຈັບຄູ່ຂະບວນການກັບຊິ້ນສ່ວນແທນທີ່ຈະບັງຄັບທຸກຊິ້ນສ່ວນຜ່ານເຄື່ອງຈັກດຽວກັນ.
ການນຳໃຊ້ໃນອຸດສາຫະກຳ: ອາວະກາດ, ພະລັງງານ, ການແພດ, ແລະ MRO
ການຜະລິດແບບປະສົມໄດ້ຮັບຄວາມເຂັ້ມແຂງທີ່ສຸດໃນ 4 ສາຍຕັ້ງ, ເຊິ່ງແຕ່ລະສາຍຕັ້ງລ້ວນແຕ່ມີແຮງຂັບເຄື່ອນທາງດ້ານເສດຖະກິດ ຫຼື ເຕັກນິກສະເພາະ.
Aerospace
ການບິນອະວະກາດແມ່ນອຸດສາຫະກຳທຳອິດທີ່ຮັບຮອງເອົາການຜະລິດແບບປະສົມໃນຂະໜາດໃຫຍ່. ຕົວຍຶດເຄື່ອງຈັກ, ໃບກັງຫັນ, ອຸປະກອນເສີມໂຄງສ້າງ, ແລະ ສ່ວນປະກອບເຄື່ອງຈັກຈະຫຼວດແມ່ນການນຳໃຊ້ທົ່ວໄປ, ໂດຍສະເພາະໃນໂລຫະປະສົມໄທທານຽມ ແລະ ນິກເກີນ. ການຄົ້ນຄວ້າຂອງສູນເຕັກໂນໂລຊີການຜະລິດໄດ້ບັນທຶກການຫຼຸດຜ່ອນຕົ້ນທຶນການຜະລິດໃນລະດັບ 23 ຫາ 47 ເປີເຊັນໃນສ່ວນປະກອບການບິນອະວະກາດທີ່ສັບສົນທຽບກັບວິທີການຫັກລົບແບບດັ້ງເດີມ. ເຄື່ອງປະສົມ DMG MORI Lasertec 6600 DED ຖືກວາງໄວ້ໂດຍສະເພາະສຳລັບຊິ້ນສ່ວນຂະໜາດໃຫຍ່ລວມທັງຊິ້ນສ່ວນເຄື່ອງຈັກຈະຫຼວດ.
ພະລັງງານ
ຜູ້ຜະລິດພະລັງງານໃຊ້ການຜະລິດແບບປະສົມສຳລັບທໍ່ນ້ຳມັນ, ໃບກັງຫັນ, ຕົວວາວ, ແລະ ເພົາຂະໜາດໃຫຍ່ ບ່ອນທີ່ຄຸນສົມບັດທີ່ທົນທານຕໍ່ການສວມໃສ່ສາມາດວາງໄວ້ໃນວັດສະດຸພື້ນຖານທີ່ມີລາຄາຖືກກວ່າ ແລະ ຫຼັງຈາກນັ້ນນຳໄປເຄື່ອງຈັກ. ການສ້ອມແປງທໍ່ ແລະ ເຄື່ອງມືໃນຂຸມເຈາະໄດ້ກາຍເປັນກໍລະນີການນຳໃຊ້ທີ່ສຳຄັນ: ອົງປະກອບທີ່ມີມູນຄ່າສູງທີ່ສວມໃສ່ມີວັດສະດຸໃໝ່ເພີ່ມໂດຍ DED ແລະ ຫຼັງຈາກນັ້ນຈະຖືກເຄື່ອງຈັກກັບຄືນສູ່ສະເປັກເດີມ. ເສດຖະກິດແມ່ນໜ້າສົນໃຈເມື່ອຊິ້ນສ່ວນທົດແທນມີລາຄາ 50,000 ໂດລາສະຫະລັດ ຫຼື ຫຼາຍກວ່ານັ້ນ ແລະ ການສ້ອມແປງຜ່ານແບບປະສົມມີລາຄາພຽງແຕ່ສ່ວນໜຶ່ງຂອງຈຳນວນເງິນນັ້ນ.
ທາງການແພດ
ການຜະລິດທາງການແພດນຳໃຊ້ຂະບວນການເຮັດວຽກແບບປະສົມກັບການຝັງຮາກຟັນສະເພາະຂອງຄົນເຈັບ, ເຄື່ອງມືຜ່າຕັດ, ແລະ ແຂ້ວທຽມ. ການຝັງຮາກຟັນໄທທານຽມທີ່ສະໂພກ ແລະ ຫົວເຂົ່າໄດ້ຮັບຜົນປະໂຫຍດຈາກໂຄງສ້າງເພີ່ມເຕີມທີ່ມີຮູພຸນທີ່ສົ່ງເສີມການເຊື່ອມໂຍງກະດູກ, ຈັບຄູ່ກັບພື້ນຜິວສຳຜັດຂອງເຄື່ອງຈັກທີ່ເຮັດດ້ວຍດິນຈົນເຖິງກະຈົກ. ການຜະລິດແບບປະສົມຍັງຮອງຮັບການປັບແຕ່ງຢ່າງໄວວາໃນວຽກງານກະໂຫຼກຫົວ ແລະ ໃບໜ້າ ບ່ອນທີ່ແຕ່ລະກໍລະນີຂອງຄົນເຈັບແມ່ນເປັນເອກະລັກ ແລະ ເສດຖະກິດການຜະລິດແບບດັ້ງເດີມຖືກທຳລາຍ.
ບໍາລຸງຮັກສາ, ການສ້ອມແປງ, ແລະການສ້ອມແປງ (MRO)
MRO ເປັນແອັບພລິເຄຊັນແບບປະສົມທີ່ເຕີບໂຕໄວທີ່ສຸດ ເພາະມັນແກ້ໄຂບັນຫາເສດຖະກິດການສ້ອມແປງທີ່ຍືດເຍື້ອມາດົນແລ້ວ. ໃບພັດເຄື່ອງຈັກເຈັດທີ່ເສື່ອມສະພາບ, ເຮືອນເກຍ, ຮູແມ່ພິມ ແລະ ສ່ວນປະກອບຂອງປໍ້າສາມາດຟື້ນຟູໄດ້ໂດຍການວາງວັດສະດຸໃໝ່ໃສ່ພື້ນທີ່ທີ່ເສຍຫາຍ ແລະ ຫຼັງຈາກນັ້ນກໍ່ເຄື່ອງຈັກເຮັດໃຫ້ພື້ນຜິວທີ່ສ້ອມແປງແລ້ວກັບຄືນສູ່ຄວາມທົນທານເດີມ. ເຄື່ອງ Mazak Variaxis j-600AM ຖືກວາງໄວ້ສຳລັບວຽກງານນີ້, ໂດຍລວມເອົາສານເຕີມແຕ່ງສາຍໂຄ້ງກັບການຫັກລົບ 5 ແກນໃນການຕັ້ງຄ່າດຽວ, ໂດຍສະເພາະສຳລັບຊິ້ນສ່ວນການບິນອະວະກາດ, ແມ່ພິມ, ແມ່ພິມ ແລະ ສ່ວນປະກອບເຈາະນ້ຳມັນ.
ຮູບແບບໜຶ່ງໃນທົ່ວທັງ 4 ແນວຕັ້ງແມ່ນວ່າການຜະລິດແບບປະສົມຈະປະສົບຜົນສຳເລັດໃນບ່ອນທີ່ມູນຄ່າຊິ້ນສ່ວນສູງ ແລະ ວິທີການແບບດັ້ງເດີມລົ້ມເຫຼວ. ການບິນອະວະກາດ ແລະ ພະລັງງານມີຕົ້ນທຶນວັດສະດຸສູງທີ່ສຸດ, ການແພດມີຄວາມຕ້ອງການການປັບແຕ່ງຫຼາຍທີ່ສຸດ, ແລະ MRO ມີທາງເລືອກທົດແທນຊິ້ນສ່ວນທີ່ແພງທີ່ສຸດ. ອຸດສາຫະກຳທີ່ບໍ່ມີລັກສະນະເຫຼົ່ານີ້ຮ່ວມກັນ, ລວມທັງຜະລິດຕະພັນຜູ້ບໍລິໂພກທົ່ວໄປ, ຊິ້ນສ່ວນລົດຍົນທີ່ເປັນສິນຄ້າ, ແລະ ການຜະລິດອາລູມີນຽມໃນປະລິມານສູງ, ຍັງບໍ່ທັນໄດ້ຮັບຮອງເອົາແບບປະສົມໃນອັດຕາດຽວກັນ. ເສດຖະສາດບໍ່ເອື້ອອຳນວຍຕໍ່ມັນເມື່ອວັດສະດຸມີລາຄາຖືກ, ປະລິມານສູງ, ແລະ ຊິ້ນສ່ວນສາມາດແລກປ່ຽນກັນໄດ້.
ຕາຕະລາງການຕັດສິນໃຈ: ເມື່ອການຜະລິດແບບປະສົມມີຄວາມໝາຍ
ໃຊ້ແມັດຕຣິກຂ້າງລຸ່ມນີ້ເປັນຂອບການເຮັດວຽກເລີ່ມຕົ້ນເມື່ອປະເມີນວ່າຊິ້ນສ່ວນ ຫຼື ສະຖານະການການຜະລິດທີ່ໃຫ້ມານັ້ນມີເຫດຜົນພຽງພໍສຳລັບການຜະລິດແບບປະສົມທຽບກັບວິທີການເພີ່ມເຕີມບໍລິສຸດ ຫຼື ວິທີການຫັກລົບບໍລິສຸດ.
| ສະຖານະການການຜະລິດ | ວິທີການແນະນໍາ | ເຫດຜົນ |
|---|---|---|
| ປະລິມານຕໍ່າ, ຮູບຮ່າງທີ່ສັບສົນ, ວັດສະດຸລາຄາແພງ | ລູກປະສົມ | ວິທີການຊື້ເພື່ອບິນແບບ 1:1 ດ້ວຍການວາງຊັ້ນ; ຄຸນສົມບັດທີ່ສຳຄັນໄດ້ຖືກຜະລິດຕາມຄວາມທົນທານ |
| ປະລິມານສູງ, ຮູບຮ່າງເລຂາຄະນິດງ່າຍໆ, ວັດສະດຸທົ່ວໄປ | ການຫັກລົບ | ເວລາຮອບວຽນຂອງ CNC 30 ຫາ 90 ນາທີ ຈັງຫວະການຕີແບບເພີ່ມເຕີມ 5 ຫາ 15 ຊົ່ວໂມງຕໍ່ຊິ້ນສ່ວນ |
| ຕົ້ນແບບ, ຊ່ອງທາງພາຍໃນທີ່ສັບສົນ, ໂພລີເມີ | Additive | 3D ການພິມຈັບຕາຂ່າຍໄຟຟ້າ ແລະ ຊ່ອງທາງທີ່ບໍ່ສາມາດປັ້ນໄດ້ |
| ການສ້ອມແປງອົງປະກອບທີ່ເສື່ອມສະພາບທີ່ມີມູນຄ່າສູງ | ລູກປະສົມ | ການຕົກตะกอนຟື້ນຟູວັດສະດຸ; ເຄື່ອງຈັກເຮັດໃຫ້ມັນກັບຄືນສູ່ຄວາມທົນທານເດີມ |
| ການຝັງເຂັມທາງການແພດທີ່ກຳນົດເອງ, ທາດໄທທານຽມ | ລູກປະສົມ | ຮູບຮ່າງສະເພາະຂອງຄົນເຈັບຈາກການເພີ່ມເຕີມ; ພື້ນຜິວສຳເລັດຮູບຈາກການເຄື່ອງຈັກ |
| ຊ່ອງຫວ່າງຂອງແມ່ພິມທີ່ມີຊ່ອງທາງເຮັດຄວາມເຢັນແບບ conformal | ລູກປະສົມ | ທໍ່ລະບາຍຄວາມຮ້ອນພິມຢູ່ພາຍໃນ; ໜ້າເຫຼັກເຄື່ອງມືຖືກເຄື່ອງຈັກເພື່ອໃຫ້ໄດ້ຜິວໜ້າກະຈົກ |
| ການຜະລິດຊິ້ນສ່ວນອາລູມີນຽມຫຼາຍກວ່າ 500 ຊິ້ນ | ການຫັກລົບ | ຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງມື ແລະ ວົງຈອນຖືກຕັດມູນຄ່າລົງ; ຄ່າໃຊ້ຈ່າຍທຶນປະສົມບໍ່ສົມເຫດສົມຜົນ |
| ອຸປະກອນເສີມ ແລະ ອຸປະກອນຕິດຕັ້ງແບບຊຸດດຽວ | Additive | 3D ຄາງກະໄຕອ່ອນ ແລະ ອຸປະກອນຕິດຕັ້ງທີ່ພິມອອກມາມີລາຄາພຽງແຕ່ສ່ວນໜຶ່ງຂອງລາຄາທຽບເທົ່າຂອງເຄື່ອງຈັກ |
ແມັດຕຣິກແມ່ນຂອບການເຮັດວຽກເລີ່ມຕົ້ນ, ບໍ່ແມ່ນຄຳຕອບສຸດທ້າຍ. ເສດຖະສາດຂອງຊິ້ນສ່ວນແຕ່ລະອັນແມ່ນຂຶ້ນກັບຄວາມພ້ອມຂອງເຄື່ອງຈັກ, ຄວາມຊ່ຽວຊານຂອງໂປຣແກຣມເມີ, ຕົ້ນທຶນວັດສະດຸໃນເວລາຊື້, ແລະ ຄວາມຕ້ອງການດ້ານຄຸນນະພາບສະເພາະຂອງລູກຄ້າ. ຮູບແບບທີ່ຍັງຄົງຢູ່ໃນສະຖານະການຕ່າງໆແມ່ນວ່າ ການປະສົມປະສານຈະຊະນະເມື່ອວັດສະດຸມີລາຄາແພງ, ຮູບຮ່າງມີຄວາມຊັບຊ້ອນ, ແລະ ປະລິມານຕໍ່າຫາປານກາງ.
ການຜະລິດແມ່ພິມ ແລະ ຊິບ: ບ່ອນທີ່ປະສົມປະສານພົບກັນ STYLECNC ຄວາມສາມາດ
ການຜະລິດແມ່ພິມ ແລະ ແມ່ພິມແມ່ນຈຸດຕັດກັນຂອງຕົວຂັບເຄື່ອນການຜະລິດແບບປະສົມທຸກຢ່າງ. ຮູແມ່ພິມມີຄວາມຊັບຊ້ອນທາງດ້ານເລຂາຄະນິດ, ວັດສະດຸແມ່ນເຫຼັກກ້າທີ່ມີລາຄາແພງ, ປະລິມານຕໍ່າ (ໜຶ່ງຫາສອງສາມແມ່ພິມຕໍ່ການອອກແບບ), ແລະລູກຄ້າຕ້ອງການການສຳເລັດຮູບພື້ນຜິວທີ່ມີແຕ່ເຄື່ອງຈັກເທົ່ານັ້ນທີ່ສາມາດເຮັດໄດ້. ຊ່ອງທາງການເຮັດຄວາມເຢັນແບບສອດຄ່ອງ, ເຊິ່ງຖັກແສ່ວຜ່ານແມ່ພິມເພື່ອຄວບຄຸມພຶດຕິກຳຄວາມຮ້ອນໃນລະຫວ່າງການສີດ, ແມ່ນການນຳໃຊ້ແບບປະສົມທີ່ພົບເລື້ອຍ: ເປັນໄປບໍ່ໄດ້ທີ່ຈະເຈາະແບບທຳມະດາ, ງ່າຍຕໍ່ການພິມເພີ່ມເຕີມ, ແລະສາມາດສຳເລັດຮູບໄດ້ໂດຍການເຈາະແບບແມ່ນຍຳເທົ່ານັ້ນ.
STYLECNC ຄວາມສາມາດໃນການຜະລິດແມ່ພິມອຸດສາຫະກຳແມ່ນສ້າງຂຶ້ນປະມານເຄິ່ງໜຶ່ງຂອງການຫັກລົບຂອງສົມຜົນນີ້. ໝວດໝູ່ເຄື່ອງເຮັດແມ່ພິມ CNC ລວມມີເຄື່ອງຕັດແມ່ພິມອັດຕະໂນມັດຢ່າງເຕັມທີ່ສຳລັບເຫຼັກເຄື່ອງມືທີ່ແຂງ, ເຄື່ອງມືແມ່ພິມອາລູມິນຽມ, ແລະແມ່ພິມຜະລິດຫຼາຍຊ່ອງຂະໜາດໃຫຍ່. ສຳລັບຮ້ານຄ້າທີ່ຜະລິດແມ່ພິມແບບດັ້ງເດີມແລ້ວ ແລະ ກຳລັງສຳຫຼວດຂັ້ນຕອນການເຮັດວຽກແບບປະສົມ, STYLECNC ເຄື່ອງຕັດ CNC ອັດຕະໂນມັດເຕັມຮູບແບບສຳລັບການເຮັດແມ່ພິມ ຈັດການການສົ່ງຜ່ານສຸດທ້າຍໃນຊ່ອງແມ່ພິມຮູບຮ່າງໃກ້ກັບຕາໜ່າງທີ່ຜະລິດໂດຍລະບົບສານເພີ່ມເຕີມພາຍນອກ.
ໄດ້ ໝວດໝູ່ເຄື່ອງ CNC 5 ແກນ ຂະຫຍາຍຄວາມສາມາດນີ້ສຳລັບວຽກງານພື້ນຜິວຫຼາຍແກນທີ່ຕ້ອງການການສຳເລັດຮູບແມ່ພິມປະສົມ, ໂດຍສະເພາະໃນໜ້າເຄື່ອງມືເຮັດຄວາມເຢັນຕາມຮູບແບບ ແລະ ຮູບຊົງຂອງຊ່ອງທີ່ສັບສົນ. STYLECNC ເຄື່ອງປັ້ນ CNC ພ້ອມດ້ວຍເຄື່ອງປ່ຽນເຄື່ອງມືອັດຕະໂນມັດ ເຮັດໃຫ້ຮູບພາບຄົບຖ້ວນສຳລັບສະພາບແວດລ້ອມການຜະລິດບ່ອນທີ່ເຄື່ອງມື ແລະ ການດຳເນີນງານຫຼາຍຢ່າງຈັດລຽງລຳດັບຜ່ານການຕັ້ງຄ່າດຽວ, ຫຼຸດຜ່ອນການຈັດການທີ່ແບ່ງແຍກຂັ້ນຕອນຂະບວນການເພີ່ມເຕີມ ແລະ ການຫັກລົບຕາມປະເພນີ.
ສຳລັບຮ້ານຜະລິດອຸປະກອນການບິນ, ພະລັງງານ, ການແພດ ແລະ MRO ທີ່ຂະຫຍາຍຈາກຂັ້ນຕອນການຖອນແບບບໍລິສຸດໄປສູ່ຂັ້ນຕອນການເຮັດວຽກແບບປະສົມ, ຈຸດເລີ່ມຕົ້ນທີ່ໃຊ້ໄດ້ຈິງແມ່ນການຍົກລະດັບດ້ານການຖອນແບບກ່ອນ. ສູນເຄື່ອງຈັກ 5 ແກນທີ່ມີຄວາມສາມາດພ້ອມດ້ວຍເຄື່ອງປ່ຽນເຄື່ອງມືອັດຕະໂນມັດ ແລະ ເຄື່ອງປະມວນຜົນຫຼັງທີ່ໄດ້ຮັບການຢັ້ງຢືນແລ້ວຈະປະສົມປະສານກັບລະບົບເພີ່ມເຕີມຈາກຜູ້ຂາຍພາກສ່ວນທີສາມໄດ້ຢ່າງສະອາດ, ຊ່ວຍໃຫ້ຮ້ານສາມາດທົດສອບຂັ້ນຕອນການເຮັດວຽກແບບປະສົມໂດຍບໍ່ຕ້ອງໃຊ້ເງິນ 1 ຫາ 2 ລ້ານໂດລາສະຫະລັດໃຫ້ກັບລະບົບປະສົມປະສານເຄື່ອງຈັກດຽວໃນມື້ທຳອິດ.
ເສັ້ນທາງການຮັບຮອງເອົາແບບເປັນໄລຍະມັກຈະຜ່ານ 3 ໄລຍະ. ໄລຍະທີໜຶ່ງແນະນຳ 3D- ພິມ jigs, fixtures, ແລະ soft jaws ພ້ອມກັບການ milling ແມ່ພິມ CNC ແບບທຳມະດາ, ເຊິ່ງຊ່ວຍປະຢັດເວລາ ແລະ ຄ່າໃຊ້ຈ່າຍໃນເຄື່ອງມືໂດຍບໍ່ຕ້ອງປ່ຽນຂະບວນການຜະລິດຊິ້ນສ່ວນ. ໄລຍະທີ 2 ເພີ່ມລະບົບການເພີ່ມເຕີມໂລຫະແບບ standalone ສຳລັບຕົ້ນແບບ ແລະ ຊິ້ນສ່ວນປະລິມານຕ່ຳ, ດ້ວຍສິ່ງທີ່ມີຢູ່ແລ້ວ ເຄື່ອງຈັກ CNC ການຈັດການການດຳເນີນງານສຳເລັດຮູບຜ່ານການໂອນຍ້າຍດ້ວຍຕົນເອງ. ໄລຍະທີ 3 ບໍ່ວ່າຈະມຸ່ງໝັ້ນທີ່ຈະໃຊ້ລະບົບປະສົມປະສານເຄື່ອງຈັກດຽວ ຫຼື ເຮັດໃຫ້ຂະບວນການເຮັດວຽກ 2 ເຄື່ອງຈັກເປັນທາງການເຂົ້າໃນທໍ່ສົ່ງການຜະລິດທີ່ມີການຂຽນໂປຣແກຣມ, ການກຳນົດເວລາ ແລະ ການຄວບຄຸມຄຸນນະພາບຮ່ວມກັນ. ແຕ່ລະໄລຍະມີຜົນຕອບແທນທີ່ສາມາດວັດແທກໄດ້, ແລະ ຮ້ານຄ້າທີ່ປະຕິບັດຕາມເສັ້ນທາງນີ້ມັກຈະຕັດສິນໃຈລົງທຶນແບບປະສົມປະສານໄດ້ດີກ່ວາຮ້ານຄ້າທີ່ຊື້ລະບົບປະສົມປະສານເຄື່ອງຈັກດຽວກ່ອນທີ່ພວກເຂົາຈະເຂົ້າໃຈວ່າຊິ້ນສ່ວນໃດຕ້ອງການມັນແທ້ໆ.
ປະມວນຄຳສັບ: ຄຳສັບການຜະລິດແບບປະສົມ
ໃຊ້ເອກະສານອ້າງອີງນີ້ເມື່ອປຽບທຽບເຄື່ອງຈັກປະສົມ, ການສົນທະນາກັບຜູ້ຂາຍ, ຫຼື ການທົບທວນເອກະສານດ້ານວິຊາການຂອງອຸດສາຫະກໍາ.
| ໄລຍະ | ຄໍານິຍາມ |
|---|---|
| ການຜະລິດແບບປະສົມ | ວິທີການຜະລິດທີ່ລວມເອົາຂະບວນການເພີ່ມເຕີມ ແລະ ການຫັກລົບ, ໃນເຄື່ອງຈັກດຽວ ຫຼື ຂະບວນການເຮັດວຽກຕໍ່ເນື່ອງ. |
| ການວາງພະລັງງານໂດຍກົງ (DED) | ຂະບວນການເພີ່ມເຕີມທີ່ລະລາຍຜົງໂລຫະ ຫຼື ສາຍໄຟດ້ວຍເລເຊີ, ລຳແສງເອເລັກຕຣອນ ຫຼື ໂຄ້ງໃນຂະນະທີ່ມັນຖືກວາງໄວ້. |
| ຜົງເບດຟິວຊັນ (PBF) | ຂະບວນການເພີ່ມເຕີມທີ່ລະລາຍຊັ້ນຂອງຜົງໂລຫະໂດຍໃຊ້ເລເຊີ ຫຼື ລຳແສງເອເລັກຕຣອນ. |
| ການຜະລິດສານເສີມເສັ້ນລວດ (WAAM) | ຂະບວນການເພີ່ມເຕີມໂດຍໃຊ້ຫົວແບບການເຊື່ອມເພື່ອຝາກລວດໂລຫະໃນອັດຕາສູງ, ເຊິ່ງເປັນທີ່ນິຍົມສຳລັບໂຄງສ້າງຂະໜາດໃຫຍ່. |
| ຮູບຮ່າງໃກ້ກັບຕາໜ່າງ | ຮູບຮ່າງຂອງຊິ້ນສ່ວນໃກ້ຄຽງກັບຮູບແບບສຸດທ້າຍແຕ່ຕ້ອງການການເຄື່ອງຈັກສຳເລັດຮູບສຳລັບພື້ນຜິວ ແລະ ຄວາມທົນທານທີ່ສຳຄັນ. |
| ອັດຕາສ່ວນການຊື້ຕໍ່ການຊື້ | ອັດຕາສ່ວນຂອງວັດຖຸດິບທີ່ຊື້ຕໍ່ວັດສະດຸໃນຊິ້ນສ່ວນສຳເລັດຮູບ. ຕ່ຳກວ່າດີກວ່າ; ວິທີການປະສົມ 1:1. |
| ການເຮັດໃຫ້ເຢັນຕາມມາດຕະຖານ | ຊ່ອງທາງເຮັດຄວາມເຢັນຂອງແມ່ພິມທີ່ຕິດຕາມຮູບຮ່າງຂອງຊ່ອງ, ໂດຍປົກກະຕິແລ້ວຈະສ້າງຂຶ້ນໂດຍການເຕີມເງິນເຄືອບ ແລະ ເຄື່ອງຈັກເພື່ອການປິດຜະນຶກ. |
| ຫົວຫຸ້ມ | ຫົວສີດສານເຕີມແຕ່ງທີ່ສົ່ງຜົງໂລຫະຮ່ວມກັນກັບລັງສີເລເຊີສຳລັບການສະສົມວັດສະດຸ. |
| ການຄວບຄຸມວົງປິດ | ການຕິດຕາມກວດກາ ແລະ ການປັບຕົວຂອງຕົວກໍານົດການວາງຊັ້ນໃນເວລາຈິງໃນລະຫວ່າງການສ້າງສານເພີ່ມເຕີມເພື່ອຄວາມສອດຄ່ອງດ້ານຄຸນນະພາບ. |
| ເຄື່ອງເຮັດວຽກຫຼາຍຢ່າງພ້ອມກັນ | ແພລດຟອມ CNC ທີ່ລວມເອົາການກ້ຽວ, ການເຈາະ, ການເຈາະ ແລະ ການປະຕິບັດງານເພີ່ມເຕີມເຂົ້າໃນການຕັ້ງຄ່າດຽວ. |
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ການຜະລິດແບບປະສົມຈະທົດແທນເຄື່ອງຈັກ CNC ແບບດັ້ງເດີມບໍ?
ບໍ່ແມ່ນ. ການສົນທະນາກ່ຽວກັບຫົວຂໍ້ "ຜົນກະທົບຂອງການຜະລິດແບບເພີ່ມເຕີມຕໍ່ການຜະລິດແບບຫັກລົບ" ຂອງ Practical Machinist ສະທ້ອນໃຫ້ເຫັນເຖິງຄວາມເຫັນດີເປັນເອກະພາບຂອງອຸດສາຫະກໍາທີ່ກວ້າງຂວາງ: ການຜະລິດແບບປະສົມບໍ່ໄດ້ທົດແທນການຜະລິດແບບຫັກລົບສໍາລັບການຜະລິດວັດສະດຸທົ່ວໄປໃນປະລິມານສູງ. ມັນເສີມການຜະລິດແບບຫັກລົບໂດຍການຈັດການຊິ້ນສ່ວນທີ່ການຜະລິດແບບບໍລິສຸດບໍ່ສາມາດຜະລິດໄດ້ຢ່າງມີປະສິດທິພາບ, ລວມທັງຮູບຮ່າງທີ່ສັບສົນ, ໂລຫະປະສົມທີ່ມີລາຄາແພງ, ແລະ ການສ້ອມແປງອົງປະກອບທີ່ມີມູນຄ່າສູງ. ຮ້ານຜະລິດສ່ວນໃຫຍ່ຈະສືບຕໍ່ໃຊ້ເຄື່ອງຈັກ CNC ສະເພາະຄຽງຄູ່ກັບຄວາມສາມາດແບບປະສົມໃດໆທີ່ພວກເຂົາເພີ່ມເຂົ້າ.
ເຄື່ອງຈັກຜະລິດແບບປະສົມມີລາຄາເທົ່າໃດ?
ລະບົບປະສົມເຄື່ອງຈັກດຽວເຊັ່ນ: DMG MORI Lasertec 65 3D ແລະ Mazak Integrex i-400AM ມີລາຍງານວ່າມີລາຄາ 1 ຫາ 2 ລ້ານໂດລາສະຫະລັດຕໍ່ເຄື່ອງຈັກໃນການຄຸ້ມຄອງອຸດສາຫະກໍາຈາກ VoxelMatters ແລະ Modern Machine Shop. ການຕັ້ງຄ່າແບບປະສົມປະສານການເຮັດວຽກ, ບ່ອນທີ່ລະບົບເພີ່ມເຕີມແຍກຕ່າງຫາກປ້ອນເຄື່ອງ CNC ແຍກຕ່າງຫາກ, ມີລາຄາຖືກກວ່າຢ່າງຫຼວງຫຼາຍໃນການສ້າງເທື່ອລະກ້າວ ແຕ່ຕ້ອງການການວາງແຜນຂະບວນການຢ່າງລະມັດລະວັງເພື່ອຈັດການການໂອນຊິ້ນສ່ວນລະຫວ່າງເຄື່ອງຈັກ.
ວັດສະດຸໃດທີ່ເຮັດວຽກໄດ້ດີທີ່ສຸດສຳລັບການຜະລິດແບບປະສົມ?
ທາດໄທທານຽມ, ນິກເກີນຊຸບເປີອະລອຍ (Inconel 625 ແລະ 718), ເຫຼັກກ້າເຄື່ອງມື (H13, P20), ແລະ ເຫຼັກກ້າສະແຕນເລດ ແມ່ນເອກະສານທີ່ໄດ້ຮັບການບັນທຶກໄວ້ຫຼາຍທີ່ສຸດໃນວັນນະຄະດີການຜະລິດແບບປະສົມ. ເສດຖະສາດມັກວັດສະດຸທີ່ມີລາຄາແພງ ເພາະວ່າການປັບປຸງແບບຊື້ເພື່ອບິນຈາກການສະສົມຮູບຮ່າງເກືອບສຸດທິແມ່ນມີຄຸນຄ່າຫຼາຍທີ່ສຸດເມື່ອແຕ່ລະກິໂລກຣາມມີລາຄາຫຼາຍຮ້ອຍໂດລາ. ວຽກງານປະສົມອາລູມີນຽມແມ່ນພົບໜ້ອຍກວ່າ ເພາະວ່າອາລູມີນຽມມີລາຄາຖືກພໍທີ່ການເຄື່ອງຈັກແບບທຳມະດາຍັງຄົງປະຫຍັດໄດ້.
ການຜະລິດແບບປະສົມສາມາດສ້ອມແປງຊິ້ນສ່ວນທີ່ເສື່ອມສະພາບໄດ້ບໍ?
ແມ່ນແລ້ວ, ແລະ MRO ແມ່ນໜຶ່ງໃນກໍລະນີການນຳໃຊ້ແບບປະສົມທີ່ເຕີບໂຕໄວທີ່ສຸດ. ການຄຸ້ມຄອງອຸດສາຫະກຳຈາກ SME ແລະ Modern Machine Shop ໄດ້ບັນທຶກເວທີ Mazak Variaxis ທີ່ໃຊ້ເພື່ອວາງວັດສະດຸໃໝ່ໃສ່ໃບມີດເຄື່ອງຈັກທີ່ເສື່ອມສະພາບ, ຮູແມ່ພິມ, ແລະ ສ່ວນປະກອບເຈາະນ້ຳມັນ, ຈາກນັ້ນເຄື່ອງຈັກເຮັດໃຫ້ພື້ນຜິວທີ່ໄດ້ຮັບການສ້ອມແປງກັບຄືນສູ່ຄວາມທົນທານເດີມ. ເສດຖະສາດເຮັດວຽກເພາະວ່າຄ່າໃຊ້ຈ່າຍໃນການສ້ອມແປງຜ່ານແບບປະສົມມັກຈະເປັນສ່ວນໜຶ່ງຂອງການທົດແທນຊິ້ນສ່ວນຕົ້ນສະບັບ.
ຂ້ອຍຕ້ອງການຊອບແວໃດສຳລັບການຜະລິດແບບປະສົມ?
ຕ້ອງມີແພລດຟອມ CAD/CAM ທີ່ຈັດການທັງການຂຽນໂປຣແກຣມແບບເພີ່ມເຕີມ ແລະ ແບບຫັກລົບໃນຮູບແບບດຽວກັນ. Siemens NX Hybrid CAD/CAM, Autodesk PowerMill ພ້ອມດ້ວຍໂມດູນເພີ່ມເຕີມ, ແລະຊອບແວທີ່ເປັນເຈົ້າຂອງຈາກຜູ້ສ້າງເຄື່ອງຈັກເຊັ່ນ DMG MORI CELOS ຄອບງຳຕະຫຼາດ. ການຂຽນໂປຣແກຣມເຄື່ອງຈັກແບບປະສົມຮຽກຮ້ອງໃຫ້ມີຄວາມຊ່ຽວຊານທັງໃນຕົວກໍານົດການການວາງແບບເພີ່ມເຕີມ ແລະ CAM ແບບດັ້ງເດີມ, ເຊິ່ງເປັນສິ່ງທ້າທາຍຕົ້ນຕໍຂອງກຳລັງແຮງງານທີ່ຖືກລະບຸໄວ້ໃນການສຶກສາການຮັບຮອງເອົາອຸດສາຫະກໍາ.
ການຜະລິດແບບປະສົມຄຸ້ມຄ່າກັບວຽກເຮັດງານທຳບໍ?
ມັນຂຶ້ນກັບການປະສົມປະສານວຽກງານ. ແຫຼ່ງຂໍ້ມູນອຸດສາຫະກໍາລວມທັງ SME ແລະສິ່ງພິມການຄ້າການຜະລິດແບບເພີ່ມເຕີມຊີ້ໃຫ້ເຫັນວ່າການປະສົມຈ່າຍຄືນໄວທີ່ສຸດໃນຮ້ານຄ້າທີ່ເຮັດວຽກກ່ຽວກັບການບິນອະວະກາດ, ພະລັງງານ, ການແພດ, ຫຼື MRO ໃນວັດສະດຸລາຄາແພງໃນປະລິມານຕໍ່າຫາປານກາງ. ຮ້ານຄ້າທີ່ສຸມໃສ່ການຜະລິດໂລຫະທົ່ວໄປໃນປະລິມານສູງເຊັ່ນ: ອາລູມິນຽມ ແລະ ເຫຼັກກ້າອ່ອນໆບໍ່ຄ່ອຍຈະໃຫ້ເຫດຜົນກ່ຽວກັບຕົ້ນທຶນ. ຍຸດທະສາດການເຂົ້າເຖິງທົ່ວໄປແມ່ນການນໍາໃຊ້ 3D- ອຸປະກອນພິມ ແລະ ຄາງກະໄຕອ່ອນໆຄຽງຄູ່ກັບແບບດັ້ງເດີມ Cnc ກ່ອນທີ່ຈະລົງທຶນໃນຮາດແວໄຮບຣິດທີ່ປະສົມປະສານ.