ເຄື່ອງຈັກຈະອັດຕະໂນມັດການຕັດ, ບໍ່ແມ່ນການຕັດສິນໃຈອ້ອມຂ້າງມັນ. ຄຳແນະນຳນີ້ກວມເອົາການຕັດສິນໃຈ: ການເລືອກ ແລະ ການກະກຽມສະຕັອກທີ່ເຄື່ອງຈັກສາມາດໄວ້ວາງໃຈໄດ້, ການຕັ້ງຄ່າການຮອງຮັບເພື່ອໃຫ້ວຽກງານທີ່ລຽບງ່າຍດຳເນີນໄປຢ່າງງຽບໆ, ການຂຽນໂປຣແກຣມຈາກໂຄງຮ່າງທີ່ແຕ້ມໄວ້, ການອ່ານການຕັດຄັ້ງທຳອິດ, ແລະ ການວິນິດໄສອາການຈຳນວນໜຶ່ງທີ່ອະທິບາຍເຖິງເກືອບທຸກສ່ວນທີ່ບໍ່ດີທີ່ເຄື່ອງກຶງໄມ້ຜະລິດອອກມາ.
ກ່ອນເຄື່ອງຈັກ: ການເລືອກ ແລະ ການກະກຽມແຜ່ນເປົ່າ
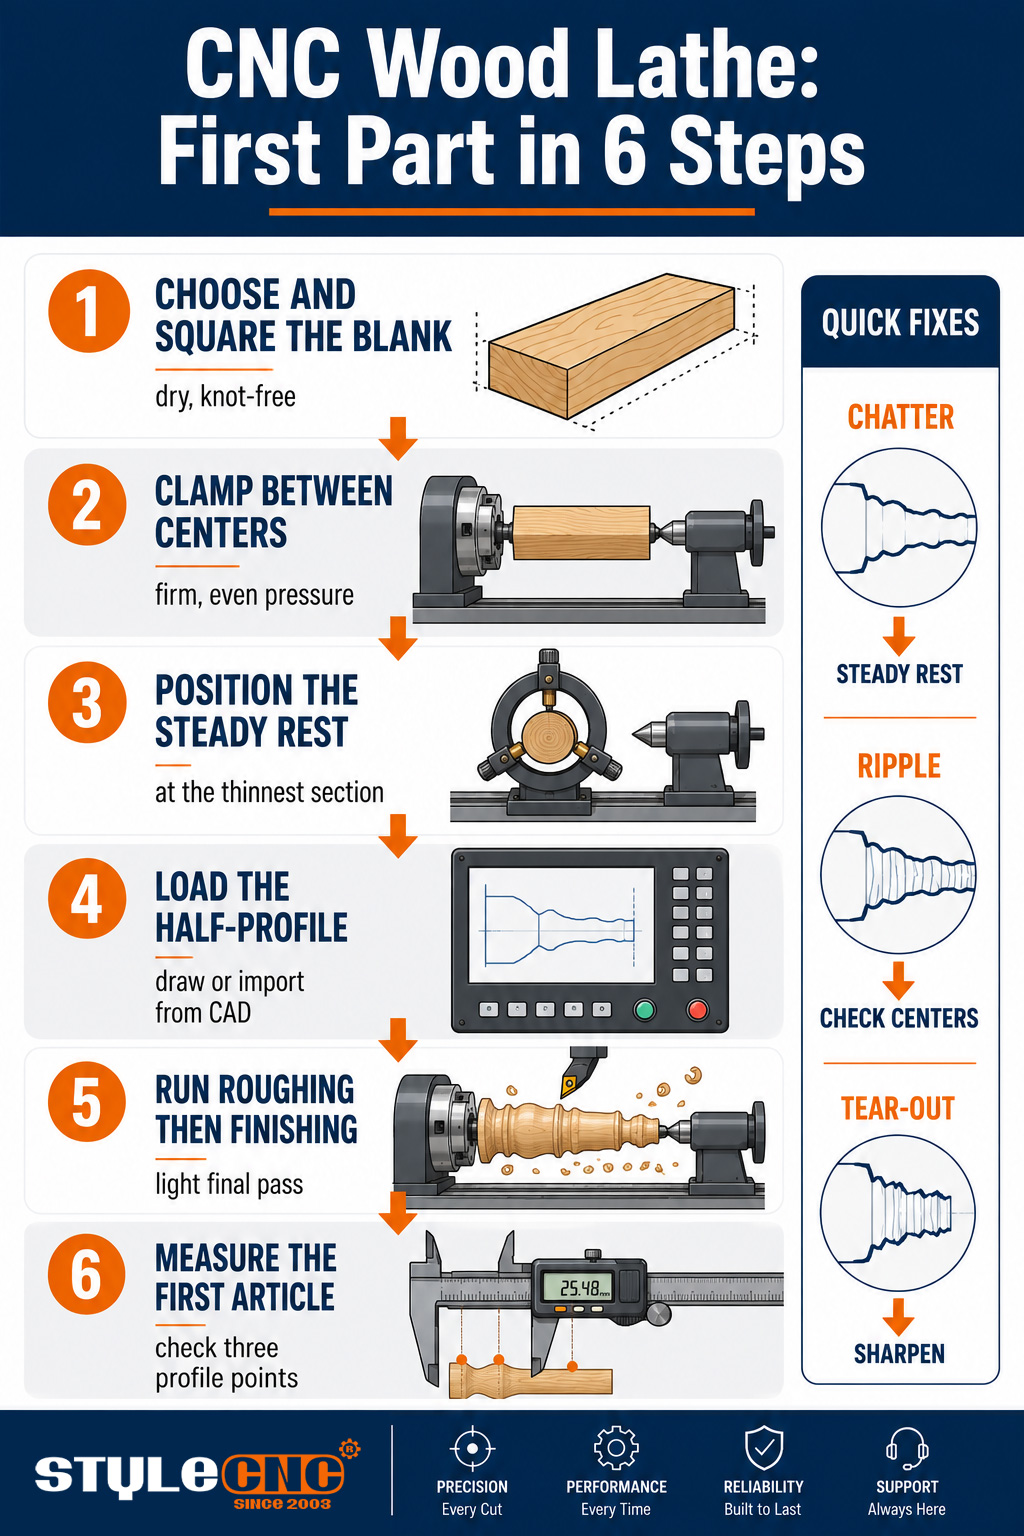
ໂປຣໄຟລ໌ທີ່ສຳເລັດຮູບແຕ່ລະອັນຈະສືບທອດແຜ່ນໄມ້ທີ່ມັນເລີ່ມຕົ້ນ, ສະນັ້ນການກະກຽມຈຶ່ງໃຊ້ເວລາສູງສຸດສິບນາທີໃນຂະບວນການທັງໝົດ. ເລືອກໄມ້ທີ່ມີເສັ້ນຊື່ທີ່ບໍ່ມີປົມວ່າງຕາມຄວາມຍາວຂອງການກ້ຽວ, ເນື່ອງຈາກປົມຢູ່ພາກສ່ວນທີ່ບາງໆສາມາດແຕກອອກໄດ້ດ້ວຍຄວາມໄວ. ໄມ້ແຫ້ງ ແລະ ໝັ້ນຄົງຍັງຄົງມີຂະໜາດຂອງມັນຫຼັງຈາກການຕັດ; ໄມ້ທີ່ຍັງເຄື່ອນທີ່ດ້ວຍຄວາມຊຸ່ມຊື່ນຈະໝຸນວຽນໃນມື້ນີ້ ແລະ ເປັນຮູບໄຂ່ໃນອາທິດໜ້າ.
ຕັດແຜ່ນຕັດໃຫ້ເປັນຮູບສີ່ຫຼ່ຽມມົນ ແລະ ສະໝໍ່າສະເໝີ, ຍາວກວ່າສ່ວນທີ່ສຳເລັດແລ້ວໜ້ອຍໜຶ່ງສຳລັບກ້ານໜີບທີ່ປາຍແຕ່ລະດ້ານ. ໝາຍ ແລະ ເຈາະຈຸດກາງລ່ວງໜ້າເມື່ອແບບ chuck ຂອງທ່ານໄດ້ຮັບຜົນປະໂຫຍດຈາກມັນ, ເພາະວ່າແຜ່ນຕັດທີ່ບໍ່ມີຈຸດກາງຈະບັງຄັບໃຫ້ທາງຜ່ານການເຈາະເອົາວັດສະດຸອອກບໍ່ສະເໝີກັນ ແລະ ເຮັດໃຫ້ເຄື່ອງຈັກຕໍ່ສູ້ກັບການສັ່ນສະເທືອນຕັ້ງແຕ່ວິນາທີທຳອິດ. ໄມ້ແຂງທີ່ໂດດເດັ່ນ ການນຳໃຊ້ເຄື່ອງຈັກໄມ້ເພື່ອຜະລິດ, ຕົ້ນບີຊ, ຕົ້ນເມເປີ້ນ, ຕົ້ນເບີດ, ແລະ ຕົ້ນໂອ໊ກ, ທັງໝົດລ້ວນແຕ່ໃຫ້ລາງວັນແກ່ລະບຽບວິໄນນີ້ດ້ວຍການຕັດທີ່ສະອາດ.
ການຕັ້ງຄ່າ: ການໜີບ, ຈຸດໃຈກາງ, ແລະ ການພັກຜ່ອນທີ່ໝັ້ນຄົງ
ໃສ່ກະບອກສູບລະຫວ່າງຫົວຈັບທີ່ຫົວຈັບ ແລະ ຈຸດກາງທີ່ມີຊີວິດຢູ່ທີ່ຫາງຈັບ, ແລະ ວາງທັງສອງດ້ວຍແຮງກົດດັນທີ່ໜັກແໜ້ນ ແລະ ສະໝໍ່າສະເໝີ. ວ່າງເກີນໄປ ແລະ ກະບອກສູບຈະເລື່ອນລົງພາຍໃຕ້ແຮງໂຫຼດທີ່ຫຍາບ; ກະບອກສູບທີ່ແໜ້ນເກີນໄປ ແລະ ຍາວ, ເຊິ່ງຮູບຊົງໂຄ້ງຈະສ້າງແບບໂຄ້ງທີ່ທ່ານບໍ່ໄດ້ແຕ້ມຢ່າງຖືກຕ້ອງ.
ການພັກຜ່ອນທີ່ໝັ້ນຄົງແມ່ນຄວາມແຕກຕ່າງລະຫວ່າງເຄື່ອງຈັກທີ່ສາມາດຫັນວຽກທີ່ບາງ ແລະ ເຄື່ອງຈັກທີ່ລະບຸມັນຢູ່ໃນແຜ່ນພັບເທົ່ານັ້ນ. ວາງນິ້ວມືພັກຜ່ອນໄວ້ທີ່ສ່ວນທີ່ບາງທີ່ສຸດທີ່ຕັ້ງໂປຣແກຣມໄວ້ກ່ອນທີ່ວົງຈອນຈະເລີ່ມຕົ້ນ, ເພາະວ່າດ້າມຈັບແບບ baluster ຫຼື bat ທີ່ວັດແທກໄດ້ໜ້ອຍກວ່າສອງສາມຊັງຕີແມັດຈະງໍອອກຈາກໃບມີດໂດຍບໍ່ມີການຮອງຮັບ, ແລະຜົນໄດ້ຮັບແມ່ນສຽງດັງທີ່ບໍ່ມີການປ່ຽນແປງພາລາມິເຕີໃດໆສາມາດແກ້ໄຂໄດ້. ຜູ້ປະຕິບັດງານຖາມຄຳຖາມດຽວກັນໃນຫຼາຍສິບປະໂຫຍກ: ເປັນຫຍັງກາງຂອງ spindle ຂອງຂ້ອຍຈຶ່ງຫຍາບເມື່ອທັງສອງສົ້ນສະອາດ? ຄຳຕອບແມ່ນການໂຄ້ງງໍ, ແລະສ່ວນທີ່ເຫຼືອແມ່ນການແກ້ໄຂ.
ປິດແຜ່ນປ້ອງກັນກ່ອນການໝຸນແຕ່ລະຄັ້ງ ແລະ ຢືນໃຫ້ຫ່າງຈາກລະນາບໝຸນໃນການໝຸນຮອບທຳອິດຂອງເຄື່ອງຕັດໃໝ່, ເພາະວ່ານັ້ນແມ່ນຊ່ວງເວລາທີ່ການກວດສອບທີ່ເບິ່ງບໍ່ເຫັນ ຫຼື ມີການຫຼຸດສາຍຂອງເຄື່ອງຕັດ. ນິໄສນີ້ໃຊ້ເວລາ 2 ວິນາທີ; ທາງເລືອກອື່ນສອນບົດຮຽນໃນຄວາມໄວຂອງແກນຕັດ. ການສະກັດຝຸ່ນທີ່ແລ່ນຈາກການຕັດຄັ້ງທຳອິດແມ່ນສ່ວນໜຶ່ງຂອງລະບຽບວິໄນດຽວກັນ, ປ້ອງກັນບໍ່ໃຫ້ຂີ້ເຫຼັກອອກຈາກຮາງ ແລະ ຝຸ່ນລະອຽດອອກຈາກອາກາດທີ່ຜູ້ປະຕິບັດງານຫາຍໃຈເອົາໄປທັງໝົດ.
ການຂຽນໂປຣແກຣມໂປຣໄຟລ໌
ໂປຣແກຣມເລີ່ມຕົ້ນເປັນເຄິ່ງໂປຣໄຟລ໌: ໂຄງຮ່າງ 2D ຂອງດ້ານໜຶ່ງຂອງຊິ້ນສ່ວນທີ່ສຳເລັດຮູບຈາກປາຍຫາປາຍ. ແຕ້ມມັນໃນຊອບແວຂອງຕົວຄວບຄຸມ ຫຼື ນຳເຂົ້າຈາກ CAD, ກຳນົດເສັ້ນຜ່າສູນກາງ ແລະ ຄວາມຍາວທີ່ວ່າງເປົ່າ, ແລະ ຊອບແວຈະສ້າງການຜ່ານການຂູດ ແລະ ການສຳເລັດຮູບດ້ວຍຕົວມັນເອງ. ບໍ່ມີແມ່ແບບທີ່ຈະຕັດ ແລະ ບໍ່ມີລະຫັດ G ທີ່ຈະຂຽນດ້ວຍມືໃນເຄື່ອງຈັກທີ່ທັນສະໄໝ.
ການຕັ້ງຄ່າໂປຣແກຣມ 2 ຢ່າງສົມຄວນໄດ້ຮັບຄວາມສົນໃຈໃນທຸກໆຊິ້ນສ່ວນໃໝ່. ຕັ້ງຄ່າຄວາມເລິກຂອງການຂັດເພື່ອໃຫ້ແຜ່ນສີ່ຫຼ່ຽມມົນໝຸນວຽນມາເປັນຮູບສີ່ຫຼ່ຽມມົນໃນຈຸດທີ່ສະດວກສະບາຍແທນທີ່ຈະເປັນການຜ່ານຄັ້ງດຽວ, ແລະຕັ້ງຄ່າການປ້ອນສຳເລັດຮູບຊ້າກວ່າທີ່ຮູ້ສຶກວ່າຈຳເປັນສຳລັບບົດຄວາມທຳອິດ. ຂັ້ນຕອນການເຮັດວຽກແບບແຕ້ມຕໍ່ຊິ້ນສ່ວນຢ່າງຄົບຖ້ວນ, ພ້ອມດ້ວຍພາບໜ້າຈໍຊອບແວ ແລະ ຕົວຢ່າງການເຮັດວຽກ, ໄດ້ຖືກກວມເອົາເທື່ອລະຂັ້ນຕອນໃນ ຄູ່ມືພື້ນຖານວິທີການໃຊ້ເຄື່ອງກຶງໄມ້, ເຊິ່ງເຂົ້າກັນໄດ້ດີກັບໜ້ານີ້ສຳລັບຜູ້ປະຕິບັດງານໃນອາທິດທຳອິດ.
ການຕັດຄັ້ງທຳອິດ: ພາລາມິເຕີ ແລະ ການອ່ານຜົນໄດ້ຮັບ
ເລີ່ມຕົ້ນແບບອະນຸລັກ ແລະ ໃຫ້ການຕັດບອກທ່ານວ່າຂອບຢູ່ໃສ:
• ຄວາມໄວຂອງ Spindle: ເລີ່ມຕົ້ນໃນ RPM ຕ່ຳຫຼາຍພັນສຳລັບເສັ້ນຜ່າສູນກາງຂາທົ່ວໄປ, ຕ່ຳລົງສຳລັບເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່, ແລະ ເພີ່ມຂຶ້ນພຽງແຕ່ໃນຂະນະທີ່ການຕັດຍັງລຽບ.
• ຂີ້ຮ້າຍ: ໃຫ້ອາຫານປານກາງ, ກັດຕື້ນ; ເປົ້າໝາຍແມ່ນສັດຮູບກົມ, ບໍ່ແມ່ນພື້ນຜິວສຳເລັດຮູບ.
• Finishingການສົ່ງຜ່ານແບບລັງເລໃຈ 2 ຄັ້ງຕໍ່ເນື່ອງກັນຈະເຮັດໃຫ້ເຫັນໜ້າດິນ; ການສົ່ງຜ່ານແບບລັງເລໃຈ 2 ຄັ້ງຈະເຮັດໃຫ້ເຫັນເສັ້ນພະຍານ.
• ຟັງ ແລະ ເບິ່ງ: ການຕັດທີ່ສະອາດມີສຽງເທົ່າກັນ ແລະ ເຮັດໃຫ້ມີສຽງໂບ; ສຽງຄ້ອນຕີ ແລະ ຝຸ່ນໝາຍຄວາມວ່າຂອບ ຫຼື ການປ້ອນບໍ່ຖືກຕ້ອງ.
ແລ່ນບົດຄວາມທຳອິດ, ຢຸດ, ແລະວັດແທກມັນທຽບກັບຮູບແຕ້ມທີ່ 3 ຈຸດຕາມໂປຣໄຟລ໌ກ່ອນທີ່ຈະສົ່ງແບບ batch. ເຄື່ອງຈັກຈະເຮັດຄວາມຜິດພາດຊ້ຳອີກສີ່ສິບເທື່ອດ້ວຍຄວາມສອດຄ່ອງທີ່ສົມບູນແບບ, ດັ່ງນັ້ນສ່ວນທຳອິດຈຶ່ງມີຄ່າການກວດກາທັງໝົດ. ຕົວຢ່າງທີ່ສຳເລັດແລ້ວໃນທົ່ວຂາ, ຮາວ, ແລະໄມ້ຄ້ອນໃນ ຫ້ອງວາງສະແດງໂຄງການເຄື່ອງກຶງ CNC ຫັນໄມ້ ສະແດງໃຫ້ເຫັນວ່າສ່ວນປະກອບທຳອິດທີ່ເຊື່ອມຕໍ່ກັນຄວນມີລັກສະນະແນວໃດໃນດ້ານໜ້າກ່ອນທີ່ຈະຂັດ.
ການແກ້ໄຂບັນຫາ: ອາການຂອງສາເຫດທີ່ຕ້ອງແກ້ໄຂ
ເກືອບທຸກສ່ວນທີ່ບໍ່ດີຂອງເຄື່ອງກຶງໄມ້ເຮັດໃຫ້ເກີດອາການໜຶ່ງໃນ 5 ຢ່າງຄື:
| ອາການ | ອາດເປັນສາເຫດ | ແກ້ໄຂ | ການວັດແທກ |
|---|---|---|---|
| ຮອຍແຕກໃນພາກສ່ວນບາງໆ | ເສົາທີ່ບໍ່ໄດ້ຮັບການຮອງຮັບງໍອອກຈາກໃບມີດ | ເພີ່ມ ຫຼື ປ່ຽນຕຳແໜ່ງບ່ອນວາງທີ່ໝັ້ນຄົງຢູ່ບໍລິເວນທີ່ບາງ; ຫຼຸດຄວາມເລິກຂອງການຕັດ | ການໂຄ້ງງໍສາມາດເບິ່ງເຫັນໄດ້ຢູ່ຈຸດພັກຜ່ອນໃນລະຫວ່າງການຜ່ານ |
| ກະໂດດໄປຕາມໂປຣໄຟລ໌ທັງໝົດ | ຈຸດກາງທີ່ສວມໃສ່, ກ້ານຫລວມ, ຫຼື ໃບມີດເກີນຂອບຂອງມັນ | ຕິດຕັ້ງບ່ອນກາງຄືນໃໝ່, ມັດຫົວໜີບໃຫ້ແໜ້ນ, ໝຸນ ຫຼື ປ່ຽນໃບມີດ | ສຽງກະພິບທີ່ຊ້ຳກັນກັບການໝຸນຂອງແກນ |
| ຈີກອອກໃສ່ເມັດພືດທີ່ປັ້ນເປັນຮູບ | ປ້ອນໄມ້ຮຸນແຮງເກີນໄປ, ຂອບໄມ້ຈືດໆ | ຊ້າລົງໃນການປ້ອນເຂົ້າສຸດທ້າຍ, ຄ່ອຍໆສົ່ງບານສຸດທ້າຍ, ແລະ ຄົມຂຶ້ນ | ພື້ນຜິວອ່ານໄດ້ລຽບງ່າຍພາຍໃຕ້ປາຍນິ້ວມືຫຼັງຈາກຜ່ານ |
| ຮອຍໄໝ້ຢູ່ຮ່ອມພູໂປຣໄຟລ໌ | ທີ່ຢູ່ອາໄສຂອງໃບມີດ, ຄວາມໄວສູງເກີນໄປສຳລັບເສັ້ນຜ່າສູນກາງ | ເພີ່ມການປ້ອນຜ່ານຮ່ອມພູ, ຫຼຸດຜ່ອນຄວາມໄວຂອງ spindle | ໄໝ້ຈະປາກົດຢູ່ຈຸດໂປຣໄຟລ໌ດຽວກັນໃນແຕ່ລະສ່ວນ |
| ຊິ້ນສ່ວນຕ່າງໆແຕກຕ່າງກັນໄປຕາມແຕ່ລະຊຸດ | ຊ່ອງຫວ່າງທີ່ບໍ່ສອດຄ່ອງກັນ, ແຮງດັນທີ່ໜີບໄຫຼລົ້ນ | ມາດຕະຖານການກະກຽມເປົ່າ, ກວດສອບແຮງຂອງ chuck ແລະ tailstock | ເສັ້ນຜ່າສູນກາງແຜ່ລາມໄປທົ່ວສິບສ່ວນຕິດຕໍ່ກັນ |
ເຮັດວຽກຈາກເທິງຫາລຸ່ມສຸດຂອງຕາຕະລາງເມື່ອອາການປາກົດຂຶ້ນ, ແລະປ່ຽນຕົວແປໜຶ່ງຕົວໃນແຕ່ລະຄັ້ງເພື່ອໃຫ້ການແກ້ໄຂລະບຸຕົວມັນເອງ. ຕົ້ນໄມ້ການວິນິດໄສທີ່ເລິກເຊິ່ງກວ່າ, ລວມທັງຄວາມຜິດປົກກະຕິທາງໄຟຟ້າ ແລະ ຕົວຄວບຄຸມນອກເໜືອຈາກບັນຫາການຕັດ, ອາໄສຢູ່ໃນ ຄູ່ມືແກ້ໄຂບັນຫາເຄື່ອງກຶງໄມ້, ເຊິ່ງເປັນໜ້າເວັບທີ່ຈະບຸກມາກໄວ້ຂ້າງເຄື່ອງ.
ຈັງຫວະການບຳລຸງຮັກສາທີ່ເຮັດໃຫ້ມັນຍັງຄົງຢູ່
• ທຸກໆກະ: ເອົາຂີ້ເຫຼັກອອກຈາກຮາງ ແລະ ສະກູ, ແລະ ກວດສອບຂອບໃບມີດກ່ອນຮອບວຽນຄັ້ງທີ 1.
• ປະຈໍາອາທິດຫລໍ່ລື່ນທາງນຳ ແລະ ສະກູບານຕາມຕາຕະລາງເວລາຂອງຄູ່ມື, ແລະ ກວດສອບການຈັດລຽງຂອງ tailstock.
• ປະຈໍາເດືອນກວດສອບຄວາມຕຶງຂອງສາຍແອວ, ກວດສອບການປັບ gib, ແລະຢືນຢັນວ່າຈຸດກາງເຮັດວຽກຢ່າງຖືກຕ້ອງ.
• ຕາມທີ່ສວມໃສ່: ໝຸນ ຫຼື ຄົມໃບມີດໃນອາການທຳອິດຂອງການຈີກຂາດ ແທນທີ່ຈະຫຼັງຈາກທີ່ມັນທຳລາຍສະຕັອກ.
ບັນຊີກວດສອບກ່ອນການບິນກ່ອນແຕ່ລະຄັ້ງ
✓ ຂົນເປົ່າຊື່, ແຫ້ງ, ກວດສອບປົມ, ແລະ ຕັດໃຫ້ມີຄວາມຍາວເທົ່າກັນ.
✓ ຫົວຈັບ ແລະ ກ້ານຫາງຖືກວາງໄວ້ຢ່າງໝັ້ນຄົງ ແລະ ສະໝໍ່າສະເໝີ, ວາງໄວ້ຢ່າງໝັ້ນຄົງໃນສ່ວນທີ່ບາງທີ່ສຸດ.
✓ ໂຫຼດໂປຣໄຟລ໌ແລ້ວ, ຕັ້ງຂະໜາດຫວ່າງ, ກວດສອບຄວາມເລິກຂອງການເຈາະ ແລະ ອັດຕາປ້ອນສຳເລັດຮູບ.
✓ ກວດສອບໃບມີດແລ້ວ, ປິດຝາປິດ, ແລະ ດຳເນີນການສະກັດ.
✓ ບົດຄວາມທຳອິດວັດແທກທີ່ຈຸດໂປຣໄຟລ໌ 3 ຈຸດກ່ອນທີ່ຈະດຳເນີນການຜະລິດເປັນຊຸດ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ຂ້ອຍຄວນເລີ່ມຕົ້ນດ້ວຍຄວາມໄວ spindle ເທົ່າໃດ?
ເລີ່ມຕ່ຳສຳລັບເສັ້ນຜ່າສູນກາງ, ໃນ RPM ຕ່ຳຫຼາຍພັນສຳລັບຂາປົກກະຕິ ແລະ ຊ້າກວ່າສຳລັບເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່, ຈາກນັ້ນຍົກມັນຂຶ້ນໃນຂະນະທີ່ການຕັດຍັງລຽບ ແລະ ງຽບ. ຄວາມໄວທີ່ຖືກຕ້ອງຈະປະກາດຕົວມັນເອງ; ຄວາມໄວທີ່ຜິດຈະດັງ ຫຼື ໄໝ້ກ່ອນ.
ເປັນຫຍັງສ່ວນຂອງຂ້ອຍຈຶ່ງດັງຢູ່ແຕ່ສ່ວນກາງບາງໆເທົ່ານັ້ນ?
ກ້ານໃບບາງໆຈະງໍອອກຈາກໃບມີດຢູ່ບ່ອນທີ່ມັນບາງທີ່ສຸດ, ແລະ ການກະທົບກະເທືອນຈະພິມອອກມາເປັນສຽງແດກ. ວາງບ່ອນວາງທີ່ໝັ້ນຄົງຢູ່ສ່ວນນັ້ນ ແລະ ເຮັດໃຫ້ການຕັດສຳເລັດຮູບເບົາລົງ; ບໍ່ມີການປ່ຽນຄວາມໄວ ຫຼື ການປ່ຽນອັດຕາປ້ອນໃດໆທົດແທນການຮອງຮັບໄດ້.
ຂ້ອຍຈໍາເປັນຕ້ອງໄດ້ມົນຊ່ອງຫວ່າງກ່ອນທີ່ຈະໂຫຼດບໍ, ຫຼືວ່າເຄື່ອງສາມາດເອົາຮູບຊົງສີ່ຫຼ່ຽມໄດ້ບໍ?
ເຄື່ອງຈັກຜະລິດໃຊ້ໃບມີດຮູບສີ່ຫຼ່ຽມໂດຍກົງ; ການຜ່ານການຂູດເຮັດໃຫ້ມັນໝຸນໄດ້ພາຍໃນວິນາທີ. ສິ່ງທີ່ສຳຄັນແມ່ນວ່າໃບມີດຮູບສີ່ຫຼ່ຽມຕ້ອງຊື່ ແລະ ຢູ່ໃຈກາງ, ເພາະວ່າໃບມີດທີ່ບໍ່ຢູ່ໃຈກາງຈະຕີໃບມີດໃນທຸກໆການໝຸນຈົນກວ່າມັນຈະໝຸນ.
ຂ້ອຍຈະຢຸດການຈີກຂາດຂອງໄມ້ທີ່ມີລວດລາຍ ຫຼື ໄມ້ມ້ວນໄດ້ແນວໃດ?
ໃຫ້ຄົມກ່ອນ, ຈາກນັ້ນຊ້າລົງໃນການປ້ອນສຳເລັດຮູບ ແລະ ຂັດສຸດທ້າຍໃຫ້ເບົາກວ່າ. ເມັດພືດທີ່ລະອຽດອ່ອນຈະປ່ຽນທິດທາງຢູ່ຕະຫຼອດເວລາ, ແລະ ມີພຽງຂອບທີ່ຄົມໃນການປ້ອນທີ່ອ່ອນໂຍນເທົ່ານັ້ນທີ່ຈະຕັດມັນໄດ້ຢ່າງສະອາດ; ເມັດພືດທີ່ລະອຽດອ່ອນບາງຊະນິດພຽງແຕ່ຕ້ອງການຄ່າການຂັດທີ່ຖືກຕັ້ງໂປຣແກຣມໄວ້.
ໃບມີດໂປຣໄຟລ໌ຕ້ອງການຄວາມຄົມ ຫຼື ປ່ຽນໃໝ່ເລື້ອຍປານໃດ?
ຕາມສະພາບ, ບໍ່ແມ່ນປະຕິທິນ: ໜ້າດິນທີ່ຈີກອອກ ຫຼື ໜ້າດິນທີ່ມົວໆຄັ້ງທຳອິດໃນສະຕັອກທີ່ເຄີຍຕັດສະອາດແມ່ນສັນຍານ. ຮ້ານຄ້າທີ່ໃຊ້ງານໄມ້ແຂງໜາແໜ້ນໄດ້ສ້ອມແປງຂອບທຸກໆມື້ຕາມຈັງຫວະປະຈຳອາທິດ ແລະ ຮັກສາຊຸດສຳຮອງທີ່ຄົມໄວ້ເພື່ອແລກປ່ຽນໂດຍບໍ່ຢຸດການຜະລິດ.
ໂປຣໄຟລ໌ທີ່ສຳເລັດແລ້ວຂອງຂ້ອຍສະແດງໃຫ້ເຫັນຄື້ນກ້ຽວວຽນທີ່ລະອຽດອ່ອນ. ມັນເກີດຈາກຫຍັງ?
ຮູບແບບກ້ຽວວຽນປົກກະຕິຈະຕິດຕາມດ້ວຍການໝຸນ ແລະ ຊີ້ໄປທີ່ກົນໄກ: ຈຸດໃຈກາງທີ່ສວມໃສ່ ຫຼື ວ່າງ, ການຫຼິ້ນຂອງກິບ, ຫຼື ໃບມີດຜ່ານຂອບຂອງມັນ. ວາງຈຸດໃຈກາງຄືນ, ມັດກິບໃຫ້ແໜ້ນ, ແລະ ປ່ຽນໃບມີດກ່ອນທີ່ຈະແຕະຕ້ອງໂປຣແກຣມ.
ຂ້ອຍສາມາດປ່ຽນໄມ້ໃຫ້ເປັນສີຂຽວ ຫຼື ໄມ້ແຫ້ງບາງສ່ວນໄດ້ບໍ?
ເຄື່ອງຈັກຈະຕັດມັນ, ແຕ່ຊິ້ນສ່ວນຈະບໍ່ຄົງຮູບຮ່າງທີ່ທ່ານຕັດ. ນ້ຳໜັກສີຂຽວເຄື່ອນຍ້າຍເມື່ອມັນແຫ້ງ, ສະນັ້ນການກ້ຽວຜະລິດຕ້ອງການແຜ່ນເປົ່າທີ່ແຫ້ງແລະໝັ້ນຄົງ; ການກ້ຽວສີຂຽວເປັນຂອງໂຖປັດສະວະຫັດຖະກຳທີ່ມີເງື່ອນໄຂການອົບແຫ້ງໂດຍເຈດຕະນາ, ບໍ່ແມ່ນວຽກ spindle ເປັນຊຸດ.
ການບຳລຸງຮັກສາປົກກະຕິອັນໃດທີ່ສຳຄັນທີ່ສຸດ?
ຮອຍແຕກອອກຈາກຮາງ ແລະ ສະກູທຸກໆການປ່ຽນ, ຫຼໍ່ລື່ນຕາມກຳນົດເວລາ, ແລະ ສະພາບໃບມີດທີ່ຊື່ສັດ. ນິໄສ 3 ຢ່າງນີ້ຊ່ວຍປ້ອງກັນການສວມໃສ່ຂອງໂສ້ທີ່ສິ້ນສຸດລົງດ້ວຍການສັ່ນສະເທືອນ, ສຽງດັງ, ແລະ ການສູນເສຍຄວາມແມ່ນຍຳ; ທຸກຢ່າງໃນຄູ່ມືມີຄວາມສຳຄັນ, ແຕ່ 3 ຢ່າງນີ້ຈ່າຍເປັນປະຈຳທຸກວັນ.
ດໍາເນີນຂັ້ນຕອນເຫຼົ່ານີ້ໃນເຄື່ອງທີ່ຖືກຕ້ອງ
ທຸກໆເຕັກນິກຂ້າງເທິງນີ້ສົມມຸດວ່າເຄື່ອງຈັກມີການຮອງຮັບທີ່ແຂງແກ່ນ, ຈຸດໃຈກາງທີ່ແທ້ຈິງ, ແລະ ຕົວຄວບຄຸມທີ່ສະແດງໂປຣໄຟລ໌ຕ່າງໆ. ປຽບທຽບການຕັ້ງຄ່າຕ່າງໆໃນທົ່ວລະດັບ ເຄື່ອງກຶງໄມ້ CNC ສຳລັບການກວາດ ແລະ ແກະສະຫຼັກ ແລະໄດ້ຮັບໃບສະເໜີລາຄາຟຣີພ້ອມກັບການຝຶກອົບຮົມ.